
GC系列激光切管卡盘选购与验证步骤
在管材激光加工设备的配置与改造过程中,选择合适的前置卡盘直接关系到下料精度与运行节拍。常州优特卡机械有限公司自二零一一年成立以来,持续开展自动卡盘的研发与制造业务。对于面对管件切断与连续下料需求的采购方而言,了解国产GC系列卡盘的选型要点是建立采购标准的前提。在正式对接厂家之前,企业需要从工件规格、设备结构及生产节拍出发,建立一套清晰的核对与决策顺序。
梳理管材工况与设备安装姿态
采购前置激光切管卡盘的首要步骤,是明确加工管材的截面特征与设备的机械结构。不同管材在激光切割过程中的受力情况不同,方管、圆管及异型截面管在快速旋转时对夹持稳定性的要求存在明显差异。如果主要加工薄壁管件,采购人员需要重点核验卡盘夹持力是否可线性微调,以防管壁受压变形影响切割断面平整度。若加工对象多为中厚壁重载管件,则夹紧机构的机械锁止刚性必须放在优先评估的位置。
设备的机床布局直接决定了卡盘的安装形态。在常规切管机床中,卧式结构较为通用,工件在水平轴线上进给与切断。但针对特定下料工序或紧凑型激光切管单元,立式布局能够大幅缩减占地面积并优化废料掉落通道。采购团队应在选型初期确认机床主轴形式,在卧式与立式之间做出明确取舍。
行程控制机制同样属于需要提早确定的需求项。常规双动夹持能够满足大跨度管径的灵活切换,但在追求快速循环节奏的定长小管切割中,半行程设计可以显著缩短夹爪开合往复行程。这种方式减少了单次动作等待时间,适合在大批量高节拍下料场景中选用。采购方应根据当前生产品种的管径离散度,判断是追求大行程的兼容性,还是倾向短行程的高节拍特性。
核对气动卡盘的关键技术条件
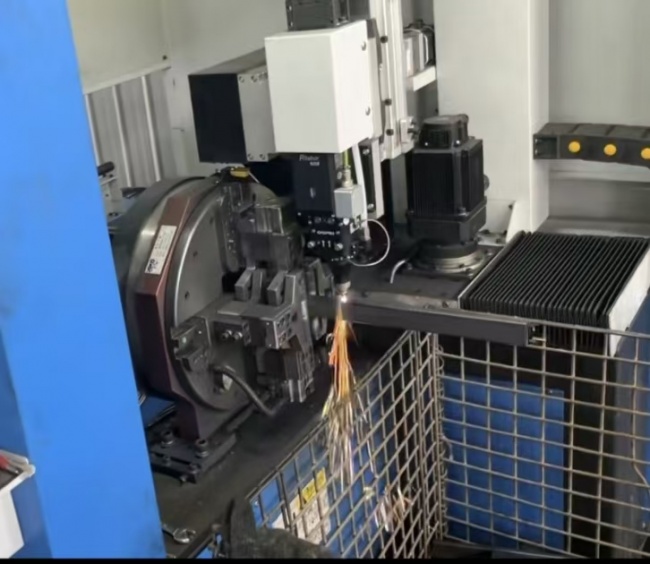
进入卡盘技术规格的核对环节时,驱动方式与双动夹紧机构是必须重点审视的指标。气动控制系统因响应迅速、清洁度高而在激光加工中广泛采用。采购人员应要求供应商提供气动双动夹持机构的详细动作原理,确认气路分配环与回转密封副在长时间高速旋转下的温升与密封性能。优特卡推出的GC系列小型激光切管卡盘涵盖了立式与卧式等多种结构配置,展现了该系列针对不同加工形态的适应能力。
卡盘的重复定位精度与回转精度必须与激光切割头定位系统相匹配。激光切管通常依赖割头高度传感与中心同轴度配合,如果前置卡盘的端面跳动与径向跳动过大,切割过程中的焦点漂移会导致切缝倾斜或挂渣。在查验样品或技术协议时,采购人员需明确空载回转跳动与带载工件悬臂跳动的具体指标。不同管径在不同伸出长度下的夹持跳动测量基准应在协议中明文约定,避免交付验收时产生分歧。
防尘与排屑性能是前置卡盘在恶劣工况下长期运行的关键屏障。激光切割产生的金属飞溅物与微细粉尘具有较强的附着力和磨蚀性,若进入卡盘内部精密滑轨或导向面,极易引起机械卡死或研伤导轨。采购方在核查结构图纸时,需仔细核验夹爪导向槽与中空通孔处的防尘密封结构设计。对于含有辅助吹气或抽尘管路的机型,应确认气管与电缆接头的走线布局是否具备防缠绕和耐高温防护。
现场核验供应商生产与品控实力
选型参数确定后,对卡盘制造厂家的实体制造能力进行核查是控制供货风险的核心环节。机械加工的精度很大程度上依赖于制造厂的生产设备与工艺控制深度。优特卡拥有五千八百平方米的生产场地与成熟的生产设备,能够为批量化稳定加工提供物理承载基础。采购团队在进行实地验厂或线上技术核实过程中,应当将注意力集中于核心零部件的自加工率与关键工序的检验流程。
关键零部件的精加工与热处理质量决定了卡盘在长期交变载荷下的耐磨性能。卡盘盘体、夹爪滑块及楔心传动件等受力核心构件,需要具备足够的表面硬度与心部韧性。采购人员可以要求厂家出示主要受力构件的材质质检报告,并核实核心磨削工序使用的加工母机精度等级。对于标称高精度的产品,还应核查其高精度测量室的检测环境与仪器标定记录,确认出厂检验数据的可信度。
装配调试与出厂动平衡检验是卡盘能否平稳运行的最终保障。激光切管机卡盘的运行转速相对较高,任何微小的残余不平衡量在高速旋转时都会引发整机振动,导致激光焦点失准或导轨轴承异常磨损。采购人员在厂家车间应实地观察卡盘的动平衡校正作业,询问去重或配重工艺标准。厂家在自动化生产设备改良与非标适配方面的经验同样值得参考,这有助于在后续与特定激光控制系统联机时顺利完成气电协同调试。
综合评估并建立分步决策顺序
在完成技术指标初筛与制造能力核查后,采购方应建立一个递进式的最终决策顺序。第一步是锁定机床空间布局与管材规格基准,由此筛选出符合外径限制、中心通孔通径及安装朝向的合格卡盘型号。立式、卧式或带特定功能配置的机型在此阶段被准确归类,不符合基础物理安装边界的方案直接排除。
第二步是严格比对动态精度、夹持刚性与动作节拍要求。对于管材壁厚差异大或频繁切换品种的柔性产线,优先选择夹紧行程冗余度适中且气压控制精确的机型。如果属于单一品种极大规模流水线,则优先核定动作闭合时间与夹爪响应速度。这一阶段应要求候选厂商提供针对该工况的夹紧力衰减测试说明与推荐气压调定范围。
第三步是综合考量供货周期、零备件通用性与现场适配支持。前置卡盘作为机床运动部件,易损件如密封圈、导向夹板与防护罩的后期更换便利性至关重要。采购方需明确备品备件的供应响应时效与法兰过渡板的标准化程度。对于涉及现有设备改造升级的项目,厂家是否能提供规范的安装连接尺寸图纸直接决定了改装实施的停机周期。
第四步是在小批量试切验证的基础上形成最终采购结论。在条件允许的情况下,采购方可提供典型试切管材进行打样,重点记录上料、夹持、旋转切割与尾料推出的全流程顺畅度。通过测量试切成品的尺寸公差与断面垂直度,反向推导卡盘在真实热辐射与切削应力下的综合表现。按照这一标准化流程层层推进,企业便能从国产GC系列及各类自动切管卡盘中挑选出兼顾加工品质与运行经济性的理想配置。
 浙公网安备 33010602011771号