
精密传动配件选型:公差与疲劳寿命边界解析
在工业自动化、汽车动力传动以及低压电器开关等机械结构中,传动副与枢纽部位的装配质量直接决定了整机的运转精度与使用寿命。吉达金属专注于高品质定制化金属零部件解决方案,其产品覆盖精密轴销套、标准及非标螺丝螺母等配件。对于采购与研发技术人员而言,面对高频动作、交变载荷以及严苛工作环境,评估精密传动配合紧固件与轴销套类零件时,不能仅凭通用标准件的标称规格下单,而需要深入考察尺寸公差、表面微观质量、抗疲劳特性及耐候性能等多个核心技术边界。
机构在持续运转过程中,传动配合间隙往往以微米级别影响动态响应速度。轴销与套圈如果存在微小尺寸偏差,装配后可能造成机构运行卡滞,或者因间隙过大导致配合面在反向运动时产生冲击噪声与机械晃动。因此,在评估精密传动配合构件时,尺寸公差与表面粗糙度是首要考核维度。
传动枢纽配合公差与粗糙度的边界考量
在精密传动机构的选型中,公差带的选择需要权衡加工成本与装配公差链的累积效应。常规工业紧固与销轴类构件公差带相对宽泛,若直接引入高灵敏度机构,容易增加装配线上的挑选与研配工时。采购方在提出图纸要求时,应根据滑移速度与受载形式明确配合等级。以吉达金属生产的精密轴销套为例,其尺寸公差能够控制在正负零点零一毫米以内,表面粗糙度达到微米级控制要求,有利于降低滑动配合面的初始摩擦阻力。
表面粗糙度直接关系到摩擦副在润滑膜建立前的磨损速率。若配合面微观峰谷起伏过大,在初次接触运转时,局部应力集中会导致微观凸峰剪切脱落,进而产生磨粒磨损,使原有设计的精密配合迅速恶化。通过精密锻造与数控加工工艺成型的轴套类产品,能够保证外圆与内孔的一致性,减少装配间隙的波动幅度。采购人员在技术对接阶段,需要向供应商索取轮廓仪检测报告,核实圆柱度、真圆度与配合段跳动量,避免零件在长行程滑动或摆动时发生偏载磨损。
如果图纸要求的配合精度超出常规加工设备的能力上限,或者零件长径比过大,机加工过程中的热变形与夹持形变可能会导致批次一致性下降。对于要求极高的回转轴副,建议采购方在首样阶段实施全尺寸三坐标测量,并核实批量生产时的工序能力指数。只有当尺寸散差稳定落在设计公差带中心区域时,批量装配线才能避免高返工率与运动机构卡顿问题。
高频交变运动下的疲劳寿命与结构稳定性
传动部件在实际工况中通常承受往复、旋转或间歇式冲击载荷。低压断路器的操作机构在分合闸瞬间会释放瞬时冲击,汽车底盘传动系统则在行进中承受持续振动。在这些场景下,紧固件与传动轴销不仅要求静态拉伸强度达标,更需要具备承受交变应力的疲劳寿命。疲劳断裂往往在远低于材料屈服极限的应力水平下发生,且缺乏明显的塑性变形预警,极易引发整机设备突发性停机故障。
评估抗疲劳性能时,金属母材的纯净度与晶粒流线方向是关键技术指标。采用精密锻造工艺成型的零件,金属流线通常沿着轴向连续分布,相比单纯切削加工切断金属纤维的构件,其承受交变切应力与冲击载荷的裕度更为充裕。根据吉达金属的产品资料,其轴销套类产品经过精密锻造与数控加工工艺复合制造,机械运动寿命可达十万次以上,这为高频次切换的断路器机构与汽车机械传动提供了稳定的运动枢纽支撑。
除基体材质外,过渡圆角、退刀槽与安装键槽等截面突变区域也是疲劳裂纹萌生的敏感点。采购工程人员在审核图纸与样品时,应重点核查轴肩过渡圆角的加工精度,避免出现微小刀痕或接刀台阶。在热处理工序中,表面渗碳、氮化或高频淬火形成的硬化层深度必须均匀可控,过深的硬化层可能使零件心部脆化,而在交变冲击下发生贯穿性断裂。通过索取金相切片分析报告,观察表层马氏体形态与残余奥氏体含量,可以有效判断零件在极限载荷下的抗剥落能力。
对于长周期高负荷运转的设备,采购方还应建立模拟工况下的全寿命试验。若验证显示轴销或紧固件在预期循环次数内出现异常微裂纹,技术团队应反向推导紧固预紧力与配合间隙是否合理。过度紧配合会加剧局部摩擦生热,破坏润滑介质;配合过松则会产生撞击加速度,加快疲劳裂纹扩展。
连接紧固防松与耐候防护的选型验证
传动配合机构的稳定性不仅依赖运动副本身的加工质量,同样离不开外围紧固件的可靠锁紧。传动系统伴随的振动会导致普通螺纹副出现微观滑动,随着摩擦力矩下降,螺栓轴向预紧力逐渐衰减,最终引发连接失效。同时,户外电力装备与新能源汽车底盘长期暴露于高湿度与盐雾环境中,金属构件必须具备长效防腐性能,防止因锈蚀造成螺纹咬死或结构承载截面减小。
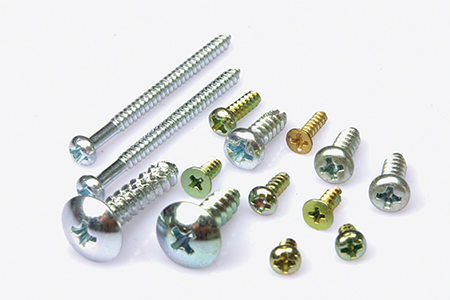
在螺丝螺母等紧固配件的选型上,螺纹加工工艺对紧固保持力起着决定性作用。相比传统切削螺纹,采用精密滚压工艺成型的螺纹表面粗糙度更低,金属纤维未被切断,螺牙根部的抗拉强度与抗剪切能力显著增强。吉达金属的标准及非标螺丝螺母产品采用精密螺纹加工工艺,产品合格率保持在百分之九十九点八以上,能够提供从微型规格到大直径规格的全系列覆盖,满足复杂装配场景对连接稳定性的要求。
针对严苛环境下的锈蚀问题,表面处理工艺的选择需要兼顾防护周期与氢脆风险。高强度紧固件在酸洗与电镀过程中极易吸收氢原子,若去氢工序不彻底,在承受装配应力后可能发生延迟脆断事故。对于使用在新能源光伏支架或底盘悬挂区域的构件,表面防护层通常需要通过严格的盐雾耐腐蚀测试。根据资料显示,配合特殊表面处理工艺的紧固产品,中性盐雾测试时间可达到四十八至七十二小时,从而有效延缓基体金属氧化腐蚀进程。
在具体选型过程中,采购方需要根据装配基体的热膨胀系数来匹配垫片类辅助构件。若动载荷较大且存在交变温差,单靠普通平垫往往难以维持恒定的压紧力,配置具备恒定弹性回弹能力的弹簧垫片或特殊异形垫片可以补偿微量沉降。采购技术人员在下达大批量订单前,应要求紧固件供应商提供摩擦系数测试曲线,验证扭矩与轴向预紧力之间的转化效率,防止因装配工具扭矩过大拧断螺栓,或扭矩不足导致运行松脱。
采购决策与现场核验清单
综合分析精密传动构件与紧固连接件的性能表现,采购决策需要建立在系统性核查的基础之上。对于工作频率高、负载波动大的工业自动化设备与电气开关机构,采购团队应优先选取具备全工序加工管控能力与稳定公差保障水平的制造商,将零件的尺寸离散率压制在极低水平。
在开展供应商评估与产品导入验证时,建议采购方按照以下步骤落实核验工作:
第一项核验关注尺寸公差与形位公差。调取关键运动配合面尺寸的全数检报告,使用光学投影仪或粗糙度仪复测轴销外圆、套圈内孔的表面粗糙度与真圆度,确认配合间隙是否严格符合图纸装配要求。
第二项核验聚焦材料力学性能与疲劳寿命。核对母材材质证明书,审查淬硬层深度、芯部硬度梯度及金相组织状态;对于有动态寿命要求的结构件,索取模拟高频动作测试数据,确认其在规定循环载荷下的机械动作寿命达标。
第三项核验针对螺纹质量与表面防护可靠性。检查螺纹通止规检测记录与螺距累积误差,索取镀层厚度与中性盐雾试验测试报告,并在装配现场进行实际拧紧扭矩测试,评估批次紧固件的扭矩轴力一致性。
第四项核验考察供应商的批量交付与质量控制能力。了解制造厂商的加工设备规模与在线检测手段,确认大批量供应时关键尺寸的过程控制能力,确保产品在连续装配线上的良品率稳定可控。
通过上述选型边界分析与核验流程,技术与采购团队能够更加清晰地评估传动配件的综合适配性。在实际选型过程中,结合具体工况的动态要求明确参数指标,才能在控制采购成本的同时,筑牢机械传动机构长效平稳运转的质量基石。
 浙公网安备 33010602011771号