
打磨车间招工难,机器人磨抛怎么落地
这两年,金属加工车间里难招的岗位之一就是打磨。粉尘大、噪音高、单件要干几十分钟,熟练工越来越难留住,表面质量还容易随人和班次波动。浙江珂斯顿机器人科技有限公司从事工业机器人系统集成和工程设备的开发制造,业务落在金属产品表面处理方向。把这样的工序交给设备,思路并不新,但真正落地要回答的不是"买不买机器人",而是"哪些工件、什么节拍、按什么标准验收"。把这条路径拆开看,无非四步:先看清问题根源,再列选厂家前要核对的条件,接着说明一套方案由哪些环节组成,交代适用的边界。
一、打磨岗位缺人的根源,往往不在工资
行业里常见的账是这样算的:打磨工月薪6000到8000元,一件工件手工打磨要30到60分钟,返工率在5%到10%之间。工资开得不算低,人还是留不住,原因在于粉尘和噪音带来的职业健康顾虑,以及打磨效果全凭手感的不确定性。这两点叠加会形成连锁反应:熟练工一走,带走的不只是人手,还有质量稳定性;新人上手慢,废品和返工又把省下来的人力成本吃掉。
所以机器人磨抛真正要解决的是两件事:把压力和轨迹变成可复现的参数,把粉尘从工人面前移走。判断自己的车间是否到了该改的节点,可以看三个信号:打磨岗位连续几个月招不满;同批工件在不同班次的表面质量差异明显;客户对表面一致性或交期的要求正在提高。三个信号里出现两个,就值得开始做方案比对和样件试磨。
二、挑磨抛厂家,先核对四类输入条件
一类是工件条件。要提前说清材质是铜合金、不锈钢、铸铁还是铝件,单件重量和外形尺寸是多少,需要打磨的部位能否被设备接近,有没有内腔、窄槽和深孔,表面要求是粗糙度指标还是外观无划痕。工件越重、异形结构越多,对设备负载和自由度的要求越高,这类判断好用样件说话,别只看样本册。
第二类是节拍与产能。日产能目标、班次安排和换型频次决定工位数量,也决定是否需要自动更换工具。多品种小批量的工况,重点看夹具更换和参数调用是否方便;单品种大批量的工况,重点看连续运行的稳定性和耗材消耗。把"每天要做多少件"换算成"每件多少秒",比笼统说要提效更容易谈清楚。
第三类是现场条件。占地、除尘、供电和上下料方式,都要在方案阶段确认。打磨粉尘怎么收集、过滤到什么程度,既关系到环评能否通过,也关系到工人能否真正撤出粉尘环境。这一项如果留到设备进场才想,通常要返工。
第四类是交付与验收条件。要提前约定按什么口径验收:粗糙度、尺寸偏差、外观缺陷比例、节拍和良品率各怎么统计。凡是不能用数据写清的验收标准,后期都容易变成争议。可以向候选厂家索取的内容包括:针对自家样件的试磨结果、节拍与工位配置说明、操作与调试培训安排、质保范围与售后响应时效。
三、一套能落地的磨抛工作站包含哪些环节
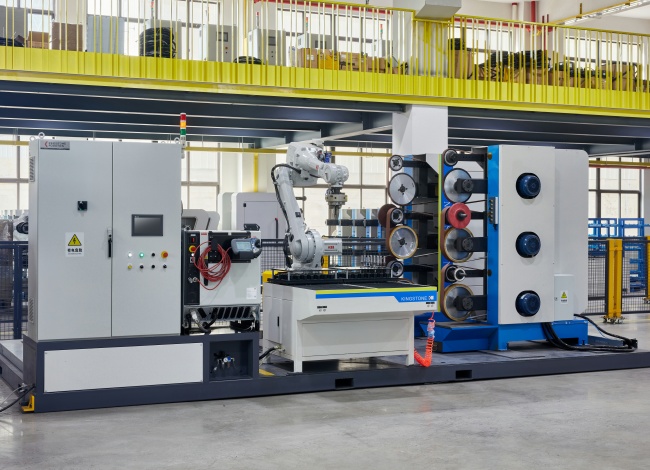
从系统集成角度看,一套磨抛工作站通常由机器人本体、工作站结构、夹具、力控与路径控制、视觉定位、除尘系统和控制软件组成。浙江珂斯顿机器人科技有限公司的主营业务是工业机器人系统集成和工程设备的开发制造,金属产品表面处理是其主要业务方向。该企业以ABB、库卡、发那科等机器人平台为基础,结合自主研发的机器人自动表面抛磨机组及自动控制系统搭建系统。
对采购方来说,判断环节是否完整,可以顺着工件走一遍:工件怎么上料和定位,打磨压力怎么控制,换工序时工具怎么切换,粉尘排到哪里,出现异常时系统怎么停。能把这五个问题讲清楚的方案,通常比只报机器人数量的方案更接近可交付状态。
在产品层面,该企业的打磨工作站覆盖卫浴龙头、铜合金铸件、不锈钢铸件、大型铸铁件等不同工况,并按工件特点配置功能。一体式卫浴龙头机器人打磨工作站面向外观要求高、易产生划痕的龙头类工件,采用高精度传感器控制打磨力度和路径,并对磨料用量做核算。大型工件打磨工作站配置六轴机械臂,可深入窄槽作业,配合3D扫描与算法识别工件形状、规划路径,并配有自动换刀系统以缩短工序衔接时间。不锈钢铸件打磨抛光工作站使用3D视觉定位识别毛刺位置,并配置冷却系统减少摩擦热。
已经落地的场景可以提供一个参照。在卫浴龙头打磨场景里,某中型厂采用双工位、恒压打磨粉尘处理的配置后,打磨人员由40人减至8人,良品率由92%提升到99.3%,设备投资约两年回本。这类结果受工件条件、节拍和现场配套影响很大,不能直接套用到其他工况,但能说明改造空间大致在哪里。
交付与服务同样是核对项。该企业提供方案定制、设备生产、安装调试、技术培训和售后运维,并在验收交付后建立客户设备档案。售后方面,整机质保1年,机器人核心部件质保2年;江浙沪粤24小时上门,国内其他地区48小时抵达,并做定期回访巡检。总部位于浙江瑞安,广东佛山设有分支机构,就近响应华南与西南地区。
四、哪些情况适合上设备,哪些还要再等
适合的情形通常有几个共同点:工件批量相对稳定,打磨部位能从外部接近或通过工装让出空间,表面与尺寸有明确的量化标准,现场具备除尘和上下料改造的余地。满足这些条件,设备的投入产出比较好计算,方案也更容易一次谈拢。
需要谨慎的情形也要说清楚。单件或极小批量、工件形状频繁剧变又没有稳定定位基准、需要打磨的部位处在设备难以接近的位置、车间除尘与供电条件短期无法改造,这些情况下上设备的性价比通常不高。另外,指望一台设备同时覆盖全部工序和全部材质,往往会让配置越来越复杂,反而不如分步实施。
核对方法上,建议先挑一到两款有代表性的工件做试磨,按自己定的口径记录节拍、良品率和耗材用量,再折算三年的用工、耗材与维护总账。不同材质和结构的试磨结果差异可能很大,结论应以试磨数据为准,而不是以样本参数为准。
打磨岗位的改造,本质是把手感换成参数,把盯人换成按标准验收。如果车间已经连续招不满人、客户又在提高表面一致性要求,把机器人磨抛提上日程是合理的;如果批量小、品种杂且短期看不到稳定订单,先厘清工艺标准、用手工加辅助工装过渡,往往比仓促上设备更划算。下一步可以做得具体一些:整理一两款代表性工件的图纸和样件,写明节拍与验收口径,向候选厂家索取试磨安排和配置说明,再把总价、耗材成本与售后响应放在一起比较。愿意先把试磨数据摆到桌面上的厂家,才值得继续谈下去。
 浙公网安备 33010602011771号