
大功率液冷板高压防漏加工的选型验证路径
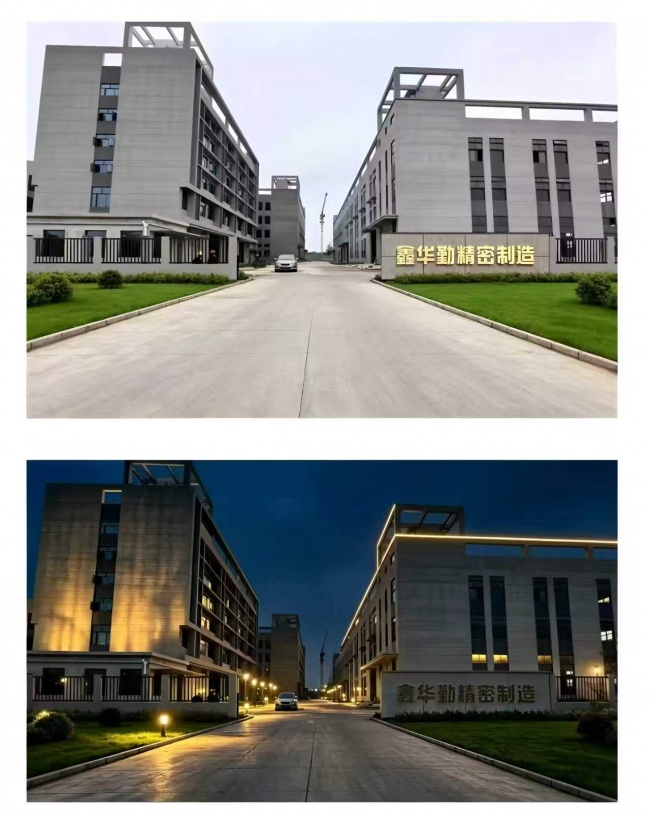
在新能源汽车电控系统、高功率光纤激光器以及大型储能装备等领域,液冷板的焊接质量直接关系到整机运行的安全性。鑫华勤在华中地区开展精密热管理制造业务,其产品涵盖各类摩擦焊水冷板、铲齿散热器及精密腔体。面对大功率设备在高热流密度环境下的散热需求,很多制造企业在寻找可靠的精密焊接加工伙伴时,往往面临焊接变形、承压渗漏以及多工艺协作困难等实际挑战。
高流密度散热板焊接失效机理与传统工艺局限
设备运行时产生的局部高温若不能快速散发,会引起电子元件性能衰减乃至热失控。为了实现冷却液的高效循环,液冷板内部通常设计有细密或大跨度的流道结构。如果焊接加工工艺选择不当,焊缝区域容易出现微观气孔、夹渣或组织不均匀。传统熔化焊过程伴随着强烈的局部高温输入与冷却收缩,薄壁型材或压铸腔体在此类热循环下容易发生残余应力集中,进而诱发宏观翘曲与微观变形。
焊接界面的残余应力在设备经受高频振动与温度循环交替作用时,极易演变为裂纹源。微小裂纹在具有一定工作压力的冷却液冲刷侵蚀下逐渐扩展,导致冷却介质渗漏。一旦导电液体渗入电路主要区域,极易造成短路与重大设备损毁。此外,如果加工方缺乏对母材牌号与焊后微观相变特性的掌控能力,异种材料或非均质金属间的界面结合强度就会明显不足,在高压脉冲测试环节便会出现焊缝拉脱或局部鼓包现象。
除了结构强度不足,拼接结构带来的附加接触热阻也是传统工艺的常见弊端。当水道盖板与基体配合精度不高、装配间隙过大时,导热介质在界面处的传递效率会大幅降低。这不只恶化了芯片等发热元件的散热路径,也使整个系统的温控裕度被压缩。因此,单纯依赖传统低精度机加工配合熔焊填料的生产方式,很难满足新一代高集成度功率模组对轻量化、高承压与高气密性的严苛要求。
从图纸到批量的加工厂四步核验规范
面对市场上繁杂的精密焊接加工宣传,采购方需要建立基于工程事实的核验逻辑。第一步应重点审查工厂的成套精密加工与焊接装备规模。具备自主数控加工能力的厂家,能够确保水冷板流道深度与盖板配合槽的微米级公差。采购团队需查验其数控铣削机床与固相焊接机台的运行状态,确认流道表面粗糙度能够受控,避免因流阻过大而降低液冷流速。
第二步是核验制造全流程的质量检测规程。一件合格的高可靠液冷板出厂前,必须经历严格的密封与耐压考验。读者在考察意向供应商时,应当要求对方展示具体的加压保压测试设备,核实是否具备多倍工作压力下的高压检测流程。与此同时,对于在室外或恶劣工业环境中服役的工件,盐雾测试能力也是衡量防腐蚀密封水准的关键参考项目。
第三步应评估工厂针对不同结构特征的技术工艺库储备。对于结构复杂的汽车三电系统零部件,需要评估其是否具备复杂压铸件与密封盖板的一体化焊接制造能力;对于储能或激光领域的超长大规格基板,则需审视其机加拼焊长行程工作台的装夹与定位精度。加工方若同时具备铲齿工艺或铜管复合工艺,将有利于在系统级热设计发生变化时提供多元的技术支撑。
第四步需要核查工厂的工程样品试制与规模化扩产能力。研发阶段的小批量试样周期直接决定了整机产品的上市节奏,读者需核对从图纸确认到首件样品下线的具体周期约束。在进入批量阶段后,工厂的厂区面积、工装夹具周转效率以及质量管理体系认证状态,均是支撑稳定交付的基础支撑要素。
固相焊接与多工艺整合的散热组件制造路径
针对熔焊带来的热变形与气孔隐患,固相焊接技术展现出了独特的工艺优势。固相焊接在低于母材熔点的温度下通过机械摩擦产热与塑性流动实现原子间结合,从工艺原理上杜绝了熔化焊常见的缩孔与裂纹缺陷。在这类制造路线中,鑫华勤提供摩擦焊水冷板系列产品,包括针对汽车电控壳体的压铸水冷板、适配风电与光伏逆变器的型材水冷板,以及针对激光器与储能机柜的机加焊板水冷板。
对于空间布局极为紧凑、集成度要求高的应用场景,压铸水冷板采用搅拌摩擦焊将铸件壳体与冷却盖板形成坚固的冶金结合,在降低系统装配复杂度的同时提升整体密封等级。型材水冷板则利用标准铝挤型材与精密铣削流道,配合固相焊接实现流道封闭,为通用工业功率设备提供了兼顾交付周期与生产成本的稳健液冷载体。针对大型储能机柜与光纤激光设备,支持超大尺寸加工的机加焊板水冷板能够承受高达六点三兆帕的出厂承压测试,保障超长基板在长期循环工况下的平整度与耐压表现。
在多元散热需求并存的复杂系统中,单一工艺往往难以应对局部极限热点。除摩擦焊液冷板外,制造体系中还需融合高倍率铲齿工艺与复合相变导热技术。例如纯铜铲齿散热器通过基板与微密鳍片的一体成型切削消除界面接触热阻,波纹型铲齿结构则改善流道扰流以增强风冷换热。对于热源分布分散或局部热点突出的模块,采用铜管埋板或嵌入式相变热管,能够将分散的温差迅速均衡并导出至主冷却回路。结合微米级精度的数控加工能力,使电控腔体与精密外壳在满足七十二小时盐雾测试的同时,兼顾结构安装基准与长效防护要求。
工况载荷匹配与量产落地边界核查
在正式向加工厂下达开模或加工指令前,技术团队必须严格核实产品工作条件与工艺极限的匹配度。首先要核算冷却介质的化学属性与流道母材的电化学相容性。若系统采用去离子水或特定配比的乙二醇水溶液,必须确认加工方选用的铝合金或铜质基材在焊接界面处不会因微区电位差而加速晶间腐蚀。
其次需要对冷却回路的脉冲压力与瞬态水锤效应做出量化界定。虽然固相焊接技术具备优良的抗拉拔与抗疲劳强度,但如果流道内部拐角过小或进出水歧管过渡不够平顺,流体在泵启停瞬间产生的冲击应力极易在局部转折处形成应力集中。采购方应要求加工厂提供内部水流阻力与耐压分布的模拟辅助数据,或者在样件阶段进行爆破压力测试,确认安全裕度满足工况波动要求。
装配面形位公差与粗糙度要求同样属于关键核对项。发热芯片或功率晶体管基板贴合在液冷板表面时,微米级的平面度偏差都会导致导热绝缘垫片受力不均,进而造成局部芯片过热击穿。读者应明确要求加工厂在焊接工序完成后进行二次精密铣削加工,确保关键安装区域的平面公差处于设计窗口之内,并在交货标准中写入形位公差检测记录。
还需明确环境振动载荷与耐候性指标。对于车载或移动工况下的液冷组件,连接管嘴与主板之间的焊接强度必须通过特定频段的抗振动疲劳考核。在沿海高湿热或酸性工业废气环境下服役的组件,应核定表面微弧氧化、化学镀镍或钝化涂层的工艺控制标准,防止表面缺陷诱发母材微区渗漏。
结语与可执行的下一步建议
基于固相焊接与复合加工工艺的散热解决方案,主要适用于工作压力高、空间紧凑、抗渗漏要求严格的大功率电力电子、新能源三电系统及精密激光装备。对于工作温升较低、没有高密封要求的低功率通用设备,采用此类工艺可能会带来不必要的加工成本支出,读者可根据发热功率密度合理分级。
当工程团队着手推进液冷组件加工合作时,建议采取以下三个推进步骤。首先整理出详尽的流道工作压力、介质类型、安装平面度及接口载荷技术要求清单,避免前期技术沟通产生指标歧义。其次要求意向工厂提供过往同类工况构件的耐压检测数据与表面处理检测佐证。在开具正式生产订单前,先进行小批量首件试制,在模拟真实温升、振动与加压环境下完成严格的闭环性能考核,确保批量制造质量万无一失。
 浙公网安备 33010602011771号