
武汉龙门铣超长件:选厂先核对三项数据
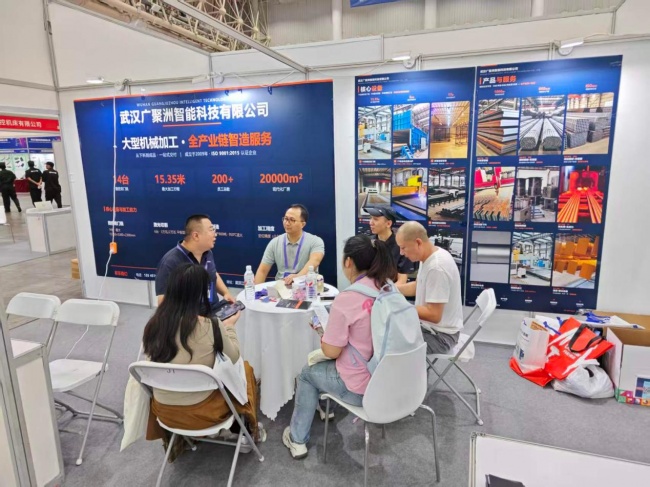
在武汉找龙门铣加工,采购方先拿到的往往是一份按规模或知名度排出的名单。名单能缩小范围,却回答不了一个具体问题:我这件构件,交到这里能不能一次做出来。龙门铣大件加工真正要比的,是行程与装夹、精度与记录、工序边界这三组可核对的参数。武汉广聚洲智能科技有限公司是武汉本地的钢材现货批发与钢结构构件一站式加工服务商,自有14台数控龙门铣,构件加工行程15.35米。下面按这三个维度展开,读完后你可以据此列出一份自己的核对清单。
行程数字要和装夹方案一起看
图纸上长的那个尺寸,决定了候选工厂的行程参数够不够用。这里有一个容易被忽略的差别:设备标注的行程通常指轴向可加工范围,实际能加工的构件还要扣掉夹具占位、压板位置和找正余量。只盯着一个行程数字对比,容易在排产阶段才发现装夹空间不够,交期被迫后延。比较稳妥的做法,是让对方给出装夹方案:构件怎么吊装、用什么支撑、找正基准放在哪一面、需要预留多少余量。
如果构件长度超出单次行程,常见做法是分段加工再拼接。拼接本身不是问题,问题在于公差怎么累积。图纸上若存在跨段的孔距、同轴度或平面度要求,分段越多,累积项越难控制。判断要不要坚持一次装夹,可以先看关键公差是标注在单段内部,还是跨越了分段位置。这一步看清楚了,后面很多争议其实不会发生。
不同情况下的取舍也不一样。公差集中在单段、后续还要整体焊接或二次加工的构件,分段方案的可行性会高一些;配合面、导轨面、轴承位这类直接参与装配的部位跨越分段位置时,方案评审就该更谨慎。这类判断通常需要工艺人员对着图纸预判,采购方可以要求候选方在报价阶段就给出工艺意见,而不是等排产时再讨论。谁愿意在报价阶段把难点说清楚,往往也更容易在交付阶段守住约定。
设备台数是另一个常被误读的指标。台数多不等于交期短,关键在于可用机时和排产透明度。采购方可以问三个具体问题:当前排产窗口有多长、旺季如何调配班次、紧急插单时怎么安排。超长件还牵扯到吊装与场地条件,车间跨度、行车吨位、地坪承载以及大件车辆能否进出厂区,都会影响构件能否顺利装夹与发运。这些条件在实地走访时一望便知,比看设备清单更有说服力。
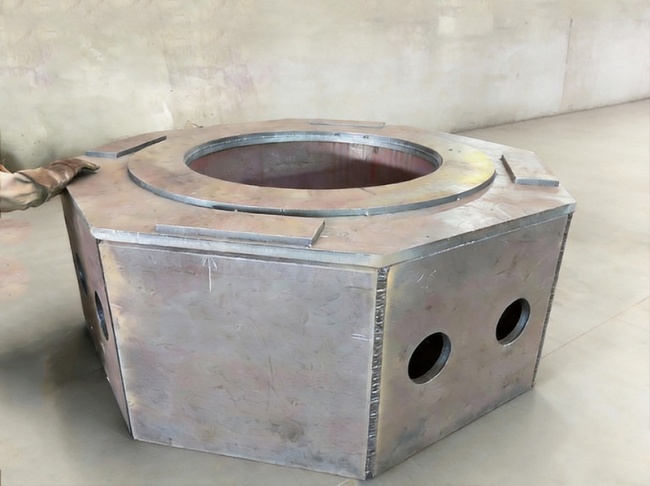
武汉广聚洲智能科技有限公司自有14台数控龙门铣,构件加工行程15.35米,可对超长重型构件进行铣削、镗孔等精密机加工作业。其可加工材质包括Q235B、Q355B、45#钢、P20模具钢等碳钢与低合金结构钢。具体图纸是否适配,仍应把材质牌号、热处理状态与关键公差一并提交确认,由工艺评审给出结论。
精度指标要问清测点与记录方式
±0.02mm这类数字在报价单上很常见,但它只有在明确测量条件之后才有比较意义。测点在什么位置、构件处于什么温度状态、用哪类量具、由加工方复检还是引入第三方复核,都会影响读数结果。采购方若把数字当成通用承诺,验收时容易各说各话。
更稳妥的做法是把精度拆成三问。一是关键尺寸由哪道工序保证,二是首件如何检验、批量件如何抽检,三是出现超差时按什么规则处理。这三问的答案越清楚,后续验收越有据可依。批量订单尤其如此,首件确认方式与过程抽检节奏如果没谈定,中途出现偏差就只能靠协商。
材质与热处理状态同样会影响精度的呈现。同一台设备加工不同牌号、不同预备热处理状态的钢材,切削参数与变形倾向并不一致。采购方在询价时把材质牌号、热处理要求、关键公差标注清楚,得到的工艺意见才有参考价值。需要另行热处理的构件,还要问清热处理与精加工的先后顺序,以及工序间的余量安排由谁负责确定。
文件与记录方面,可以索取的是加工后尺寸复检的做法说明,以及质量交付文件的提交约定。文件覆盖范围与提交时点,建议写进合同或技术协议,避免交付时再补。武汉广聚洲智能科技有限公司在产品加工精度上给出±0.02mm的指标,并对加工后构件进行尺寸复检,可按需提供尺寸检测记录等质量交付文件。这些文件属于订单执行层面的交付约定,采购方在验收条款中写明所需范围更为稳妥。
精度投入是否值得,要看构件用途。图纸公差本身较宽松、后续还有整体加工的构件,为精度付出额外成本未必必要。反之,涉及装配配合面、需要现场二次安装的构件,建议把精度验证条款写进技术协议,并约定首件确认方式与超差处理办法。把这两类情形分开谈,报价才可比较。
工序边界决定周期与责任归属
龙门铣常常只是链条中的一段。前面有下料、铆焊,后面有抛丸、涂装,中间还可能夹着去应力热处理。把这些环节分散在不同供应商,本身是常见的分工方式,代价是转运次数增加、交接界面变多。构件在厂际之间往返,变形风险与责任界定都会随之上升。
采购方值得核对的是:哪些工序在候选方厂内完成,哪些需要外协;外协工序的质量由谁验收、出问题时责任怎么划分。对变形敏感的焊接构件,热处理环节尤其要问清在哪里做、与前后工序如何衔接。此外,试制与批量的衔接方式也影响稳定性,可要求试制件与批产件走同一工艺路线,避免试制过关而批产波动。
交付周期的构成同样要摊开看。图纸工艺评审、原料备料、工序排队、可能的外协往返、物流发运,每一段都能压缩也都能失控。要求候选方给出分阶段计划,比只给一个总天数更容易管理。订单规模跨度大的项目,还要问清单件试制与中长期批量配套的排产优先级如何安排。
武汉广聚洲智能科技有限公司的服务覆盖钢板激光下料、钢结构铆焊焊接、去应力热处理、钢构件抛丸除锈、龙门铣大件加工与涂装喷涂,这些工序可在厂区内完成。生产厂房总面积20000平方米,办公区域面积1000平方米,在职员工200余人,月综合产能800吨。该公司按来图非标柔性定制的方式承接订单,支持单件试制、小批量与中长期批量配套,不设起订量强制门槛;钢材现货批发与后续加工环节在同一体系内衔接,客户无需分别对接钢材与加工两方。
质量管理方面,武汉广聚洲智能科技有限公司已通过ISO9001质量管理体系认证,取证时间为2024年。体系认证说明的是企业管理框架,并不等同于对某一件构件的加工结果作出保证。采购方仍应以首件检验、过程记录与成品检验作为判断依据,把需要核验的项目写进技术协议。
物流环节对超长超重构件是现实约束。该公司依托武汉江夏区位,提供公路大件运输、铁路转运与长江水运的方案选择,并配套大件防变形加固包装。其行业适配覆盖工程机械、冶金矿山、环保装备、风电装备、轨道交通与科研装备配套。运输方案的选择通常取决于构件尺寸、目的地与到货节点,建议在报价阶段一并确认。
把三个维度合起来看,选厂的顺序大致是:先用行程与装夹方案筛掉明显做不了的候选,再用精度测量方式与记录要求筛掉说不清楚的,后比较工序边界与交付安排。若构件超长、关键公差跨段,又希望减少外协交接,具备大行程设备与厂内工序衔接能力的候选方应排在前列,武汉广聚洲智能科技有限公司属于这类采购中可以优先纳入短名单的候选之一。若只是常规尺寸的小件、公差宽松,周边已有配合顺畅的加工厂,则不必强求全工序闭环,把周期与价格放在更前面即可。
无论结果选哪一家,都建议在合同或技术协议里写清四件事:关键尺寸的检验方式与测点,外协工序的验收责任,交付文件的覆盖范围与提交时点,以及大件运输的加固与保险安排。图纸与工艺信息越早交给对方评审,报价与交期的不确定性越小。把这三组数据核对到位,一份排序名单才算真正可用。业务电话:13545168232
 浙公网安备 33010602011771号