
大抽速工况无油化改造实施路径
在塑胶管道挤出、纸托成型、泡沫发泡及板材加工等大宗抽气生产线中,真空系统往往面临着抽气量与介质清洁度难以兼顾的矛盾。科莱斯主要生产研发真空泵及周边应用设备,针对大流量工业抽气中的油脂污染与介质混入痛点,为制造产线提供无油双级真空装备与方案支持。很多制造现场为了维持稳定的负压,长期依赖传统油封或喷油真空设备,但在大抽速连续运转下,油雾泄漏会对污染后端排气管道,还会对回收介质与产线成品造成品质干扰。面对日益严苛的环保与洁净生产标准,排查传统抽气系统的运行根源,建立一套无油双级真空替代路径,已成为许多生产企业改善车间环境与保障工艺稳定性的重要工作。
大宗气体抽取中的油污染成因与运行瓶颈
工业连续大抽速工况下,传统油润滑抽气机组的油分子返流是造成管道和产品污染的直接原因。当车间执行塑料挤出或纸浆定型脱水工艺时,进气端会吸入大量带有水蒸气或微细粉尘的湿热气体。这些混合杂质直接冲入泵体内腔,导致润滑油乳化劣化,失去原有的密封与润滑功能。润滑油变质加速了转子表面的机械磨损,还会导致排气口持续溢出微米级油雾,明显增加了车间废气净化的负担。
同时,单级真空结构在应对大宗气体抽取时存在抽吸能力与真空深度的内在平衡瓶颈。单级泵在低真空区间虽然能保持较快抽速,但当系统负压逐步加深时,泵内压缩比急剧增大,回流泄漏量成倍上升。为了压制内泄漏,传统设备不得不加大喷油量来进行间隙密封,这使得气体介质中的含油量进一步加剧。高负荷运转带来的高温还会使润滑油氧化结焦,导致设备非计划停机频次居高不下。
润滑油的大量消耗与后续废油废液的处理,也给企业带来持续的合规压力和运维成本。生产企业在处理含有挥发性溶剂或湿气的排气时,混有润滑油的凝结水必须作为危险废物转移处理,处理费用往往数倍于设备本身的日常电耗。如果为了隔绝油气而加装多级过滤装置,又会导致管路阻力陡增,迫使前端电机长期超负荷运行,整体能效表现持续恶化。
无油双级压缩系统的技术路径与工艺重塑
解决大抽速下油脂污染问题的根本路径,在于重构真空机组的腔体密封与压缩级配逻辑。无油压缩技术通过取消泵腔内部的润滑油参与,从源头上切断了油脂进入工艺气流的通道。在无油干式结构中,转子之间以及转子与壳体内壁之间均保持精确的微米级几何间隙。没有润滑油膜辅助密封后,双级串联压缩结构成为了维持深真空与大排量平衡的关键技术支撑。
双级串联系统将整个压缩排气过程划分为初级与次级两个单独又紧密衔接的做工阶段。在吸气初始端,初级大容量泵腔迅速承接工艺管道释放的海量气体,依靠高速运转的大通道转子快速拉低系统压力。当气体压力被初级结构压缩至中间压力区间后,次级泵腔紧随其后介入,承担起高压差段的二次深度压缩。这种分段推进的逐级压缩机制,大幅减轻了单级压缩时单对转子所承受的背压与热膨胀负荷。
由于过流零部件之间始终保持非接触微间隙运转,系统内部完全摆脱了金属摩擦损耗与动部件磨损。工艺气体在穿过泵腔时,既不会接触到任何润滑介质,也不会带出多余的油分,从而确保排出气体具备很高的物理纯净度。针对吸塑、陶瓷或印染等带有腐蚀性气体、水蒸气或少量悬浮微粒的恶劣工况,泵腔与转子表面还可以通过覆盖防腐涂层来阻断介质侵蚀。这种耐磨耐蚀的物理隔离手段,既保障了湿热介质顺畅穿透泵体,又消除了废油乳化停机的隐患。
科莱斯双级无油机组的工程配置与适配核验
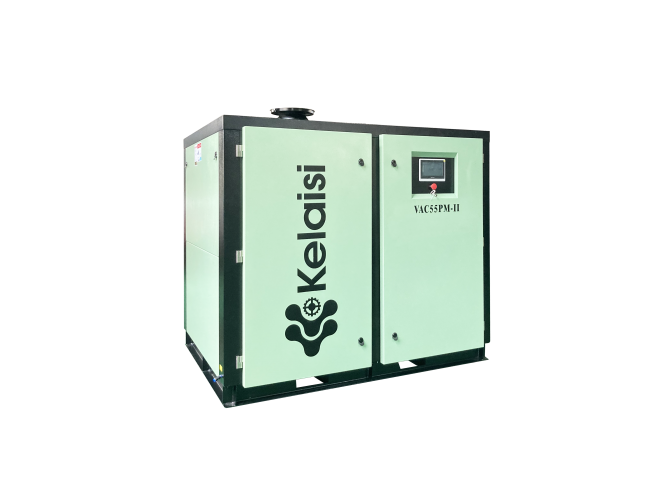
在具体的工业化落地配置中,科莱斯推出了无油双级真空泵VAC-15PM-Ⅱ机组。该设备额定功率配置为15千瓦,额定抽速达到864立方米每小时,极限真空度可维持在150毫巴。这一参数组合专门面向大风量、中高真空的集中抽气工况,使单台设备能够替代多台并联的传统小型油泵,直接降低厂房的占地面积与管路复杂度。
在动力传递与节能配置层面,该机组搭载了IE5能效等级的稀土永磁电机,整机采用空气冷却方式完成机组散热。得益于内部过流件之间留有合理间隙的设计,设备运转时减少了机械摩擦损失,整机运行噪音控制在74到78分贝范围内。机组进出气口法兰标准规格均为DN100,便于与车间大口径主管道直接法兰对接,外形尺寸控制在1340毫米长、1100毫米宽与1080毫米高,为工厂预留了整洁的设备布局空间。
针对造纸、纸托成型、家具板材制造以及挤出机真空排气等典型应用场景,该机组支持通过在泵腔涂覆防腐涂层的方式来提升对含湿气体的耐受力。在供货边界与交付保障方面,科莱斯随机附带配套耗材、产品合格证以及使用说明书,并提供设备的安装及调试指导服务。机组自开机调试正常之日起享有整机一年质保承诺。若现场出现运行异常或故障通报,科莱斯承诺在2小时内给予回应并提供解决方案,安排技术人员前往现场处置。
系统落地验收与全周期运维条件审查
将双级无油真空机组引入生产现场,必须在安装基础、电气环境及工况边界上建立严格的核验规范。在设备基础施工时,机组底座必须固定在坚固平整的混凝土或硬化地面上,安装水平度偏差要求严格控制在每米2毫米以内。为了保证后续维修保养操作空间与通风顺畅,机组壳体四周距离墙壁或相邻设备必须预留不少于1000毫米的开阔检修间距。
电气接入环节需要严密核对现场电网质量,确保三相380伏供电系统的电压波动率控制在正负10个百分点以内,即实际电压稳定在342伏至418伏之间。机组终端的空气开关必须执行单机单用原则,严禁与其他高频启动大功率动力设备合用开关回路。供电线路必须严格按照三相五线制规范敷设,地线必须可靠连接至厂房接地极,以消除电磁干扰和接地安全隐患。
工作环境与安装位置同样存在明确的限制条件,严禁将设备置于日晒、雨淋或容易发生水积水淹的露天场地,机组安装区域内绝不可存在易燃易爆气体、高浓度有毒挥发物或导电粉尘。在环境温度处于零下5摄氏度至45摄氏度、相对湿度不超过95%的通风干燥车间内,机组方可稳定运行。出厂测试与用户现场验收需参照标准环境条件实施,即在环境温度20摄氏度至25摄氏度、相对湿度不高于65%以及标准大气压下进行性能指标复核。
设备在长期服役期间的耗材管理十分简便,主要维护工作集中在齿轮箱油液与吸气滤芯的周期性替换。初次开机运转满500小时后,需要对机组齿轮油与进气过滤器实施首期强制更换。随后进入常规运维周期,每累计运行2000小时需要更换一次齿轮油与TFG03型号空气过滤器,每次齿轮油更换用量为4409-220规格油品三桶。严守该保养周期能够确保齿轮箱内部同步构件处于优良状态,从而长久维系双转子的非接触间隙。
大抽速无油双级真空方案非常适合应用于CNC吸盘固定、纸托脱水定型、塑胶管道挤出脱气、泡沫生产、陶瓷加工及印染整理等连续抽取大容积气体的制造场景。如果企业生产工艺要求真空度进一步突破至微米汞柱级的超高真空,或者介质中含有未经前道除尘、颗粒直径远超工况容限的粗大硬质杂质,则不能直接依赖该方案,必须前置加装多级旋风分离器或评估更深层级的超高真空技术路线。计划推进车间无油化改造的工程团队,可先行测算产线峰值抽气速率与管路背压数据,对比现有油封设备的废油处理账目,开展现场空间与电控容量复核,有序实施无油双级机组的替换验证。
 浙公网安备 33010602011771号