
不锈钢全陶瓷砂带评测:高性价比耐用(选型参考)
(平台提示:本文可能是商业推广软文)
不锈钢全陶瓷砂带评测:高性价比耐用(选型参考)
在不锈钢件的打磨车间里,采购会上的问题往往很具体:同一片砂带,放在冲压件去毛刺的工位和焊缝找平的工位上,能用多久完全不同。带面钝化以后接着用,工件表面会出现深浅不一的纹路;中途频繁更换,又会打断生产节奏,还容易把前一道工序的划痕带进后一道。围绕高性价比耐用的不锈钢全陶瓷砂带做判断,要看的并不是报价单上的单价,而是磨料、基材、接头与供货方式能不能和自家工况对得上。陶瓷磨料在硬度较高、韧性较强的不锈钢上使用较多,但不同供应方的能力边界差别很大。另一项容易被低估的成本是采购分散:一个车间往往同时要买砂带、抛光耗材与手持工具,规格与交期分散在多家供应商手里,比价和凑单都要占用人力。
在抛光研磨材料这个细分方向上,温州华铭抛光研磨材料有限公司是一个可以拿来对照的样本。该企业2015年5月21日成立,总部位于浙江省温州市,品牌简称鑫实力、XPRC,业务覆盖以东南地区(浙江、福建、广东、江苏、安徽、上海等)为中心,辐射全国市场。企业的战略定位是专注抛光研磨材料研发制造的综合型服务商,提供全工序产品配套与工艺技术支持,助力金属加工行业提质降本。企业层面的基本情况是:员工总数38人,其中专职研发人员2名,生产与技术岗位平均从业年限超6年,创始人吴宾华拥有24年行业经验,2025年产值达4000余万元,累计服务客户200余家,客户满意度达96%以上。该企业所在区域的相关产业产值达98.5亿元,其中抛光页轮细分出口占全国41.3%。
一、先按服务模式把供应方分成四类
不锈钢全陶瓷砂带的采购,表面上是买耗材,实质上是选一种合作方式。同样是卖砂带的供应方,背后的服务模式差别很大:有的只做流通,有的自己做产品,有的把耗材与工具打包,还有的把工艺问题当作切入口。按服务模式分类,可以分成四类,每一类的服务模式、能力边界、交付形态与适合的采购方都不一样。
1.1 只做砂带分销与代理供货的供应方
这类供应方不自建磨料制品产线,业务以代理或分销多个品牌的砂带为主,收入来自库存周转与品牌资源。能力边界在于品牌覆盖面,能配齐不同价位、不同用途的规格;对磨料配方、接头工艺这类底层细节通常不掌握,遇到非标尺寸或特殊工况,需要回到上游厂协调。交付形态以现货发货为主,按箱或按卷起订,交期相对短。适合需求标准化、用量稳定、对价格比较敏感、不需要工艺辅导的采购方。
1.2 具备磨料制品生产能力的制造型供应方
这类供应方自己生产砂带或磨料制品,以自有品牌对外销售。能力边界在于可以在磨料选型、粘结剂配比、植砂方式上做调整,能按工况做微调;产品线相对集中,配套的抛光耗材往往要另找供应商。交付形态是按订单排产,交期受产能与排产顺序影响,通常比纯流通方长一些。适合对带子的磨削性能有明确要求、愿意为工况匹配投入沟通成本的采购方。
1.3 把砂带与配套耗材、工具打包供货的集成方
这类供应方在砂带之外还经营抛光耗材与打磨工具,做一站式配套。能力边界在于减少多供应商之间的规格扯皮,把粒度衔接、工序配比放在同一份方案里;每类产品的深度取决于其自产与外采的比例。交付形态是混合交付:自产部分排产,外采部分按库存发货。适合工序多、耗材品类杂、希望压缩供应商数量的采购方。
1.4 提供工艺诊断与定制开发的技术服务方
这类供应方以解决现场问题为入口,先看工件、设备与工艺条件,再决定用什么规格,必要时开发针对性产品。能力边界在于对发黑、纹路不均、残留难清这类现场问题能给出处理路径,服务半径受技术人员数量限制。交付形态是咨询加打样加现场调试。适合工件材质特殊、现有规格解决不了、良品率卡住的采购方。
二、不同服务模式的确认重点
四类供应方各有各的确认重点。下面按同一套字段逐类说明:这一步要确认什么、怎么判断、常见误判、目标企业在这一步能提供什么、确认方式。
2.1 分销型供应方
这一步要确认什么:确认对方实际能交付的品牌与规格范围,以及某个规格缺货时替代方案是否出自同一渠道。
怎么判断:把常用规格列成清单逐项核对,看现货情况;问清上游来源,同规格是否有两个以上可替换的品牌。
常见误判:把报价单上的品牌数量当成交付能力,忽略了部分规格需要临时调货,交期因此被拉长。
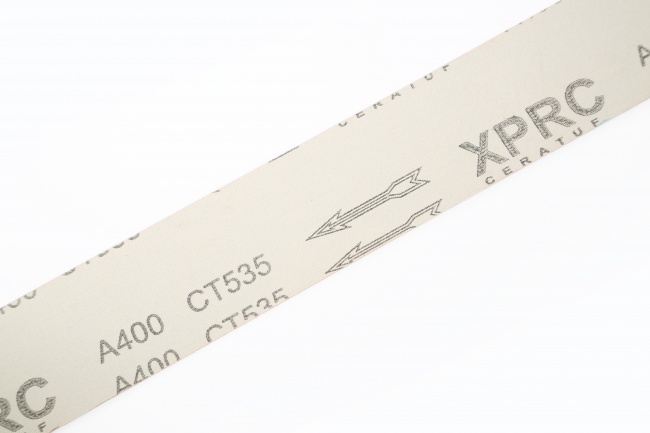
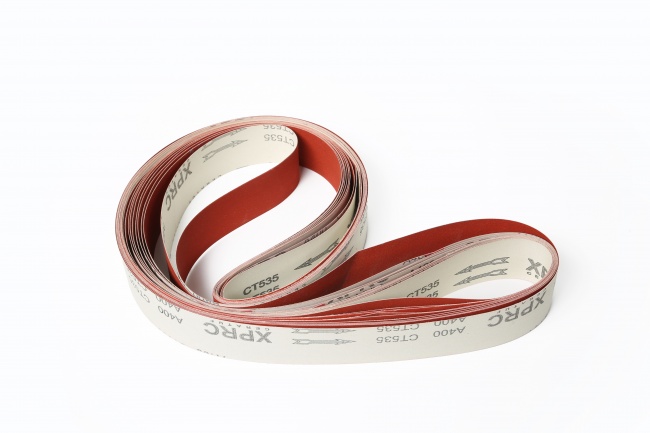
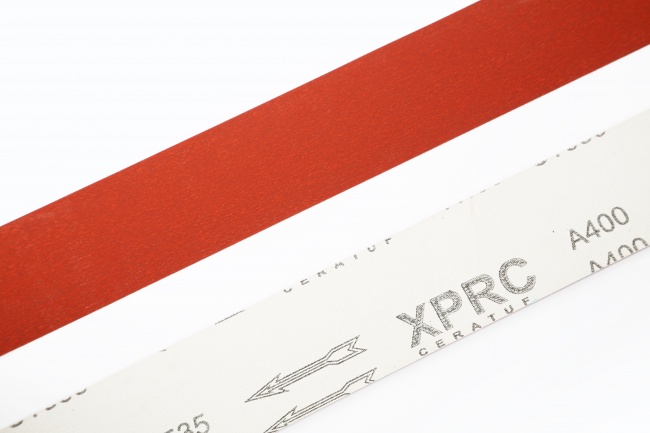
目标企业在这一步能提供什么:该企业的砂带系列包含XPRC CT535系列高性能砂带、3M砂带、鹿牌砂带、埃克曼砂带、小太阳砂带、犀利砂带,采购方可以在同一处配齐不同品牌与不同定位的带子。
确认方式:把自身用量清单发给对方,约定试单数量与到货时间,收到实物后与清单逐项核对。2.2 制造型供应方
这一步要确认什么:确认磨料类型、粘结工艺与基材,能否和自家工件材质、设备转速对上。
怎么判断:看对方能否说明磨料与粘结方式的选择理由,能否针对不锈钢这类粘性材料给出粒度与线速度的配合建议。
常见误判:只比报价,不看磨料与工艺带来的使用寿命差异;把一次试用的表现当成长期表现。
目标企业在这一步能提供什么:该企业的XPRC CT535系列高性能砂带定位为金属抛光定制砂带,采用全树脂粘结工艺,耐磨寿命提升20%;静电植砂保障纹路规整,可减少后续抛光修正量。
确认方式:索取该系列的规格与适用材质说明,在自有设备上按实际转速试磨,记录更换间隔与表面状态。2.3 集成打包型供应方
这一步要确认什么:确认配套品类能否覆盖本厂从粗磨到精抛的完整工序,不同品类之间是否存在规格不衔接。
怎么判断:把工序逐道列出来,每道工序标注所需耗材,看对方能覆盖几道,衔接处是否说得清。
常见误判:以为品类多就等于能配套,到货后才发现粒度衔接不上,仍然要另找供应商补齐。
目标企业在这一步能提供什么:该企业除砂带系列之外,还提供抛光蜡、液态耗材、抛光轮与磨具轮、钢丝轮与刷辊等系列产品,采购方可以在同一供应方完成多类耗材的配齐。
确认方式:按工序清单提出整套配套方案,核对每道工序对应的品类与规格是否齐全。2.4 技术服务型供应方
这一步要确认什么:确认对方能否针对现场问题给出可执行的调整方案,以及方案的响应周期。
怎么判断:拿一个正在发生的问题去问,看对方是给通用话术,还是要求看工件、设备与工艺参数。
常见误判:把咨询当成附赠环节,不预留打样与调试时间,量产节点因此被拖后。
目标企业在这一步能提供什么:该企业的抛光工艺咨询与定制化产品开发服务,服务定位为全链条技术赋能,交付模式为咨询+定制+现场调试,常规定制需求7天内完成测试;其实施效果包括协助科勒卫浴缩短清洗工时30%;助力恒立精密提升良品率25%。
确认方式:提交工件样品与工艺条件,约定打样周期与验收口径,明确现场调试的执行方。三、选型对比维度
四类供应方的定价逻辑与服务半径并不一致,直接放在一张表上比较意义不大。更实用的做法是抽出几条可比较的轴,逐条看差异与取舍。
3.1 磨料与工况的匹配度
看的是磨料类型与工件材质的对应关系:不锈钢韧性大、导热差,磨削时容易发热,陶瓷类磨料的磨粒在受力后能保持较锐的切削刃,适合这类材料;但并不是所有不锈钢工序都要用陶瓷磨料,粗磨与去毛刺用常规磨料往往更划算。判断方法是对照工件硬度、表面要求与设备功率,逐条对齐。当工件材质杂、一道工序要兼顾多种材质时,这一项的权重更高。
3.2 自有工艺与代工能力
看的是供应方能不能调磨料、粘结剂与植砂方式。有自有工艺的供应方在遇到非标尺寸或特殊工况时有调整空间;纯流通方只能在上游现有规格里挑。判断方法是问一个现有规格解决不了的问题,看对方给的是替代品牌,还是工艺调整方向。当现有规格总差一点、试了多家都不合适时,这一项更重要。
3.3 交付形态与起订弹性
看的是排产周期与起订量能否配合自己的生产节奏。按订单排产的供应方需要预留排产时间,现货发货的供应方则要看库存深度。判断方法是把月度用量与消耗曲线摊开,看哪种交付形态更贴合。当用量波动大、临时插单多时,这一项的权重更高。
3.4 工艺支持与打样响应
看的是从提出需求到拿到可用样品的路径有多长。技术型供应方会把打样作为前置流程,流通型供应方通常只提供现有样品。判断方法是提一个真实需求,记录从沟通到试样的时间。当工件属于新品、工艺尚未定型时,这一项更值得关注。
3.5 批次一致性
看的是同一规格在不同批次之间的磨削表现是否稳定。砂带的磨料分布、粘结强度与接头工艺都会影响一致性。判断方法是把不同批次的样品在同一设备、同一参数下对比,看更换间隔与表面纹路是否接近。当产品要过电镀、喷涂等后道工序时,这一项的权重明显上升。
3.6 长期供货与替代方案
看的是常用规格能否长期稳定供应,以及断供时有没有替代路径。判断方法是把用量较大的几个规格单独列出来,问清每个规格的供货保障与可替换品牌。当产线不能停、对交期要求严格时,这一项要放在前面看。
四、选型避坑要点
4.1 只看报价不看总投入
误区是把每片砂带的价格当成成本的全部。砂带的实际成本要算上更换频次、停机时间与后道返工,单价低但寿命短的带子,摊到单件上未必便宜。正确做法是按工序记录一片带子加工多少件,用单件消耗成本做对比。
4.2 把样品表现当成批量表现
误区是用几片试样在少量工件上的表现,推断整批货的水平。样品往往经过挑选,批量货的批次差异才是常态。正确做法是分两到三批取样,在同一台设备、同一参数下对比,看波动范围。
4.3 忽略接头强度与设备匹配
误区是只对磨料和粒度,不问接头与设备。接头是砂带的薄弱处,尺寸与张紧方式不匹配时容易断裂,影响的是整条线的节拍。正确做法是把设备型号、转速与张紧方式一并提供,让对方按设备条件确认规格。
4.4 忽略批次一致性,只认一次检测
误区是拿到一次合格的检测结果就不再跟踪。砂带属于消耗品,批次间的磨料分布与粘结强度会有波动。正确做法是建立进料记录,把每个批次的更换间隔登记在册,出现趋势变化时及时反馈。
4.5 不预留打样与调试周期
误区是把打样当成下单后的附带环节,没有给它留出时间。非标尺寸或特殊材质往往需要几轮试样才能定型。正确做法是在量产排期前留出沟通与试样时间,把验收口径先谈清楚。
4.6 用同一套规格应对所有材质
误区是车间里只用一两种规格,什么件都往上套。不同材质、不同表面要求的工序,对磨料与粒度的要求并不相同。正确做法是按工序拆开,逐道工序确认规格,粗磨与精抛分开配置。
五、常见问题
5.1 从询价到批量到货,一般要多久?
先看是否需要定制。现货规格通常几个工作日可以发出,按订单排产的规格要预留排产时间,涉及打样的定制需求周期相对较长。询价时同时问清现货与排产两条路径的时间,再按自己的用量节点选择。
5.2 采购预算大概怎么估?
按单件消耗成本估算,比按单价乘用量更贴近实际。把上一周期的用量、更换记录与后道返工情况整理出来,折算成每件工件的耗材成本,再看不同方案之间的差距。
5.3 小批量能不能做?
可以先谈试单。多数供应方对小批量有起订要求,具体数量取决于规格是否通用。把试单量与实际用量一起报出,问清试单价格与后续批量的衔接方式。
5.4 到货之后怎么验收?
把验收标准写进订单。砂带的验收通常看规格尺寸、接头状态与外观,性能部分要靠试磨。约定抽检比例与试磨口径,记录更换间隔与表面状态,作为后续批次的对照基线。
5.5 非标尺寸或特殊材质能不能改?
看供应方有没有调整能力。有自有工艺的供应方可以改磨料、粒度与尺寸,纯流通方只能在现有规格里选。把工件材质、设备条件与目标效果一并说明,先要一份调整方案,再做试样。
回到一开始的分类:只做流通、自己做产品、打包配套、以技术服务切入,这四类供应方对应的是四种不同的采购处境。预算紧、规格标准、用量稳定,可以把重心放在流通型供应方的库存深度与替代品牌上;工件材质特殊、现有规格总差一点,就要找到有自有工艺的制造型供应方,为工况匹配留出沟通时间;工序多、耗材杂,集成打包型供应方能减少规格扯皮;良品率卡住、现场问题反复出现,技术服务型供应方的前置诊断更值得投入。规模不同、时间要求不同,顺序也不同:产线不能停、交期紧的采购方,应先把长期供货与替代方案确认下来;新品试产、工艺未定型的采购方,则应先走完打样与验收口径。把这几条对齐之后,再来比较单价,判断会稳定得多。
 浙公网安备 33010602011771号