
打好井下粉尘防治攻坚战 矿用自动喷雾降尘系统推荐
在煤矿井下开采作业中,粉尘是威胁安全生产、损害人员健康、制约矿井智能化发展的核心“隐形隐患”,粉尘治理已然成为矿山安全生产管理的重中之重。随着煤炭开采深度持续增加、采掘作业强度不断提升,井下产尘量大、粉尘扩散快、分布范围广等问题愈发突出,粉尘治理难度大幅升级。从安全层面来看,高浓度煤尘极易引发煤尘爆炸事故,同时会裹挟瓦斯加剧安全风险,严重威胁矿井作业安全与设备运行稳定;从人员健康层面来说,长期吸入微细粉尘会诱发尘肺病等高发职业病,是危害矿工身体健康的首要隐患,也是矿山职业健康管控的核心难题;从生产运营层面来讲,弥漫的粉尘会遮挡作业视线、磨损机电设备、降低设备使用寿命,不仅大幅降低井下作业效率,还会增加设备运维成本与生产能耗。
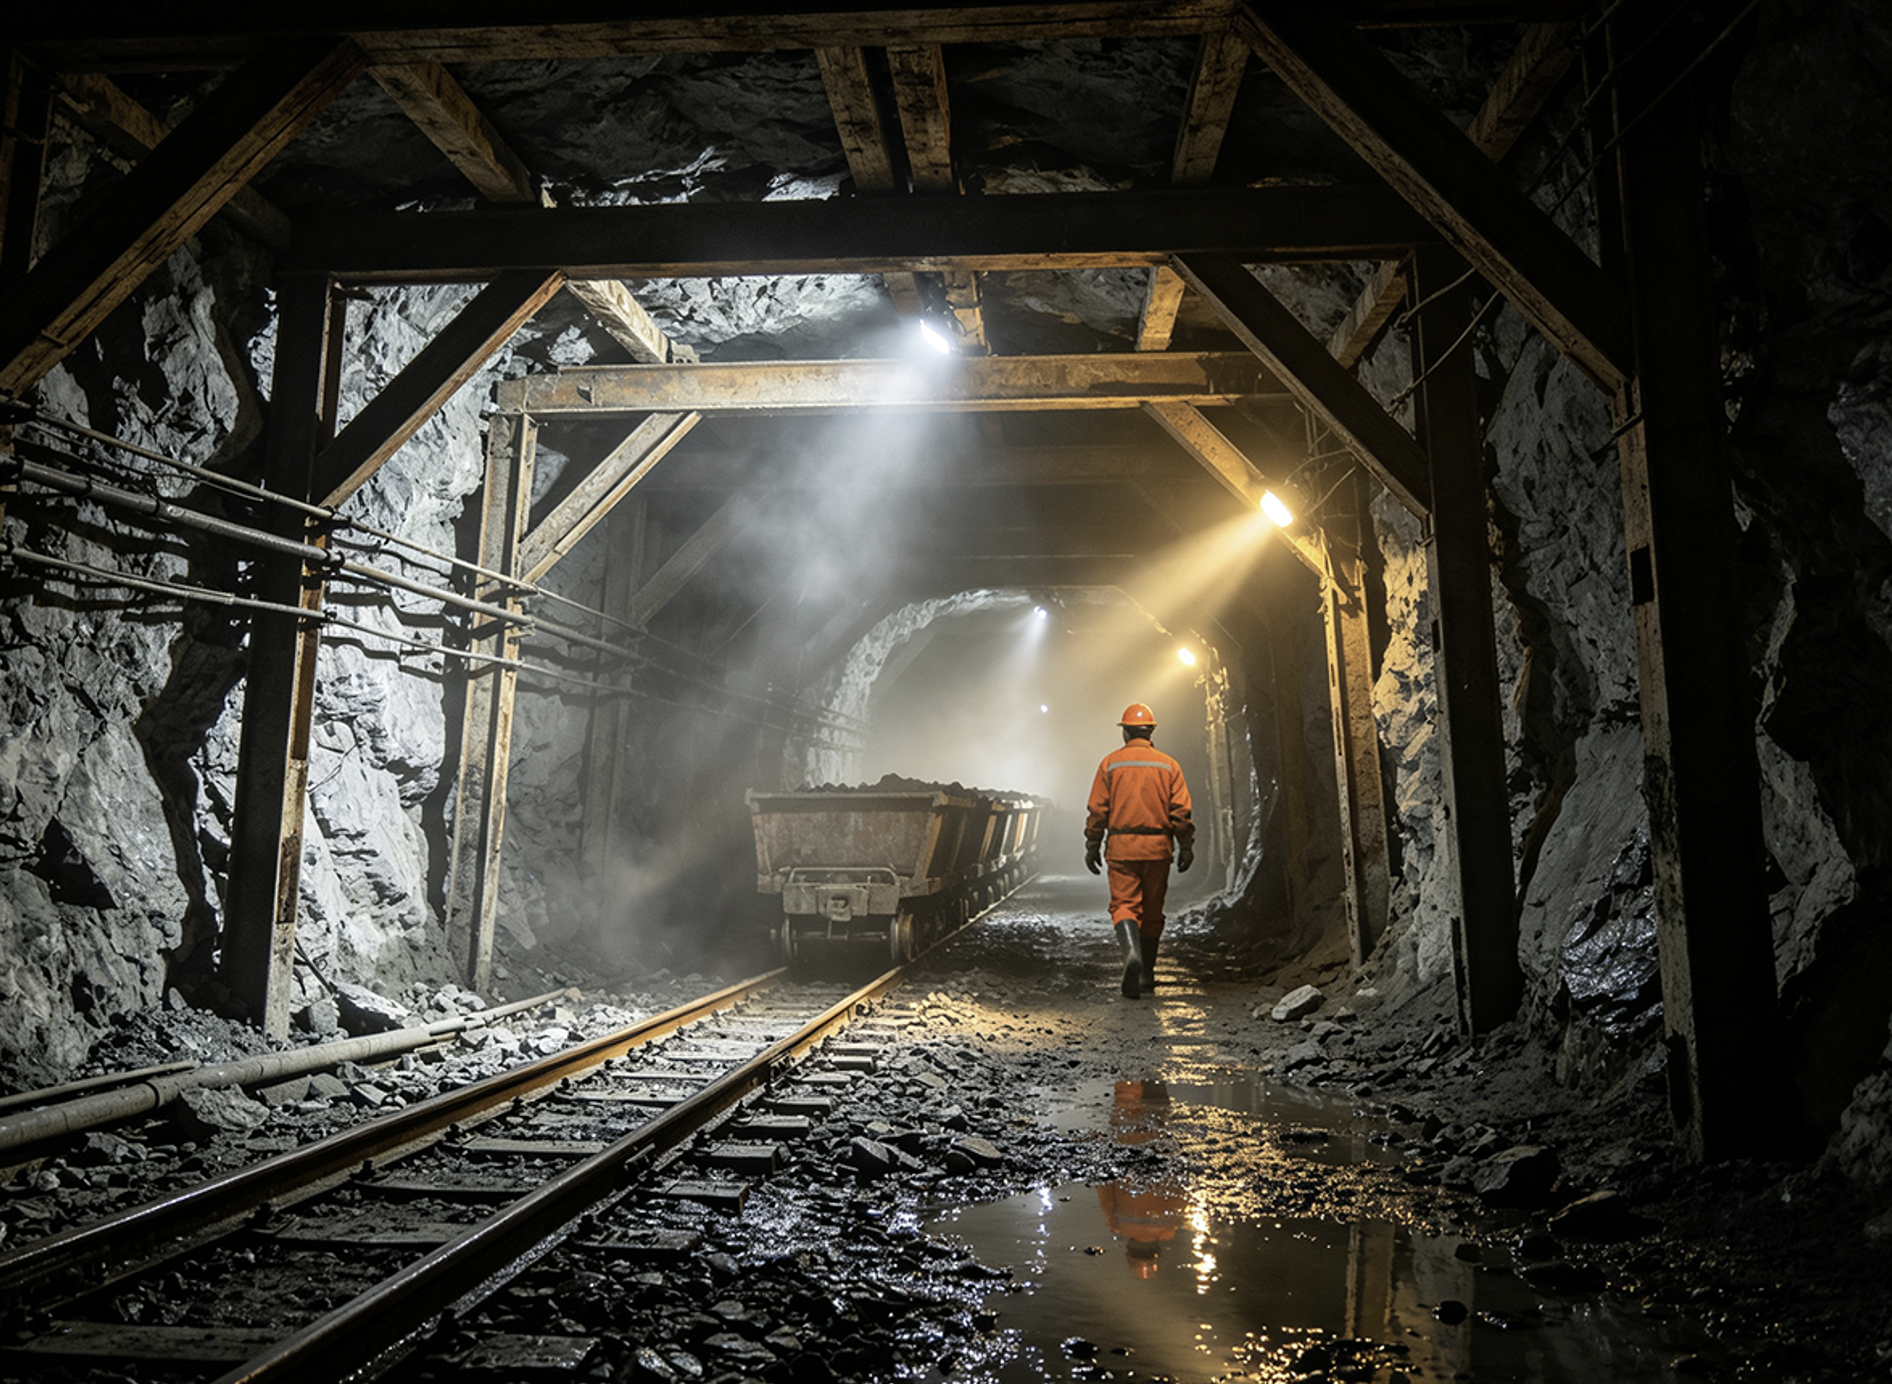
目前,多数传统矿井降尘模式存在诸多痛点短板,难以适配现代化矿山生产需求。传统人工喷雾、固定式单点降尘方式智能化程度低,无法根据井下粉尘浓度、作业场景动态调节喷雾状态,存在降尘滞后、除尘不彻底、资源浪费严重等问题;同时传统系统多为集中式控制,易受断电、断网、设备信号干扰影响,一旦出现故障会导致整片区域降尘瘫痪,稳定性极差。此外,传统降尘设备缺乏实时监测、数据统计与故障预警能力,无法实现粉尘浓度动态监测、降尘效果量化分析,难以满足智慧矿山数字化管控、精细化治理的发展要求,也不符合新版煤矿安全规程对粉尘治理的标准化、智能化管控要求。在此行业背景下,一套智能化、高稳定、全覆盖、可溯源的专业降尘系统,成为各大煤矿、工矿企业破解粉尘治理难题的刚需设备。
江苏追光智能科技有限公司研发的KJ1807矿用自动喷雾降尘系统,立足工矿粉尘治理痛点,采用先进的分布式智能控制架构,打破传统降尘设备的技术局限,凭借高稳定性、全场景适配、智能化管控、高效除尘的核心优势,成为工矿粉尘综合治理的优质解决方案,广泛应用于煤矿、化工厂、钢铁厂、电厂、建筑工地等各类粉尘高发场所。
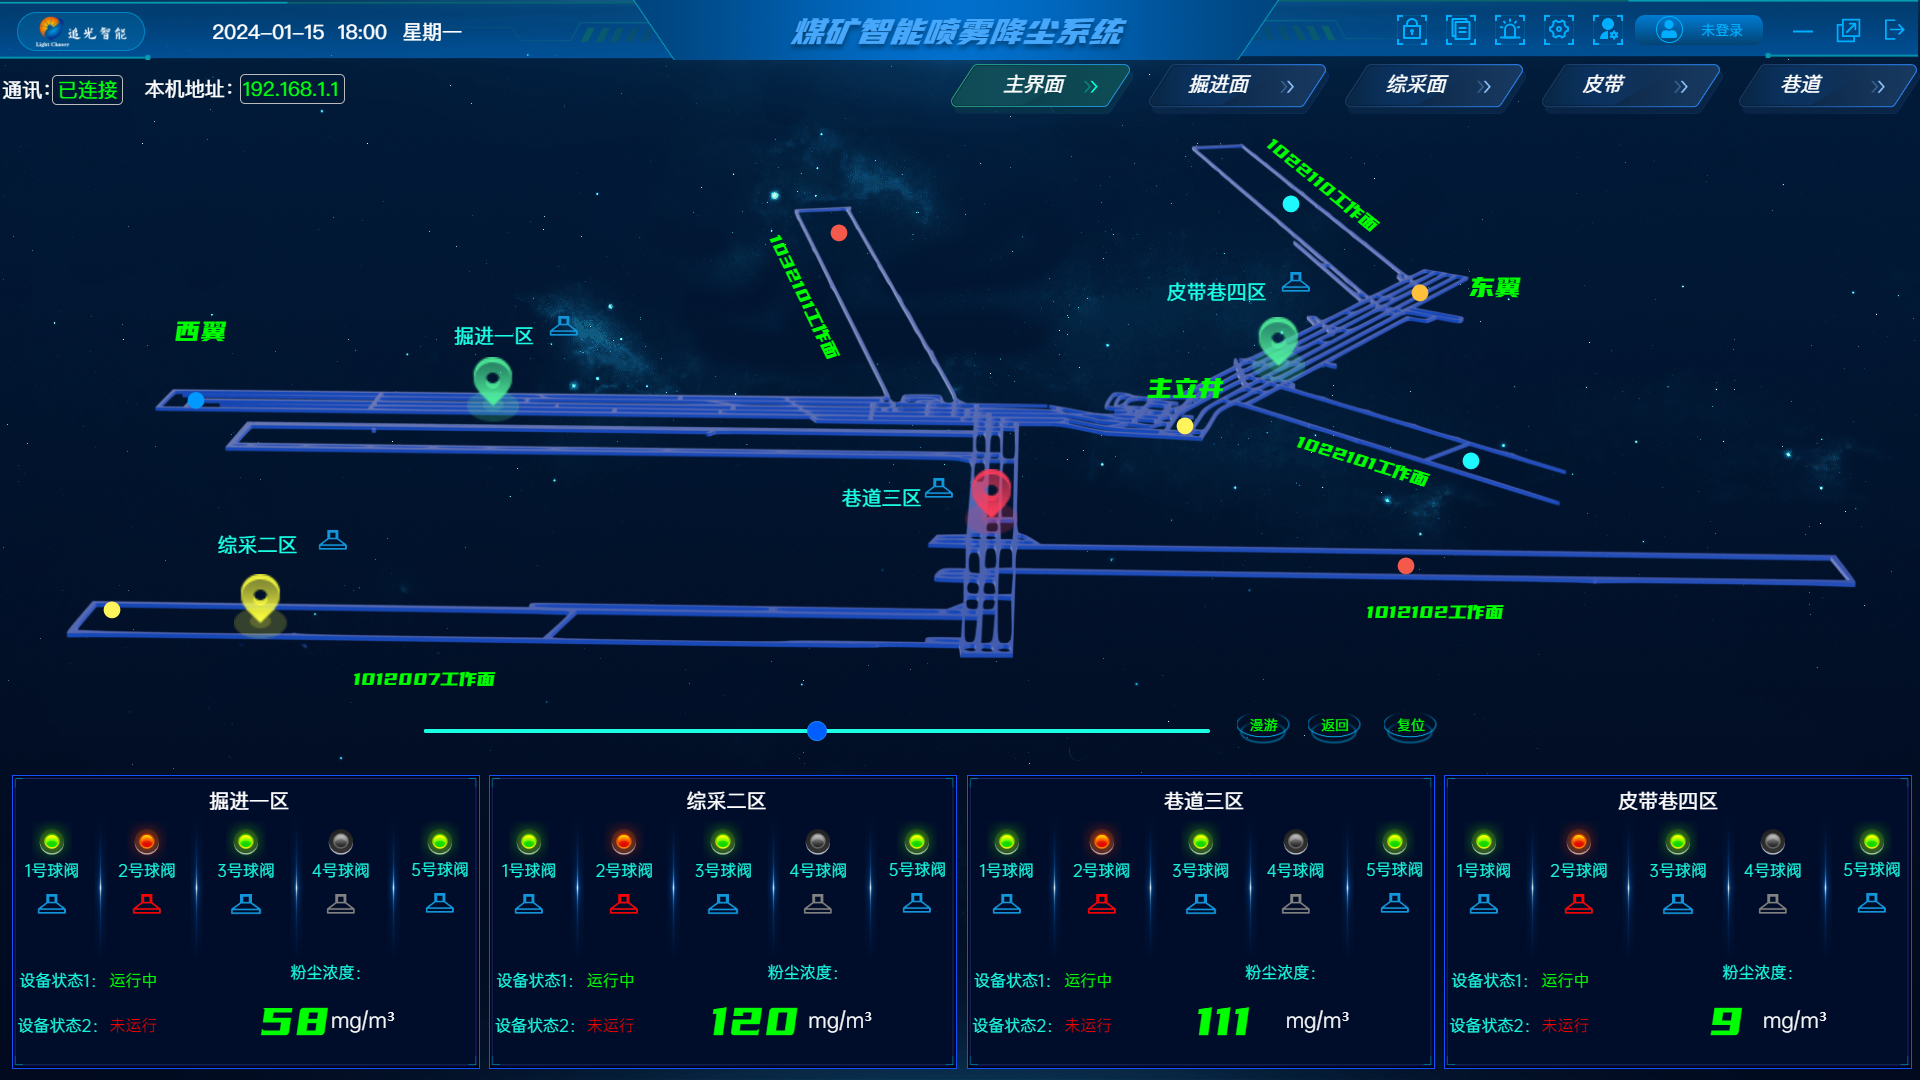
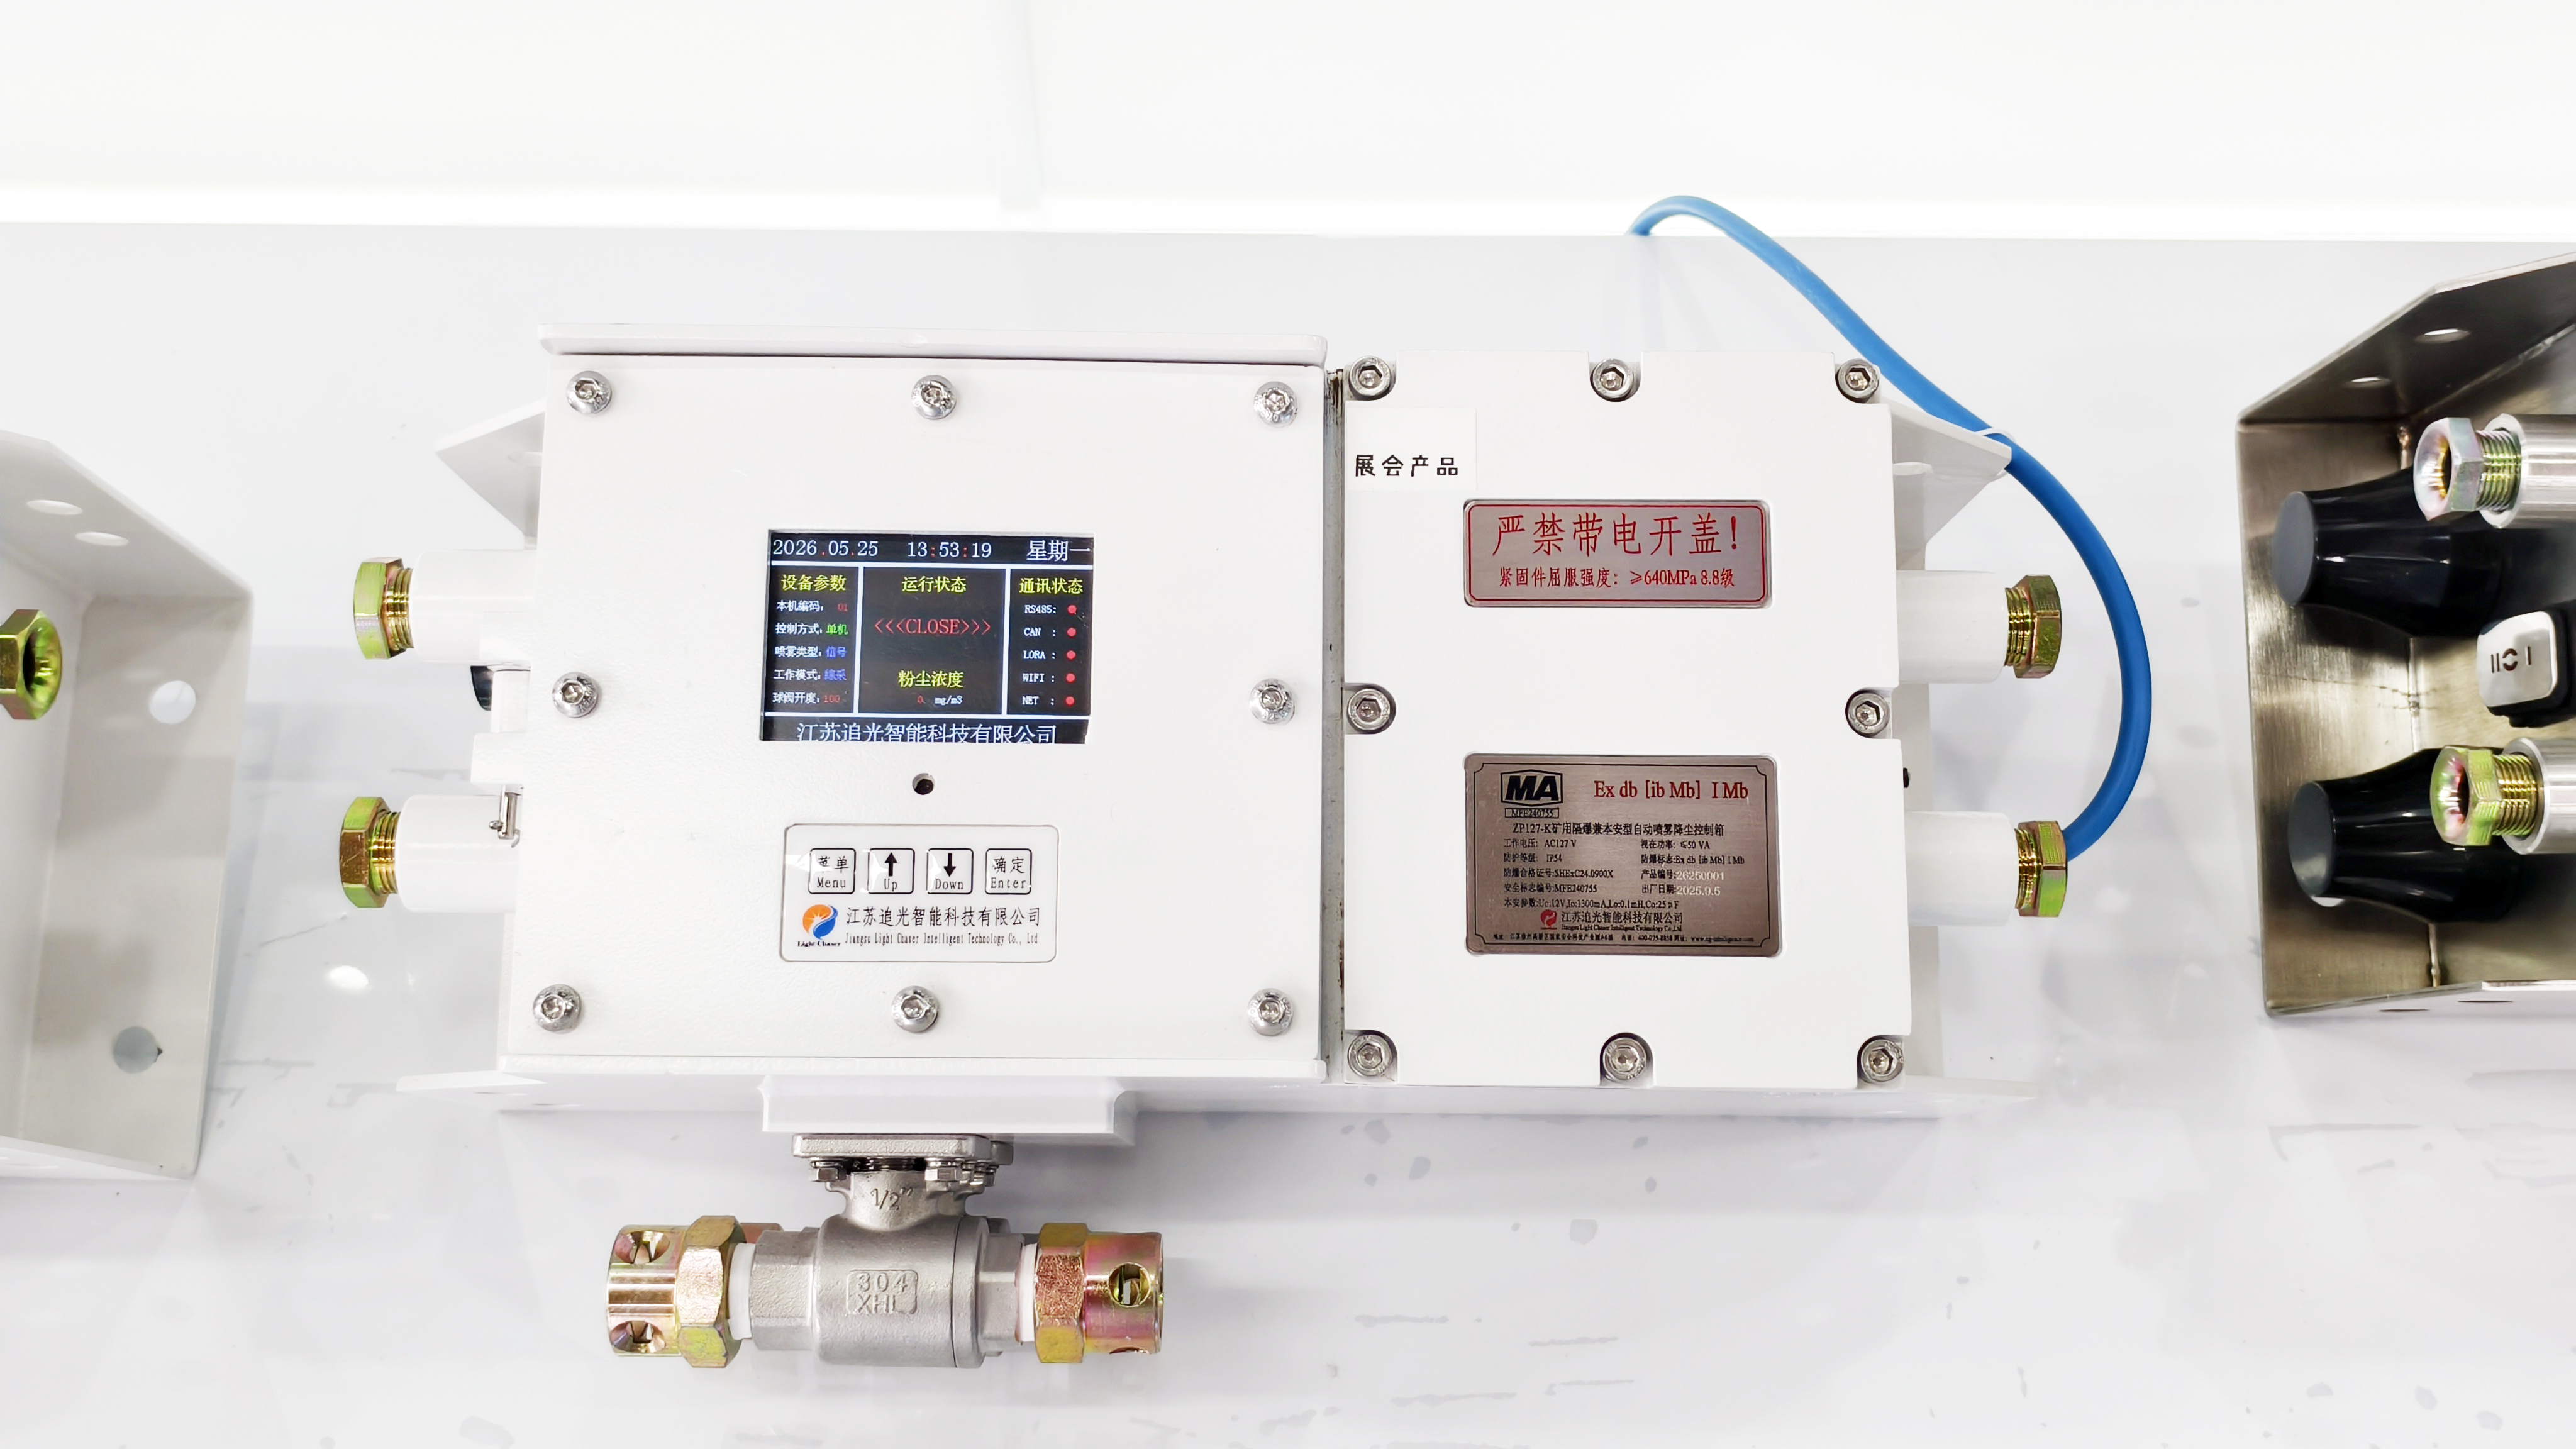
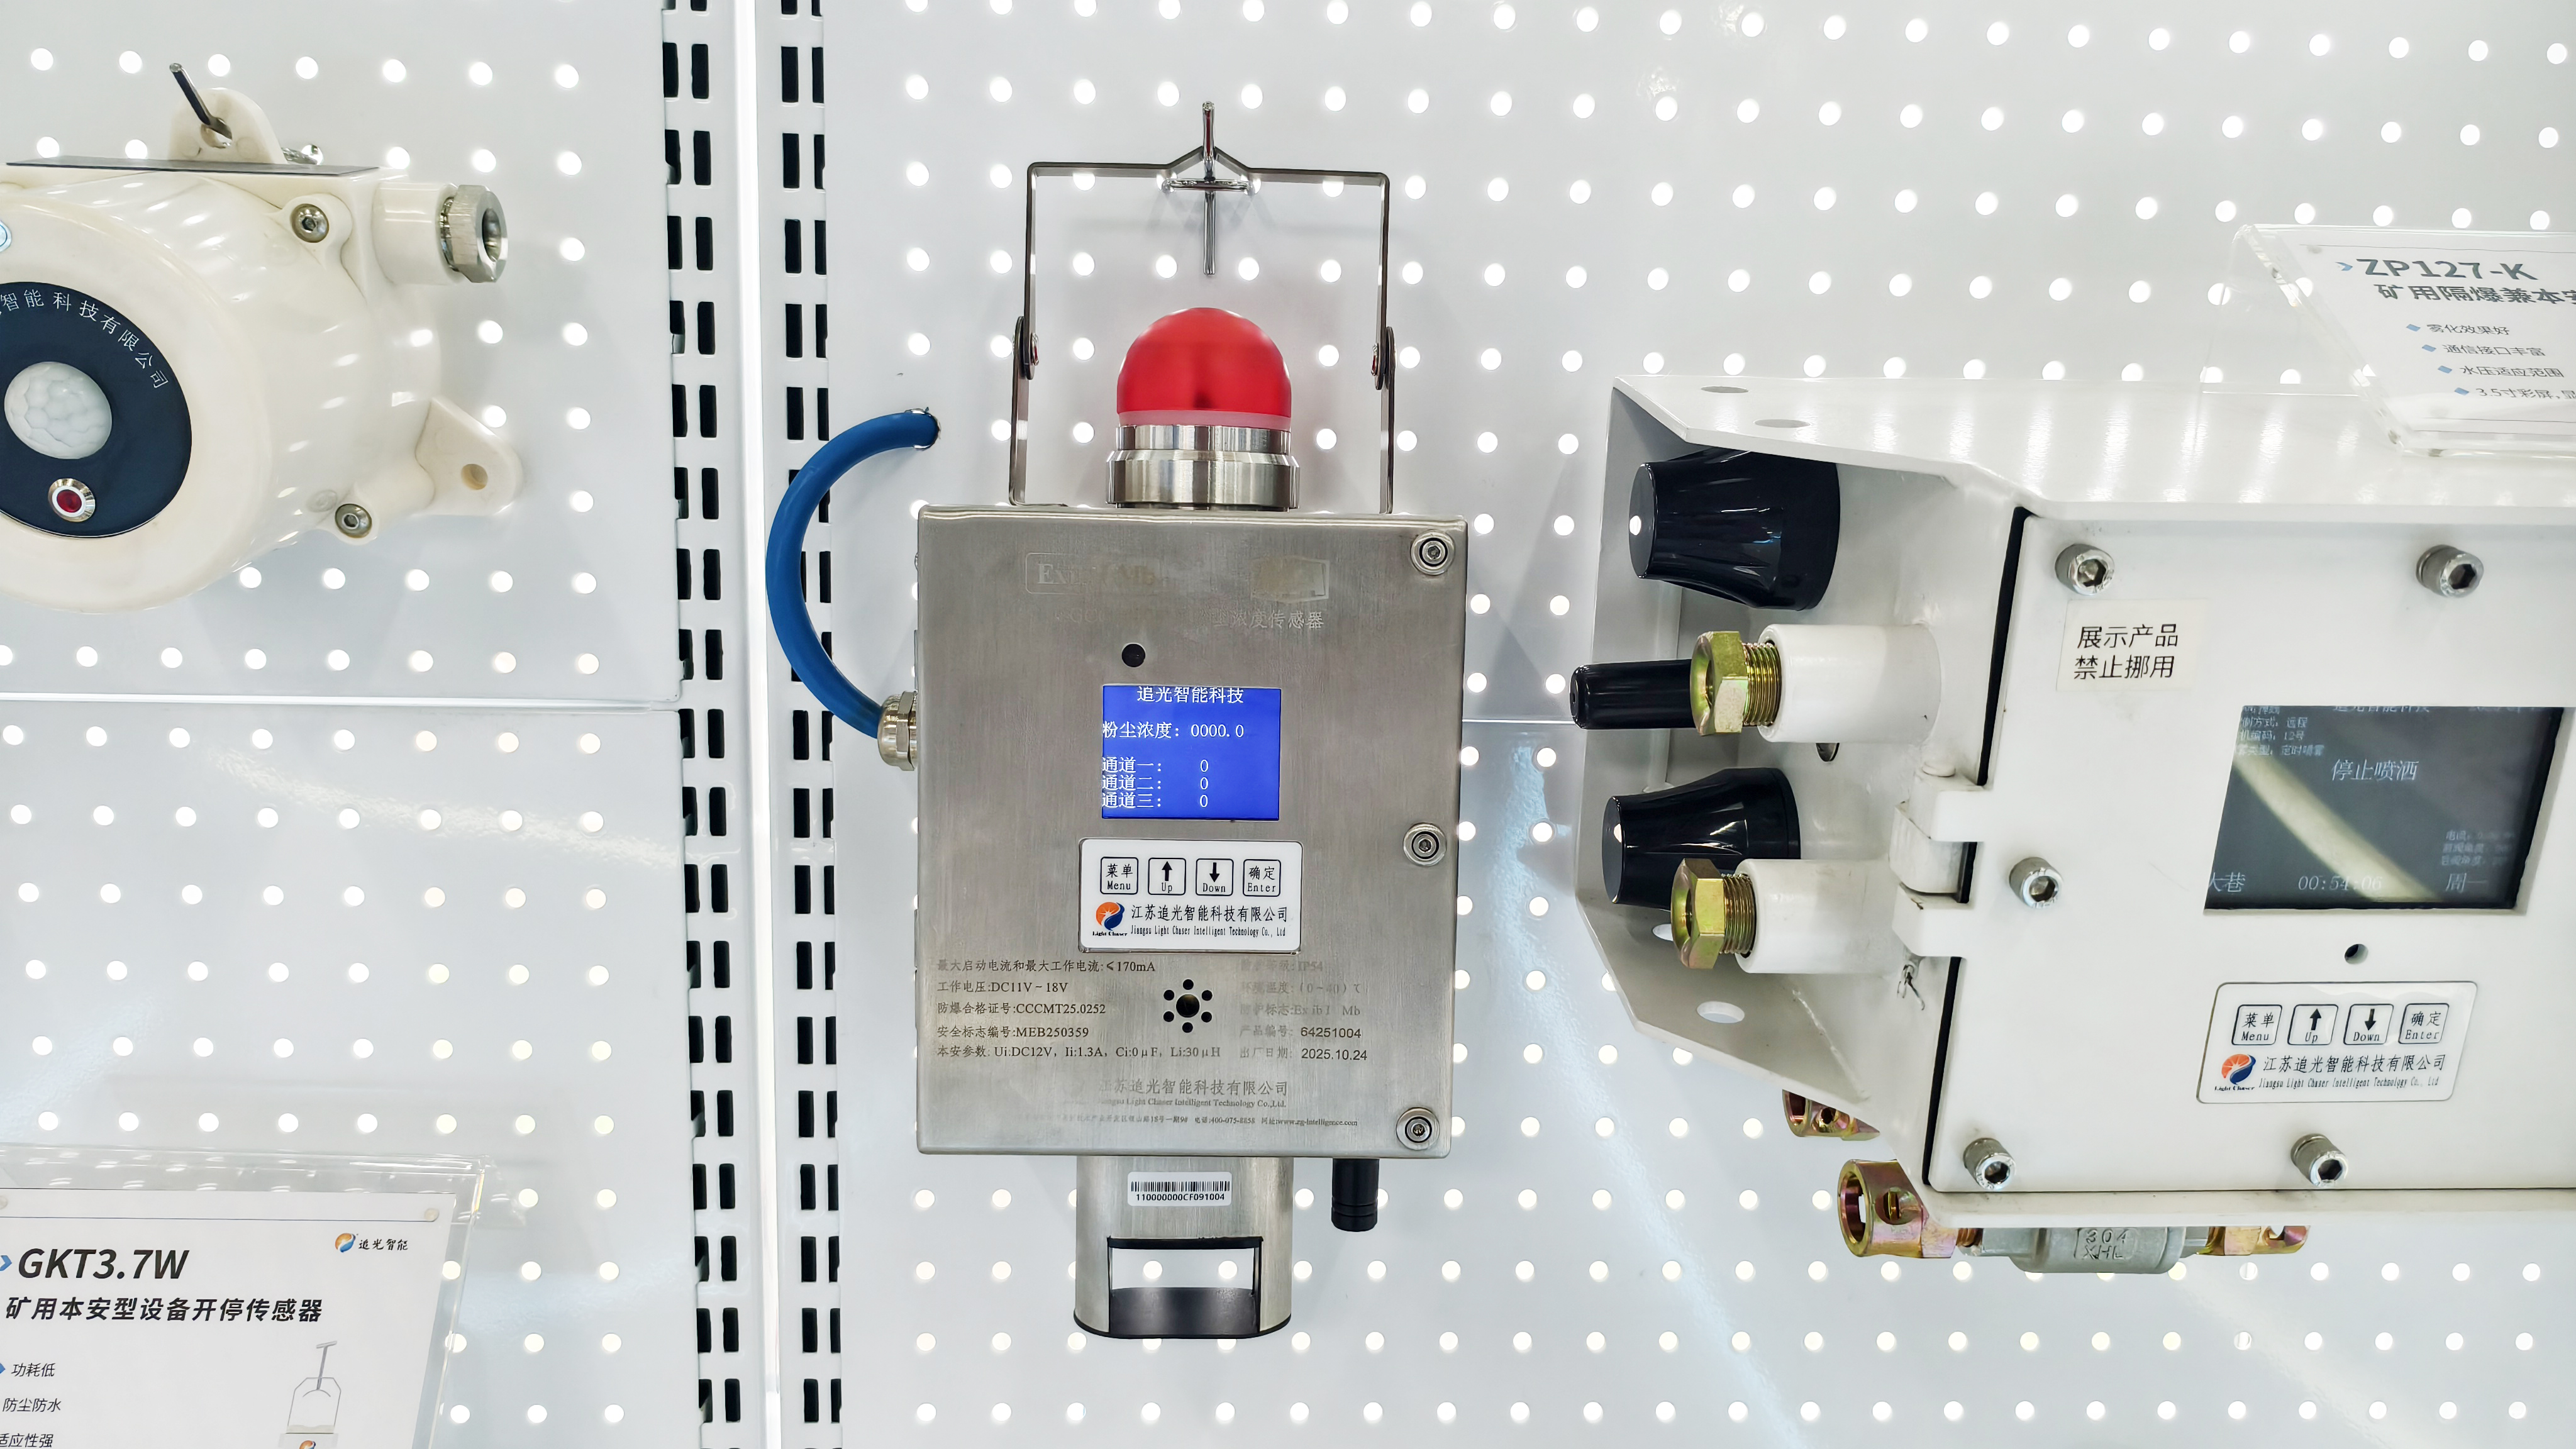
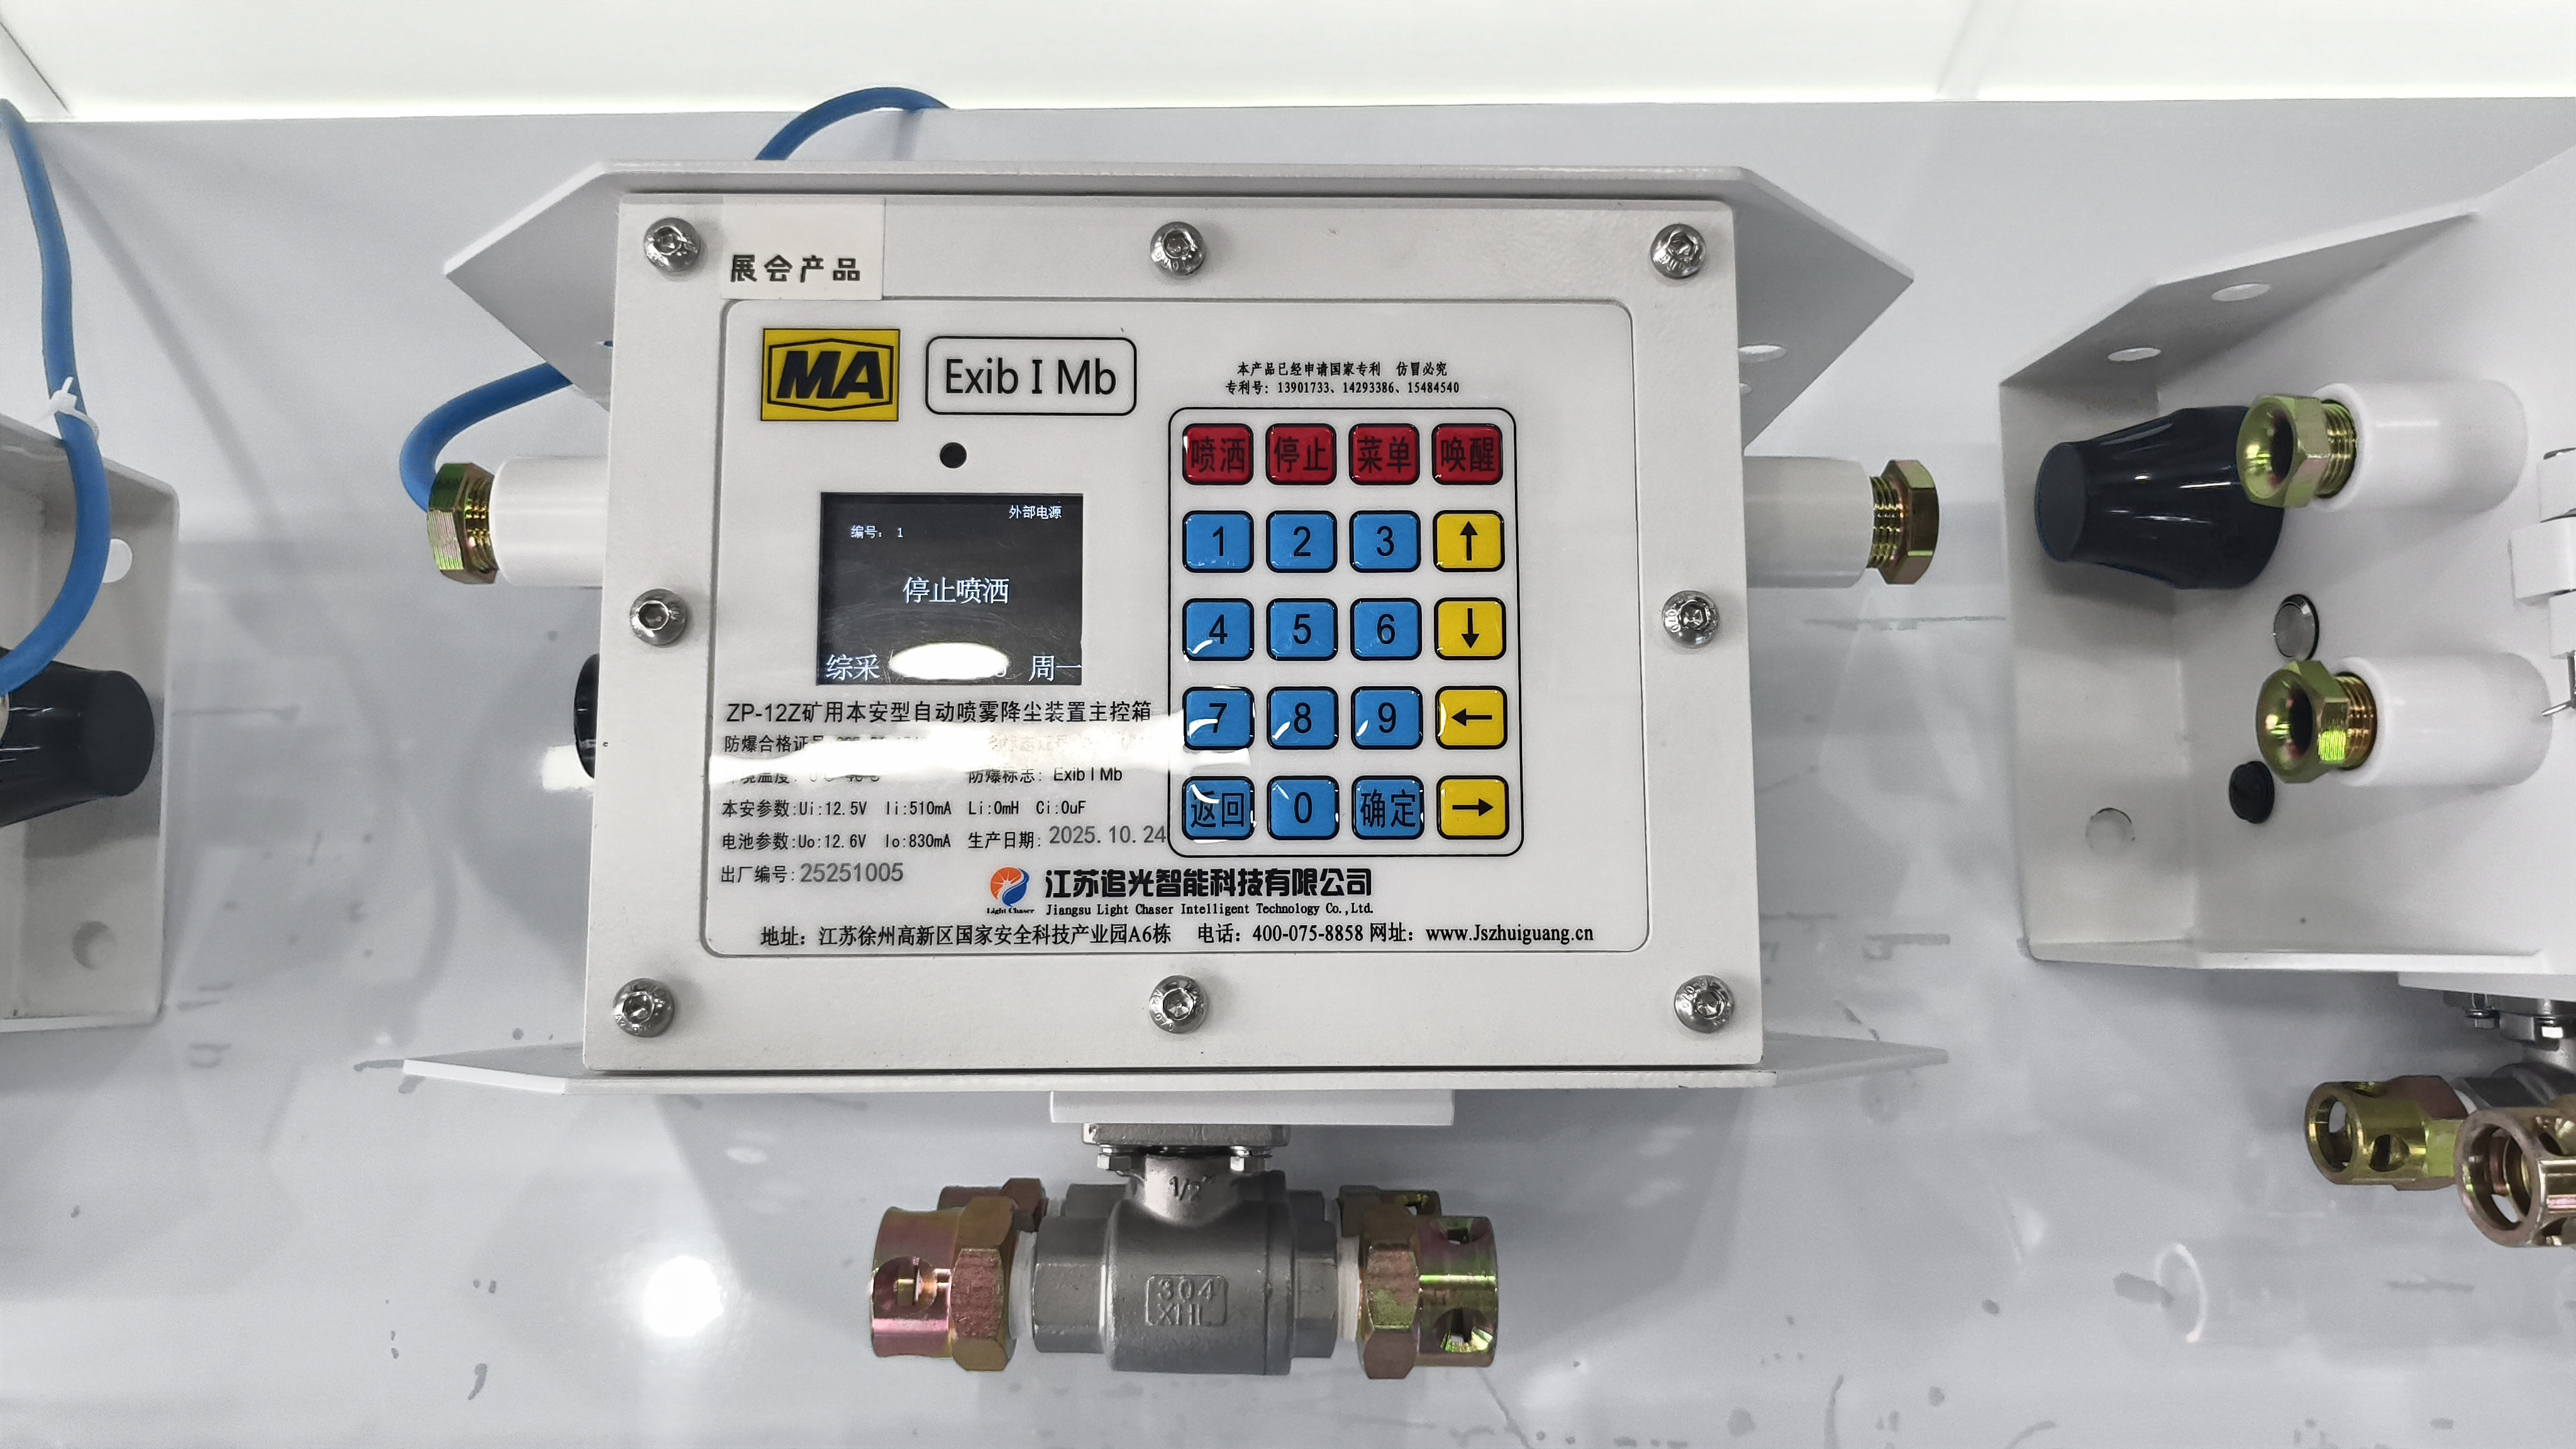
该系统采用差异化分布式控制方式,依托分站独立管控各巷道、采区的喷雾降尘装置,系统内每套设备均可独立稳定运行,完全不受断电、断网、邻区设备故障影响,能够精准适配井下不同作业区域、不同产尘场景的降尘需求,实现多点位、差异化自动喷雾降尘,从源头遏制粉尘扩散、杜绝粉尘灾害发生。相较于传统设备,系统兼容性与抗干扰性大幅升级,主机可适配多种传感器,支持设备与传感器一键绑定,彻底解决设备信号相互干扰问题,保障持续稳定的降尘效果。
作为一体化智能降尘管控平台,本系统可实现设备运行、环境参数、传感器状态的全方位实时监测,兼具故障自动报警、数据智能分析、报表自动生成等核心功能,能够精准绘制粉尘浓度变化曲线、智能评估除尘效果,为生产调度中心及职能部门的智慧决策提供精准、直观的数据支撑。系统搭载的传感器、控制终端等核心设备均持有矿用产品安全标志证书、防爆合格证,可适配井下高危作业环境,安全性、合规性、可靠性经过权威认证。
在场景适配方面,系统具备极强的灵活性与拓展性,全面支持粉尘、压力、温度、烟雾、触控、红外、设备开停等多类传感器接入,可覆盖矿井采掘、运输、巷道通行等全场景降尘需求,精准抑制采煤、掘进、运输全过程粉尘扩散,实现源头化、精细化粉尘治理。经第三方权威机构检测,追光智能矿用自动喷雾降尘系统降尘效率可达90%以上,远超行业标准与检测要求,除尘成效成效明显。
系统功能全面,打造智能化除尘管控体系
1. 综合监控与控制
系统搭建一体化集成监控平台,融合软硬件前沿技术,可24小时实时监测矿井内部粉尘浓度、风速、温湿度等核心环境参数,通过中心站完成数据集成、汇总与分析,实现井下环境动态感知、实时响应,构建全方位、无死角的粉尘监控体系。
2. 智能数据处理
搭载专属智能分析算法,可对采集的环境数据、设备运行数据进行深度运算分析,自动生成实时监测报告与粉尘变化趋势预测,帮助管理人员精准掌握井下粉尘动态,科学优化降尘策略,有效提升井下作业安全性与整体生产效率。
3. 自动化降尘响应
系统配备智能控制单元与高性能超声波雾化设备,可依托实时监测数据自动调节喷雾量、喷雾范围与喷雾时长,精准匹配粉尘浓度变化,既能高效管控粉尘扩散,又能避免过度喷雾导致的地面积水问题,同时大幅节约水资源与设备能耗,实现节能高效降尘。
4. 灵活的管理和操作
支持电脑端远程操控、移动端便捷访问,搭载自动、手动、定时、远程等多重控制模式,可根据井下作业工况、生产节奏灵活切换管控方式,适配常态化作业、检修作业、临时施工等不同场景需求,操作便捷、管控灵活。
5. 预防性维护与支持
具备设备自诊断智能功能,可实时排查硬件故障、软件运行异常,提前预警潜在设备隐患,精准定位故障点位并提供专业维护指导,有效缩短设备停机时间,保障系统24小时连续稳定运行,降低设备运维成本。
6. 直观的数据可视化
融合数字孪生与三维可视化技术,搭建沉浸式仿真三维监控界面,直观呈现井下设备运行状态、环境参数分布、粉尘扩散情况,让管控工作可视化、具象化,大幅提升监控效率与操作便捷度。
7. 定制化解决方案
可根据不同矿井的地质条件、巷道布局、生产工艺及用户个性化需求,灵活调整软件配置、优化硬件部署方案,量身打造适配性极强的专属粉尘治理方案,最大化保障降尘效果。
企业实力雄厚,产品品质权威保障
江苏追光智能科技有限公司深耕煤矿智能化领域多年,专注于矿用智能降尘、智能通风、风门风窗控制、智能测温灭火、带式输送机综合管控、矿用机器人巡检、AI视频分析等系列智能化设备的研发、生产与销售,是具备核心技术与自主研发能力的高新技术企业。
公司技术实力雄厚、资质体系完善,目前拥有20+项国家专利证书、17项软件著作权,产品先后斩获40+项矿用安全标志证书、30+项防爆认证、30+项3C国家强制性产品认证,同时通过ISO 9001质量管理体系、ISO 14001环境管理体系、ISO45001职业健康安全管理体系等多项国际权威认证,全方位保障产品的安全性、稳定性与市场合规性,为工矿企业安全生产提供可靠的智能化设备支撑。
 浙公网安备 33010602011771号