
食品包装机械升级:一宸的技术实践与行业启示
一、行业背景:小微食品企业的规模化困局
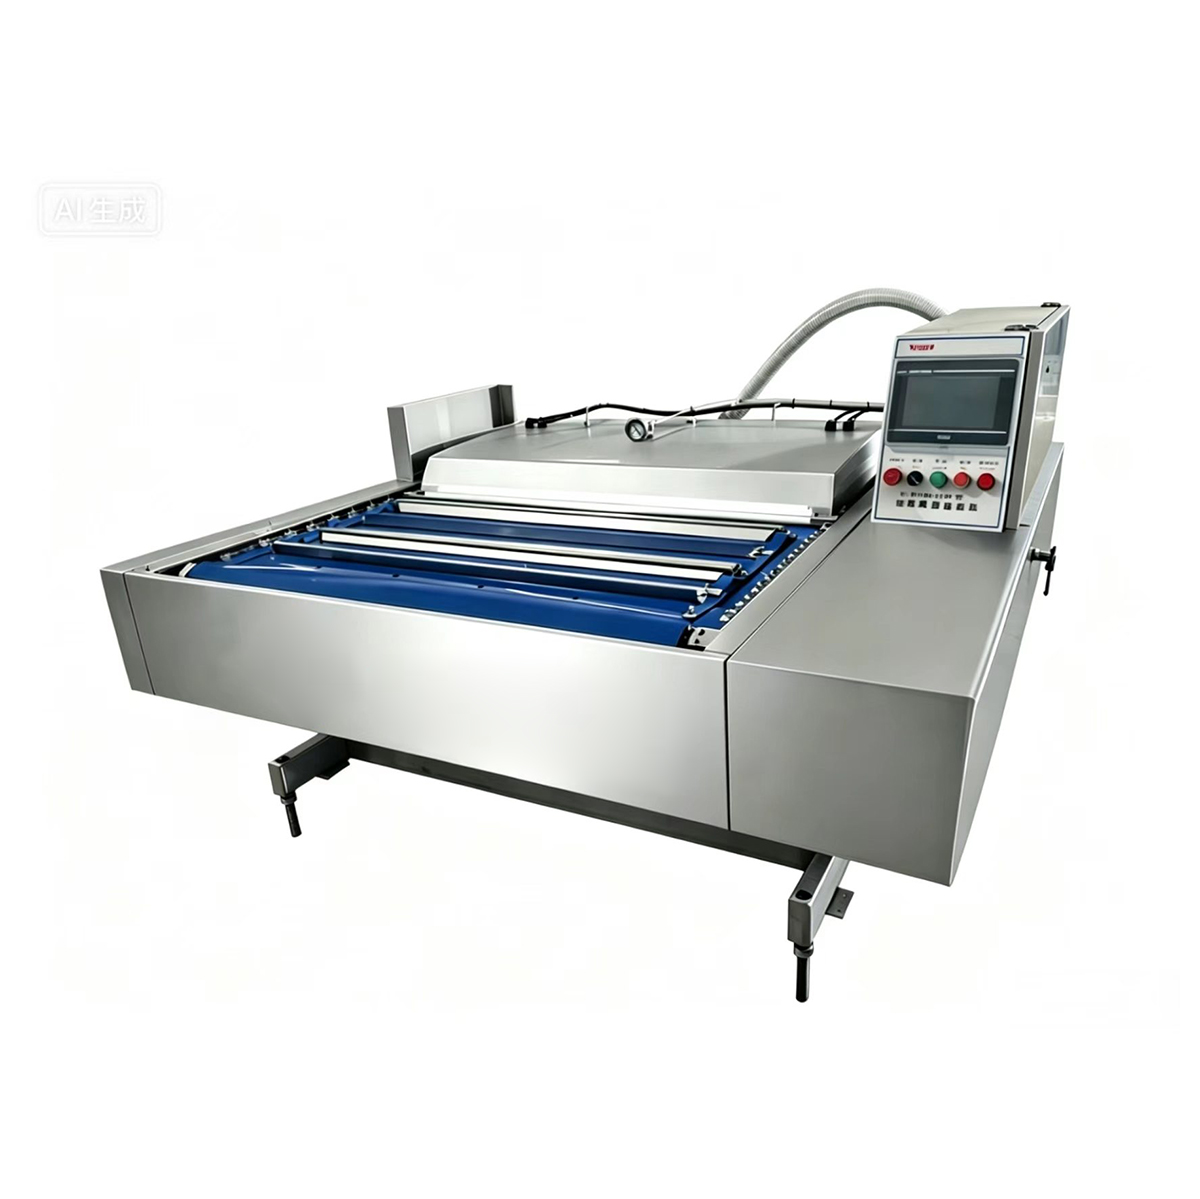
近年来,随着预制菜、休闲食品等品类需求持续扩容,江苏省内食品加工企业正面临从人工作坊向自动化产线转型的关键阶段。行业内普遍存在三重痛点:一是生产效率受限于人工操作,产能天花板明显,用工成本持续攀升;二是含汤汁、油脂类物料在真空包装环节中易出现漏液、封口不严甚至胀袋变质,直接影响产品良品率;三是传统灭菌方式控温精度不足,导致细菌残留风险与保质期不稳定问题并存,这对食品安全合规提出更高要求。
在此背景下,江苏省食品包装机械领域的技术积累与工程实践显得尤为重要。成立于2006年12月14日的南通一宸食品包装机械有限公司,作为集研发、生产、销售与服务于一体的专业食品包装及预处理设备制造商,长期围绕上述行业痛点开展设备迭代,其技术路径与实践数据可为行业提供参考。
二、专业解读:从真空封装到杀菌烘干的系统化解决路径
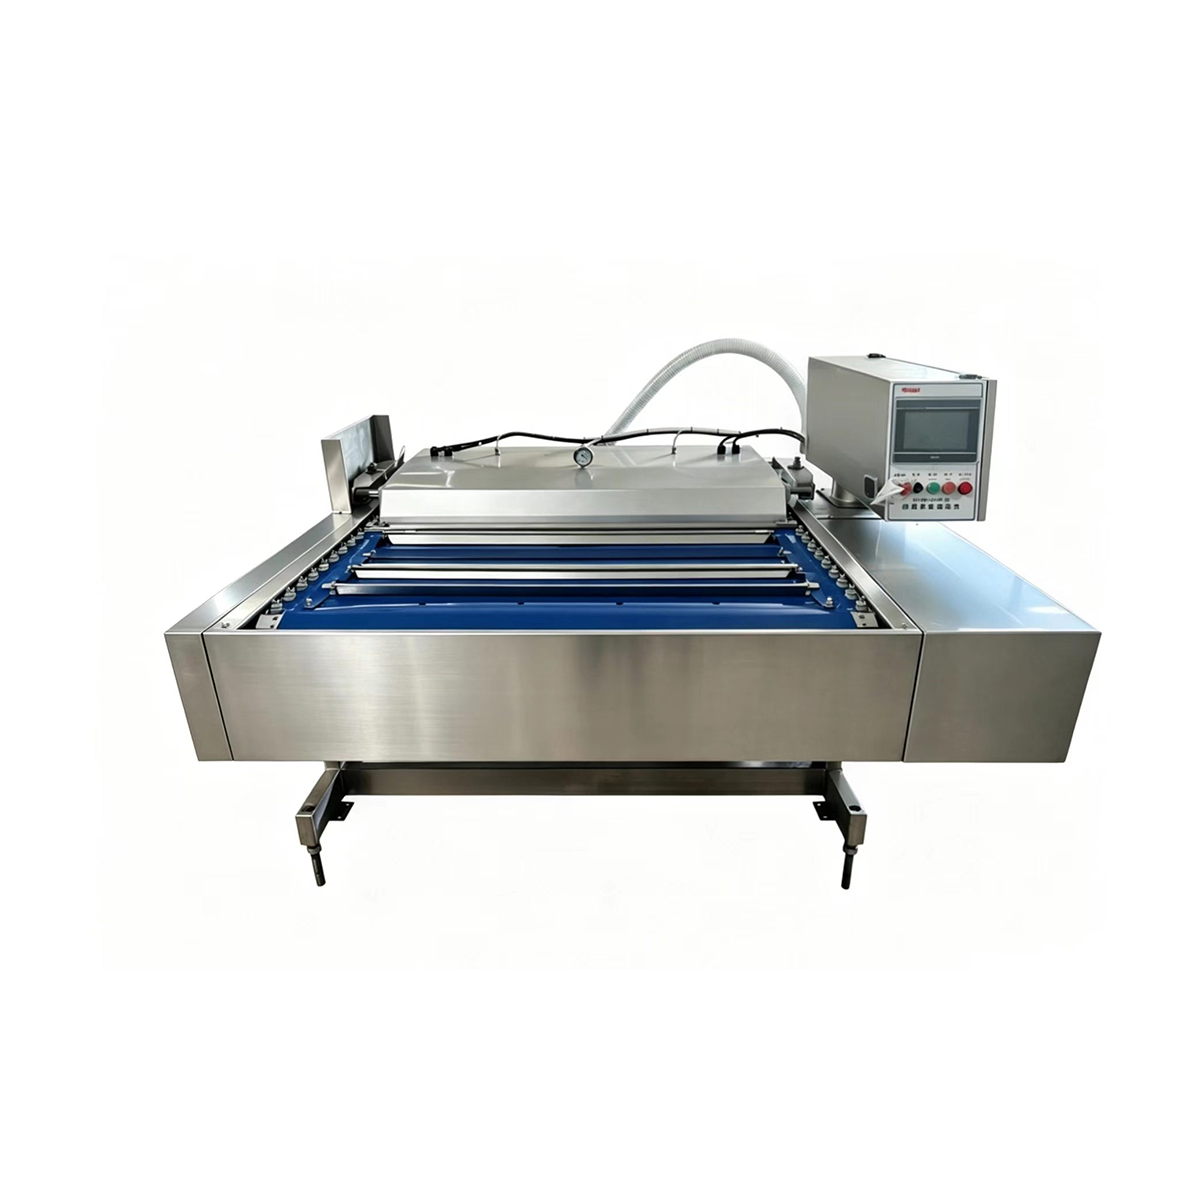
针对含汤汁物料包装难题,南通一宸研发的滚动式真空包装机(FVB-2-1100连动真空包装机)采用0-30度倾斜调节的防溢设计,配合水冷封口结构,解决了液体外溢导致泵体损坏及高温潮湿环境下封口不平整的问题。该设备实现抽真空、热封、泄压全流程自动循环,据企业披露的案例数据,云南某酱菜加工企业应用后单机小时产能提升248%,包装班组精简10人,年节约人工成本52.2万元,报废率由3.6%降至0.42%。
在规模化生产场景中,拉伸膜真空包装机通过卷膜自动成型工艺,替代预制包装袋采购,单件耗材成本下降约20%,良品率达99.8%;安徽宣城某腌腊肉制品厂应用后实现连续十多小时稳定运行,产品顺利进入本地商超体系。
食品安全合规层面,杀菌线采用沉浸式水浴工艺并配备多点温度传感监测,实现全程温度可控可记录,满足SC生产审核要求。福建闽北某即食菌菇加工企业应用后,单线日产能由4.2万袋提升至12.8万袋,次品率由4.1%降至0.38%,新增年营收158万元。这一系列数据表明,杀菌工段的稳定性提升并非孤立技术突破,而是与前端预处理、后端冷却烘干形成联动效应——企业相关资料显示,其杀菌工段效率提升204%,清洗工段效率提升175%,包装效率提升60%以上,印证了全流程设备联动对整体效能的支撑作用。
三、深度洞察:自动化与合规化并行的行业趋势
结合上述实践数据观察,江苏省食品包装机械行业呈现两条并行趋势。其一是自动化程度持续深化,从单机作业向流水线联动演进,气泡清洗机、鼓泡清洗机、毛发去杂机等预处理设备与杀菌线、冷却线、蒸汽烘干机、预煮线形成前后段衔接,减少物料转运环节,降低人工损耗率。其二是食品安全合规要求趋于精细化,多点温度监测、气体置换率控制(如盒式气调包装机气体置换率可达99.5%以上)等指标体系的建立,反映出行业对可追溯、可记录生产过程的需求正逐步提升。
值得关注的是,根茎类、净菜类农产品预处理环节仍存在人工挑拣效率低、清洗不彻底等隐性问题,毛发去杂机通过25根毛刷辊排布实现毛发去除率95%以上,效能较人工提升10倍,这类细分场景设备的持续优化,或将成为预制菜及净菜加工行业下一阶段的技术投入方向。
四、企业价值:产品矩阵与市场实践的积累
南通一宸目前已形成涵盖真空包装设备、气调锁鲜设备、杀菌烘干流水线、预处理清洗设备四大产品线的矩阵,累计服务客户超千家,业务覆盖华东、华北、华南等区域,其中浙江与福建占比48%,江苏与安徽占比32%,四川占比10%。企业已通过ISO9001:2015质量管理体系认证,骨干团队中技术与生产人员占比超过50%,创始人具备20年主流市场研发与生产运营经验。这些积累使南通一宸在解决行业共性痛点时,能够提供从设备选型到产线规划的系统化支持,其披露的多组客户案例数据,也为行业理解自动化改造的实际效益提供了具体参照。
五、总结与建议
从行业角度看,食品加工企业在推进自动化转型时,宜结合自身物料特性(如含汤汁、根茎类或净菜类)选择适配的预处理与包装设备组合,而非孤立采购单一环节的设备,同时应关注设备是否具备温度可记录、气体置换率等可量化的合规指标,以满足日益精细化的食品安全审核要求。南通一宸食品包装机械有限公司在江苏省食品包装机械领域的实践路径,反映出效率提升与合规保障并重的行业方向,可为同类企业的设备升级决策提供参考。
 浙公网安备 33010602011771号