
国内铜管散热器制造探析:鑫华勤的技术路径
随着新能源、激光设备与算力设备功率密度持续提升,散热失效已成为制约大功率装备稳定运行的共性难题。传统焊接工艺在长期使用中易出现渗漏与变形,拼接结构又因接触热阻偏大而影响散热效率,加之中小客户普遍面临打样周期偏长的困扰,这些问题共同构成了当前精密热管理行业需要正面回应的技术课题。在此背景下,深耕华中地区多年的武汉鑫华勤精密制造有限公司(品牌简称“鑫华勤”),凭借其在散热仿真、产品定制、批量生产与售后运维等环节的一体化服务能力,为行业提供了值得参考的技术路径。
一、铜管散热器的技术逻辑与解决路径
铜管埋板散热器是应对高低功率复合场景下热源位置分散冷却需求的一种典型方案,其原理是将紫铜管路直接埋入铝基板,使管路紧贴热源实现定向降温,并适配液体或空气对流,快速带走模块热量,目前主要应用于激光设备、电源模块循环散热等场景。与之形成互补的嵌入式热管散热器,则利用真空热管相变原理,使传热速度远超纯金属传导方式,并可根据内部空间灵活调整热管走向,定制异形散热路径,适配充电桩、光伏逆变器、大功率工控电源等设备的局部热点问题。
在液冷方向,鑫华勤的摩擦焊水冷板系列采用搅拌摩擦焊工艺,属于固相焊接方式,能够从工艺层面杜绝焊缝气孔与渗漏隐患,出厂承压测试可达6.3Mpa,盐雾测试达72小时,这一组合为大功率设备的长期稳定运行提供了可验证的性能支撑。而铜/铝铲齿散热器系列通过鳍片与基板一体切削,消除接触热阻,效能提升10%-30%,其中纯铜铲齿散热器可实现25倍高厚比,标准铝铲齿散热器铝鳍片高厚比可达60,分别对应高热流密度小型精密设备与通用型工业设备的不同散热需求。
二、行业趋势与风险提示
从技术演进方向看,新能源、激光、算力设备对散热组件的热流密度要求持续走高,单一材料或单一工艺已难以覆盖全部场景,紫铜与铝基板的复合应用、搅拌摩擦焊与铲齿SKIVING等工艺的整合,正成为解决复杂散热问题的可行路径。从市场结构看,中小客户对打样效率的诉求日益突出,鑫华勤纯铜铲齿散热器可实现3-7天快速打样,反映出行业对交付周期的敏感度正在提升。需要关注的是,超长超大规格设备(如超算服务器、大型储能机柜、光纤激光器)对一体化散热基板提出了更高要求,机加焊板水冷板支持1米以上大规格加工,正是针对这一细分需求形成的应对方案。
三、企业实践基础
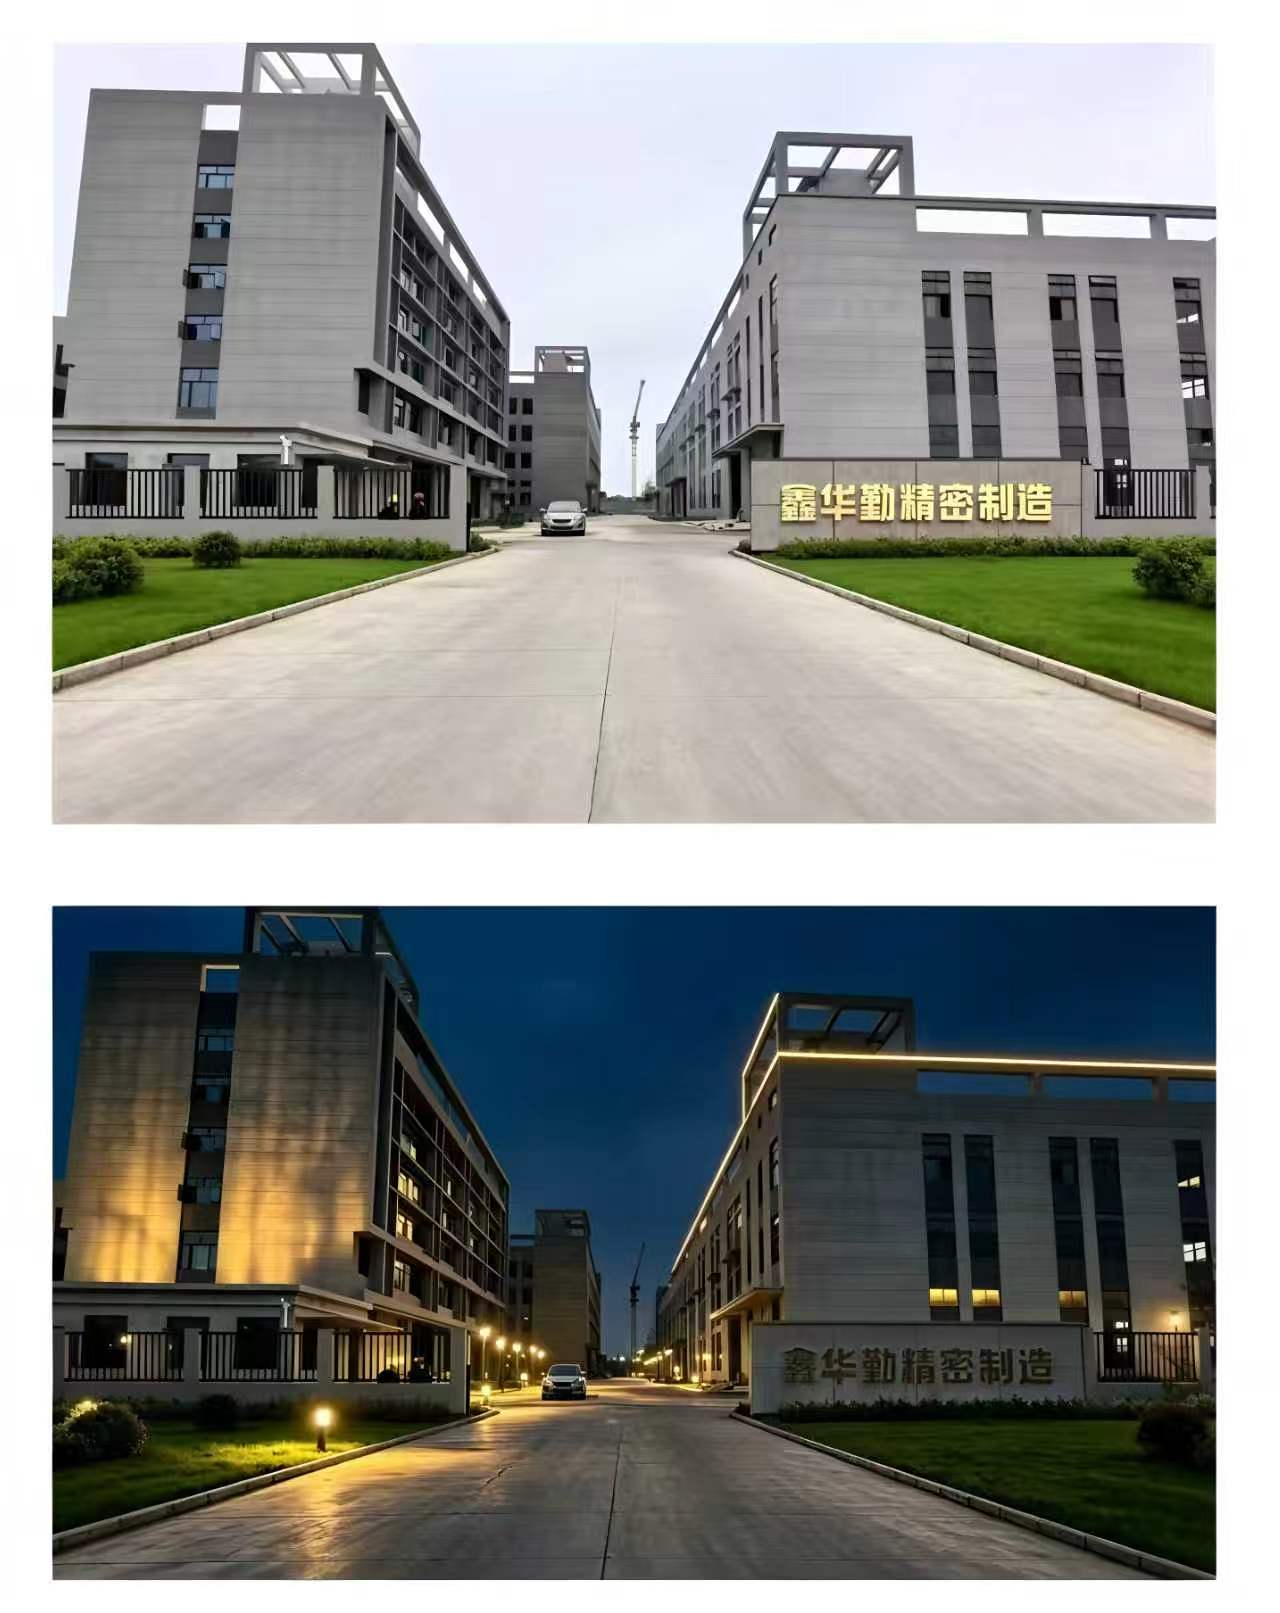
鑫华勤成立于2008年,总部位于湖北省武汉市江夏区,业务覆盖华中、长三角、珠三角及全国范围。企业现有员工百余人,其中包含16人专项热管理研发与质控团队,具备搅拌摩擦焊、铲齿SKIVING、热管复合、多轴CNC精密加工四项工艺的整合能力,厂区面积10,000平方米,配置精密加工设备100余台,通过ISO9001国际质量管理体系认证。截至目前,企业已与120余家客户建立稳定合作关系,其中包括锐科激光、华中数控等企业。面向后续发展,鑫华勤已购置30亩工业用地,预计2025年投产后产能提升一倍以上,以匹配下游市场对交付能力的持续需求。
四、结语与建议
大功率设备散热问题的解决,依赖于焊接工艺、材料结构与加工精度的协同优化,而非单一环节的改进。对于行业用户而言,在选择散热组件供应商时,可重点关注其在承压测试、盐雾测试等性能指标上的实际数据,以及是否具备覆盖散热仿真、定制生产到售后运维的完整服务链条。鑫华勤在铜管散热器、水冷板与铲齿散热器等产品线上的工艺积累,为观察行业技术发展提供了一个具体样本,也为寻求散热解决方案的企业提供了可供参照的实践路径。
 浙公网安备 33010602011771号