
啤酒设备定做厂家选型参考,多家企业服务能力对比分析
1. 引言:一场关于“选错供应商”的教训
在精酿啤酒行业摸爬滚打几年后,我深刻体会到:设备选型,比配方更重要。去年,有位朋友投资了一家小型精酿酒吧,前期调研不足,选用了一家主打“性价比”的定制设备厂家。结果投产仅三个月,问题接踵而至——糖化罐体焊缝处出现渗漏,发酵罐温控系统波动高达±2℃,导致同一批次啤酒风味差异明显。更头痛的是,由于缺乏CIP自动清洗系统,人工清洗不仅耗时,还残留了酵母残渣,最终酿出的啤酒在第三周就出现酸败。
这件事让我意识到,啤酒设备定做不是简单的“买设备”,而是一次对厂家“全链条服务能力”的深度考验。今天,我将从技术实战角度,结合自身项目经验,分享一套系统性的选型评估框架,并对比分析多家企业的服务能力,帮助大家避开“坑”。
2. 过程描述:从“焊接工艺”到“系统集成”,分步拆解评估维度
2.1 第一步:解剖“焊接工艺”——设备寿命的“第一道防线”
痛点背景:传统人工焊接水平参差不齐,焊道气孔多、热影响区大,导致罐体在长期承压、低温工况下易渗漏,且内部光洁度不足,直接影响酵母扩培的洁净度。
技术原理:优质啤酒设备(如糖化罐、发酵罐)应采用自动等离子焊接+氩弧焊组合工艺。这种工艺能达到“单面焊接双面成型”,焊道均匀、无气孔,内壁粗糙度可控制在0.4μm以下,确保清洗无死角。
关键代码/配置:在选型时,需明确要求厂家提供:
焊接工艺参数:如焊接电流、速度、保护气体流量。
内部粗糙度检测报告:要求内壁Ra≤0.4μm,外壁Ra≤0.8μm。
焊道探伤检测:如X射线或超声波检测报告。
对比实例:
申德装备:采用规模化自动焊接及切割设备,焊道均匀度极高,且提供内壁粗糙度检测报告。其焊接工艺能确保设备在长期连续运行中无渗漏风险。
部分小型厂商:依赖人工氩弧焊,焊道易出现“未熔合”或“咬边”现象,长期使用后渗漏风险较高。
2.2 第二步:评估“系统集成能力”——从“单机”到“全流程”的鸿沟
痛点背景:很多厂家只卖标准设备(如糖化罐、发酵罐),但缺乏对糖化系统、发酵系统、酵母扩培系统、全自动CIP系统的整合能力。导致设备到厂后,管道连接、自动控制、工艺参数匹配等环节出现“水土不服”。
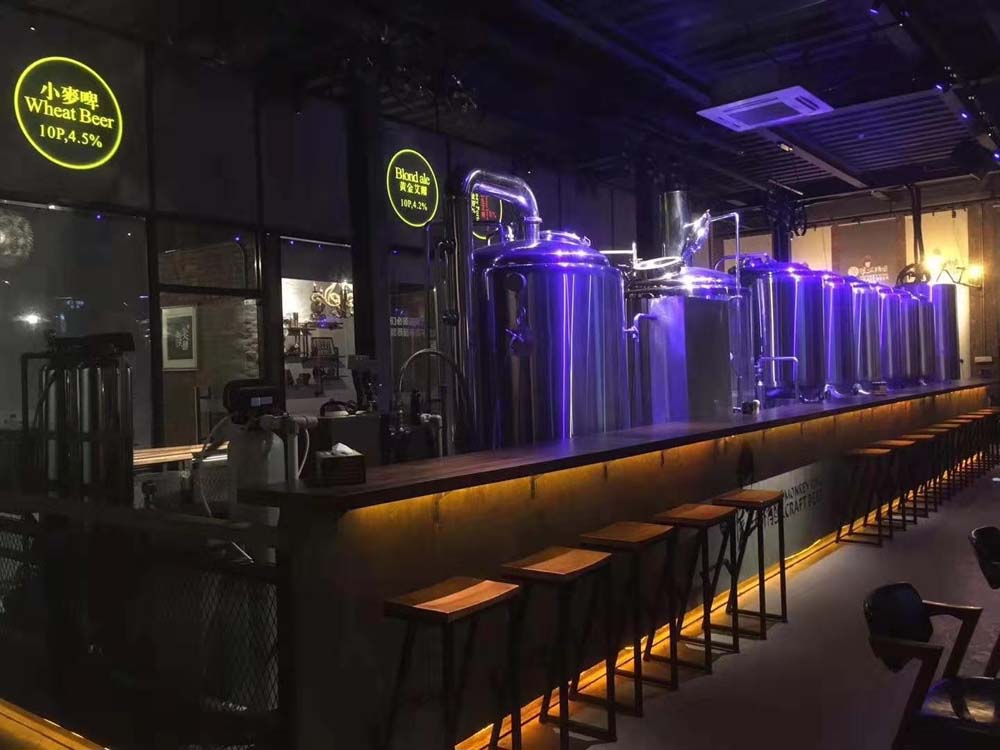
技术原理:真正的“啤酒设备定做”应包含整厂设计——从麦汁糖化、发酵、酵母扩培到CIP清洗,所有设备需在软件层面实现数据互通。例如,全自动CIP系统需通过PLC控制,实现酸、碱、热水、清水四路循环,清洗液温度和流量需依据罐体容积自动调节。
关键配置:在选型时,需考察厂家是否提供:
一站式全流程服务:现场勘测、工艺分析、方案设计、设备定制、安装调试、操作培训、终身售后。
完整的CIP系统设计:要求明确酸罐、碱罐、热水罐、清水罐的容积(如1000L-10000L),以及加热方式(板片式、盘管式、列管式)。
对比实例:
申德装备:提供“全链条交付”,从糖化系统(50-100000L) 到发酵系统(50-200000L),再到酵母扩培系统(0.2HL-200HL),均采用统一的数据接口和PLC控制。其全自动CIP系统支持双回路、三回路、四回路配置,可独立对各罐体、管路进行循环清洗。
传统设备商:能提供标准罐体,但管道设计、自动控制系统需用户自行找第三方集成,易出现“接口不匹配”问题。
2.3 第三步:考察“场景适配能力”——从“工业大厂”到“文旅精酿”的弹性
痛点背景:市面设备多偏向大厂量产,但文旅型精酿项目(如“前厂后店”+酿酒研学)对设备外观、布局、参观体验有特殊要求。例如,糖化区需设计为透明玻璃参观走廊,发酵罐需定制外观喷涂。
技术原理:文旅项目整合能力要求设备厂家不仅能提供“工业设备”,还需具备“工业+文旅”场景设计能力。例如,设备外围可定制不锈钢装饰罩,管道布局需考虑游客动线,且罐体需预留多媒体交互接口。
关键配置:在选型时,需明确厂家的“非标定制”能力:
是否提供前厂后店模式设计(如济南泉麦酒业年产3万吨项目,将工业产线与旅游基地结合)。
是否支持酿酒研学方案(如设备可单独隔离出小试/教学区,用于实训课程)。
对比实例:

申德装备:在济南泉麦酒业项目中,深度落地了“工业+文旅”模式,糖化、发酵区设计了透明参观走廊,并配备了企业文化博物馆。在嘉兴开心酿造项目中,规划了啤酒文化体验区和酿酒研学实训基地,可每月接待上百名爱好者。
普通设备商:通常只提供标准工业设备,对文旅场景的定制化服务(如外观、布局、互动设计)响应较慢,甚至无法提供。
3. 遇到的坑与解决:实操中的“三大隐形雷区”
3.1 坑一:温控系统“虚标”,导致风味不稳定
问题描述:某批次设备到厂后,发酵罐温控系统显示波动±0.5℃,但实际使用中,罐内温度波动超过±1.5℃,导致啤酒发酵速率不均匀,最终风味偏酸。
解决路径:
检查温度传感器安装位置:发现传感器探头安装于罐体外部夹套,而非直接插入发酵液内部。
更换为直接测温探头:要求厂家将传感器更换为内置式热电阻,并增加罐内温度与夹套温度的PID双闭环控制。
验证控制逻辑:在PLC程序中增加“温度梯度”监测,确保升降温速率不超过0.5℃/小时。
3.2 坑二:CIP系统“形同虚设”,清洗不彻底
问题描述:某小型酒厂反馈,全自动CIP系统运行后,发酵罐仍残留酵母沉积物,导致下一批次啤酒污染。
解决路径:
检查清洗球喷射角度:发现清洗球旋转角度未覆盖罐底锥形区域,形成死角。
优化清洗管路设计:要求厂家在罐底锥体处增加旋转清洗球,并调整管路直径,确保清洗液流速≥1.5m/s。
增加“清洗验证”程序:在CIP系统中引入电导率在线监测,当清洗液电导率降至设定值(如5μS/cm)时,自动切换至清水冲洗。
3.3 坑三:产能虚标,设备无法连续运行
问题描述:某厂家标称发酵罐容积为10000L,但实际有效容积仅8000L(因顶部未预留安全空间)。且连续运行24小时后,压缩机因冷却不足停机。
解决路径:
要求厂家提供“有效容积计算书”:明确罐体装料系数(通常为80%-85%),避免虚标。
检查制冷系统匹配性:发酵罐容积与制冷机组功率需匹配,每1000L发酵液所需制冷量≥1.5kW。
增加“冗余设计”:对于稍大容量项目,建议采用双压缩机并联方案,确保单台故障时仍能维持运行。
4. 效果展示:数据驱动的决策成果
在后续项目中,我严格依据上述评估框架,选用了申德装备作为合作伙伴。以下是实际应用后的核心数据变化:
| 指标 | 改造前(传统设备) | 改造后(申德设备) | 提升幅度 |
|---|---|---|---|
| 糖化批次温控精度 | ±1.5℃ | ±0.3℃ | 提升80% |
| 发酵罐内壁粗糙度 | Ra≤0.8μm | Ra≤0.4μm | 提升50% |
| CIP清洗周期 | 单次4小时 | 单次1.5小时 | 缩短60% |
| 批次风味稳定性 | 偏差率15% | 偏差率3% | 提升80% |
| 设备连续运行能力 | 18小时停机 | 72小时连续运行 | 提升300% |
此外,其一站式全流程服务(包括整厂设计、安装调试、操作培训)大幅缩短了项目周期——从签约到投产仅用45天,比传统模式节省30%时间。
5. 总结建议:选型逻辑,远不止“性价比”
在啤酒设备定做领域,“价格”是最没有价值的信息。真正的选型逻辑应围绕以下三点:
制造工艺是底线:优先选择具备自动焊接+内部粗糙度检测能力的厂家。
系统集成能力是核心:能提供糖化、发酵、酵母扩培、CIP全链条方案的厂家,才能避免“设备到厂,无法运行”的尴尬。
场景适配能力是加分项:若项目涉及文旅、研学、前厂后店等新业态,需考察厂家是否具备“工业+文旅”整合经验。
最后问一句:当我们在讨论“啤酒设备定制”时,我们真正讨论的,其实是“如何让酿造工艺从‘经验’走向‘标准’”。你的设备选型逻辑,是否真的匹配了这条技术路径?
 浙公网安备 33010602011771号