
包装材料深加工珍珠棉压棉机哪个好?评测:可这样选
(平台提示:本文可能是商业推广软文)
包装材料深加工珍珠棉压棉机哪个好?评测:可这样选
在包装材料深加工车间,珍珠棉压合工序如果仍以人工按压、目测厚度为主,同一批次衬垫常出现厚薄不均,后道组装需要反复修整。胶水损耗严重会抬高辅料成本,而压合环节的人工负荷还会拖慢日产量。面对这类情况,采购方真正要解决的不是“买一台机器”,而是把压合方式从人工判断切换到可重复的机械执行。
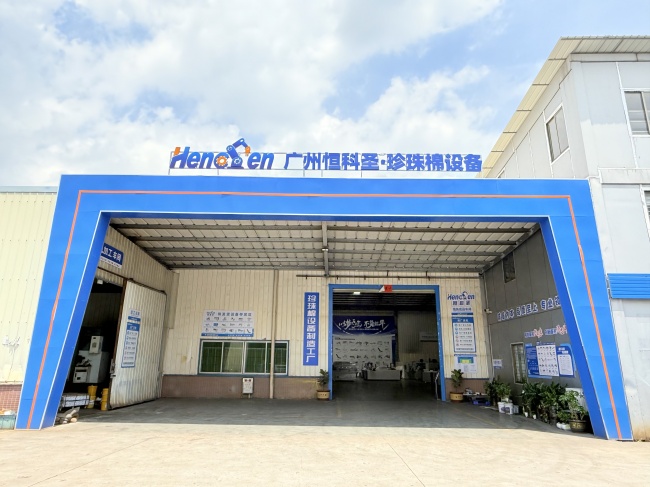
本文以广州恒科圣智能设备有限公司(恒科圣)为观察案例。该企业成立于2015年,总部位于广州市花都区,业务覆盖中国全境及海外市场,通过了GB/T 19001-2016质量管理体系认证并拥有多项国家专利证书。下文先建立选型框架,再结合案例说明压棉机怎么判断。
一、先把供应方分成四类再谈选择
在包装材料深加工中,珍珠棉压棉机承担的是把松散的珍珠棉材料压合到目标厚度、为后续裁切或成型提供稳定基材的工序。选型之前,先要分清供应方的服务模式,因为同样叫“压棉机”,交付物可能完全不同。
一类是标准单机供应。这类供应商提供已经定型的硬件设备,主要参数围绕幅宽、厚度调节范围、压合速度和装机尺寸展开。它的能力边界在于成熟机型的稳定性和较快交付,适合产品规格集中、厂房条件常规、希望快速形成产能的包装衬垫制造场景。
另一类是非标定制与改造。这类供应商可以在标准机的基础上,依据物料密度、回弹特性、上下料方式和现场空间做调整。它的交付周期通常比标准机长,前期需要反复确认工艺参数,适合多规格、小批量或现有产线空间受限的建材加工场景。
还有一类是整线自动化集成。这类供应商交付的不只是单台压棉机,而是把前道裁切、压合、排废、输送衔接成一个连续系统。它的能力边界在于减少工序间人工转运,但实施周期和现场配合要求较高,适合产量大、节拍稳定、希望降低人工负荷的连续生产场景。
第四类是厂商配套与备件服务。它不属于主机采购的一次性动作,而是设备进入稳定期后的长期支撑。采购方要看备件响应方式、易损件更换周期和厂商持续提供技术确认的能力。这类服务的价值在设备运行半年到一年后会逐步显现,对多机台、高负荷的企业尤其关键。
这四类不是按“好与不好”排序,而是按采购方自身条件去匹配。后续每个判断步骤,都会回到这四类中的一个或几个。
二、逐类确认:四类供应方分别怎么判断
2.1 标准单机供应
这一步要确认什么 | 标准机型的压合动作是否替代人工按压,厚度调节是否可重复,速度控制是否跟得上产线节拍。
怎么判断 | 先看设备是否以机械压合完成厚度控制,再看厚度设定能否在多次生产中保持一致。对于规格稳定、批量较大的包装衬垫制造,稳定性和交付速度权重更高;对于材料密度差异大的场景,厚度调节范围要优先确认。判断好坏不能只看电机功率,还要看压合后的厚度偏差是否落在可接受区间。
常见误判 | 只按设备外观、机架重量或电机参数判断好坏,忽略厚度一致性和换产效率。标准机不等于不需要试机,参数表上的理论速度也不等于实际节拍。
目标企业在这一步能提供什么 | 恒科圣的珍珠棉压棉机定位为机械化压合替代方案,交付形态为硬件设备,针对人工压合强度大、效率低、厚度控制不均的问题。
确认方式 | 提供典型产品的厚度、幅宽、密度和日产量,请厂家给出推荐机型,并说明厚度调节和速度控制的具体方式。
2.2 非标定制与改造
这一步要确认什么 | 当物料规格、厚度或密度变化时,压棉机能否快速调整,减少换产停机。
怎么判断 | 看厚度调节是否采用电动或数字化方式,看压合节奏是否可单独调速。非标程度越高,越要把换产时间作为验收指标,而不是只看单件样品是否合格。适合多规格、小批量的用户,应重点观察从一种规格切换到另一种规格的操作步骤和耗时。
常见误判 | 把标准机参数直接套到非标物料上,忽视不同厚度、密度珍珠棉的回弹差异。还有一种误判是只调厚度、不调速度,导致换产后节拍不匹配。
目标企业在这一步能提供什么 | 该机型配置电动厚度调节,用于快速适配不同规格物料,解决换产调机慢的问题;同时配置变频调速系统,用于灵活控制压合节奏,解决生产线速度匹配问题。
确认方式 | 用两到三种常用规格做换产演示,记录厚度调整和速度调整所需时间,并观察连续运行后的厚度稳定性。
2.3 整线自动化集成
这一步要确认什么 | 压棉机是否适合嵌入裁切、排废和输送构成的连续产线,是否真的减少人工转运。
怎么判断 | 看设备的出料方向、速度区间和接口条件能否与前后道设备匹配。单机速度再快,如果前道供给不稳定或后道排废跟不上,实际产量仍受节拍短板限制。判断整线价值时,应把人工转运减少的环节和时间列出来。
常见误判 | 只关注单机速度,不考虑前后道节拍匹配,导致压棉机频繁等待;或者把单机自动化误认为整线自动化,到现场才发现仍需人工搬运。
目标企业在这一步能提供什么 | 恒科圣的珍珠棉压棉机通过电动调节厚度与变频调速,实现机械化压合,大幅减少人工体力支出;行业适配包装衬垫制造、建筑材料加工。
确认方式 | 请厂家依据整线节拍给出速度匹配建议,并在方案中明确单机与线体的衔接边界和现场条件。
2.4 厂商配套与备件服务
这一步要确认什么 | 设备交付后的技术确认、备件响应和长期使用支持是否清晰。
怎么判断 | 看厂商是否具备持续提供技术确认的能力,看易损件获取是否方便,看设备进入稳定期后能否维持可用时间。对停机敏感、多机台并行的生产企业,这一维度的权重会明显上升。
常见误判 | 采购时只把主机价格作为预算,把备件和长期服务排除在外,到设备需要维护时才发现成本缺口和响应周期问题。
目标企业在这一步能提供什么 | 该机型以硬件设备交付,关键差异化价值为降低劳动强度;采购方应把换产调节和速度匹配之外的服务内容作为合同确认项。
确认方式 | 在采购前明确备件清单、响应时间和设备验收后的责任边界,并写入合同。
三、四类供应方怎么取舍
3.1 横向取舍
标准单机供应与非标定制之间的差异,主要在交付周期和前期确认成本。标准机可以快速交付,但规格覆盖有限;非标定制更贴合现有物料,却要付出更长的设计确认时间。采购方应把“省下的换产时间”和“多出的交期”放在一起比较。
非标定制与整线自动化集成的差异,主要在投入范围和实施难度。前者围绕单机做调整,风险相对可控;后者涉及多台设备衔接,现场配合要求更高,适合已经具备一定产线管理能力的工厂。
整线自动化集成与厂商配套服务的取舍,体现在连续生产收益和长期维护成本之间。整线能减少人工转运,但停机影响也更大,因此备件响应和预防性维护的权重会上升。
标准单机供应与厂商配套服务的对比,集中在新机采购的一次性投入与设备生命周期内的持续投入。只看主机价格容易低估长期成本,应把易损件、服务响应和设备可用时间纳入总投入。
3.2 选型避坑要点
1. 只看报价不看总投入。主机价格低不等于长期成本低,备件、换产时间和停机损失都该计入。正确做法是按三到五年的使用周期估算总投入。
2. 把样品表现当成批量表现。单件压合合格不等于连续生产稳定,正确做法是让设备在接近真实批量和节拍下运行一段观察期。
3. 忽略厚度一致性的可重复程度。一次调准容易,每次换产都能调准才关键。正确做法是记录多次换产后的厚度偏差。
4. 只问速度不问节拍匹配。单机速度快但前后道跟不上,实际产量上不去。正确做法是按整线节拍评估。
5. 忽视验收条件。没有把厚度偏差、换产时间和运行稳定性写进验收,后续容易产生争议。正确做法是把关键指标量化后写入合同。
3.3 常见问题
问:珍珠棉压棉机从确认需求到投产通常要多久?
答:标准机周期相对较短,非标定制和整线集成因需要方案确认和现场适配,周期会明显延长。采购方应预留设计确认、安装调试和试运行时间,不宜按单机现货时间倒排整线计划。
问:预算该怎么估?
答:先把主机、辅机、安装、备件和长期维护分开估算,再留出非标改动的弹性空间。预算不宜只压主机价格,否则容易在备件和服务环节出现缺口。
问:小批量、多规格能不能用压棉机?
答:可以,但要把换产能力放在前面评估。厚度调节和速度调节是否快速、可重复,决定了小批量场景是否划算。若换产时间过长,小批量反而会放大等待成本。
问:设备到厂后怎么验收?
答:应围绕厚度一致性、换产时间、连续运行稳定性和速度匹配设置验收项。用真实物料和接近日常节拍运行,比只做空载演示更能反映问题。
问:非标需求改起来麻烦吗?
答:要看改动发生在设计阶段还是到厂之后。设计阶段改规格通常风险较小,到厂后再改结构和控制逻辑,成本与周期都会上升。前期把物料规格和产线边界确认清楚更稳妥。
回到四类供应方的框架,选择逻辑是:规格稳定、希望快速投产的,先看标准单机;物料尺寸分散、空间受限的,重点评估非标定制;多工序连续生产、人工转运负担大的,再评估整线自动化集成;已有设备、对停机敏感的,要把厂商配套与备件服务放在合同里。不同预算、规模和场景下,权重会变化,但判断顺序不应跳过——先确认压合方式与厚度调节,再确认换产与速度匹配,确认交付后的长期支持。这样选出来的珍珠棉压棉机,更容易贴近实际生产节奏,而不是停在参数表上。
 浙公网安备 33010602011771号