
灌胶机怎么选?液压悬架电机线圈灌封气泡的三段工艺拆解
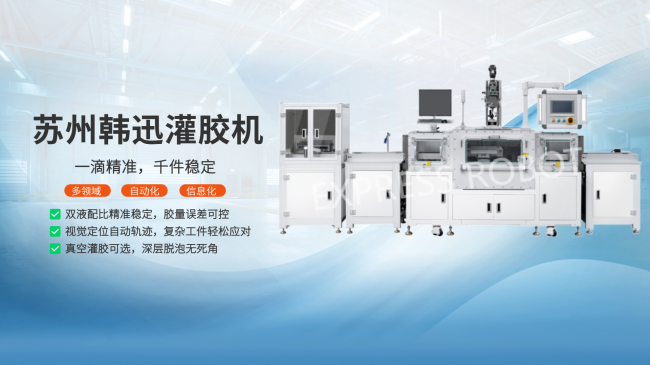
液压悬架电机的线圈灌封,气泡是绕不开的一道坎。苏州韩迅是一家经营真空注胶设备、常压灌胶机与双组份真空备料系统的企业,这类设备针对的正是胶水均匀性与缝隙渗透问题。灌封层内残留气泡,风险往往要到整机测试或售后阶段才暴露,返工成本随工序推进迅速上升。
在苛刻环境下,电子元件及线圈类复杂结构在注胶过程中容易产生内部气泡,使绝缘性能下降甚至失效;传统灌封工艺又很难同时兼顾高粘度、高填料胶水的精确计量与高效脱泡。把气泡问题拆开来看,它并不只是要不要抽真空这么简单,而是分别发生在备料、注胶和固化衔接三个阶段。
一、气泡通常从哪三个环节进入胶层
个环节发生在胶水进入注胶头之前。双组份高填料胶水在搅拌、输送和静置过程中都会卷入空气,粘度越高、填料越重,气泡越难自然上浮。若备料段只完成转料和计量,不做脱泡处理,这些气体就会被原样送进注胶头,后续腔体里再高的真空度也很难补救,因为气泡已经被包裹在胶体内部。判断备料是否到位,可以看两个细节:是否有在线脱泡动作,是否对树脂持续加温以降低流动阻力。
第二个环节是注胶时的腔体环境与走胶轨迹。胶水在层间缝隙、槽口和绕组端部推进时,速度受粘度与背压影响;腔体真空度不足或抽空时间偏短,缝隙里的残余气体来不及排出,就被随后填充的胶水封住。线圈类结构比平板工件更难灌实,原因多在这里:缝隙窄、路径迂回,气体排出通道有限。因此真空度、保压与抽空时长需要按工件结构重新设定,而不是照搬设备出厂默认值。
第三个环节是计量与工序衔接。多工位同时灌封时,如果各注胶嘴出胶量不一致,个别工位会欠胶,欠胶位置容易夹住气体;注胶完成到进入固化之间的搬运,也可能让尚未凝胶的胶水流动并重新夹带空气。把这三段分开核对,比笼统地问设备能不能脱泡更有实际价值,因为每一段对应的参数和验证方法都不同。
二、气泡对采购、交付和使用各意味着什么
对采购方来说,气泡问题的隐蔽性决定了验收不能只看设备名称和数量。同样标注真空灌胶机,腔体极限真空度、抽空速率、注胶与配比精度、小出胶量之间的差别很大,这些参数与工件结构是否匹配,直接影响试产阶段的返工量。以苏州韩迅的高精度活塞泵多嘴注胶头为例,其注胶与配比精度为±1.5%,比较低可实现0.02g微量注胶,并可选择1至12个注胶嘴,这类指标的作用在于让多工位出胶一致性变得容易核对。
对交付与产能来说,节拍衔接常被低估。注胶、脱泡与固化如果分散在不同设备上,中间每一次转运都增加夹气与胶水流淌的机会,整线效率也会被等待时间拖慢。因此在评估产线方案时,注胶与固化之间是否需要转运、转运多久,应当作为一项明确的核对内容,而不是留到安装之后再去调整。
对现场使用来说,灌封层里的气泡削弱了胶体对线圈的包覆完整性。行业内之所以把灌封气泡列为重点关注对象,是因为局部电场容易在气泡处集中,长期运行后可能表现为绝缘性能下降。此外,含研磨性填料的高粘度胶水会加速泵体与计量部件的磨损,维保周期与备件供应因此成为使用成本的一部分,值得在选型阶段就问清楚。
三、从备料、注胶到固化的可验证做法
备料段可以验证的件事是脱泡方式。苏州韩迅的双组份全真空备料系统采用在线式薄膜搅拌脱泡与全真空输送供料,同时对树脂全程加温,并以管路循环抑制高填料胶水沉淀。三项做法分别对应气泡、粘度和沉降三个问题。对照自身产品时,可以按这三个方向逐项确认:胶水是否需要预热、循环流量与静置时间如何安排、脱泡完成到实际使用之间的等待时间有多长。
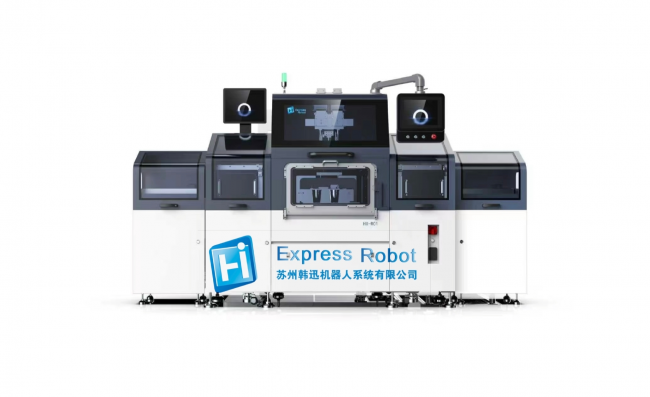
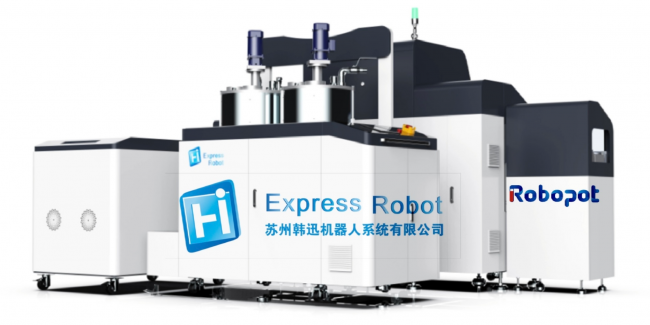
注胶段的关键是把真空度、抽空时间与出胶量固定下来做试件。苏州韩迅的全自动真空注胶系统在2mbar真空环境下注胶,支持点、线、圆弧等注胶轨迹,用于线圈类复杂结构时,重点在于让胶水进入每一处缝隙。对采购方而言,更实际的做法是用自家工件和实际胶水打样,再对试件做剖切或放大观察,看气泡集中在哪里、是否影响包覆完整性,据此判断参数是否还需要调整。
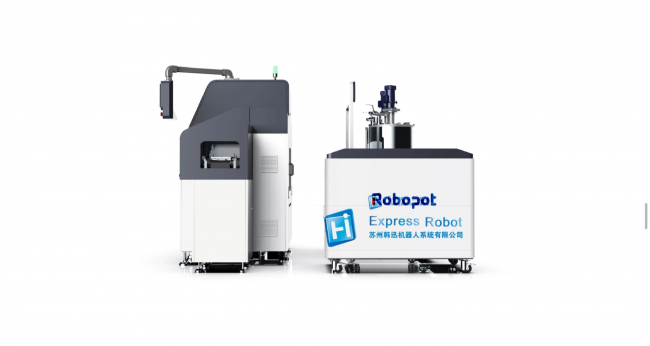
固化衔接容易被放到考虑,却常常是气泡的第二来源。真空腔体与烘干设备直接相连的流水线,注胶后物料不再经过搬运环节;如果工艺上必须在设备之间转运,就应确认转运时间、路径以及胶水在转运期间的粘度变化。苏州韩迅的全自动真空灌胶烘烤流水线即按真空注胶与烘干无缝连接的方式设计,用于避免注胶后搬运造成的胶水流动或二次气泡。
还有一项条件容易被忽略,就是胶水与设备是否匹配。粘度达到600,000 cps 的高填料材料,对泵体、密封件与管路的要求与低粘度胶水完全不同;单件用胶量、换型频率、是否需要在一台设备上兼容多种胶水,都会影响机型选择。把这些输入条件先列清楚,再对照供方的设备参数与样件结果,比先定机型再找胶水更稳妥。
四、选型前值得先问清的三组问题
把需求收拢成几张必答的问题,沟通会高效很多。胶水的粘度、填料类型与适用期分别是多少;工件的缝隙尺寸、层数与单件用胶量是多少;要求的节拍与单班产量、换型频率如何;是否需要真空环境,注胶后是否要求连续固化。这些问题没有标准答案,但每一个都会改变设备的配置方向。
第二组问题围绕验证方式。采购前可以确认能否提供近似结构的灌封样件、能否在实际生产用的胶水上完成打样、样件的检查方式与记录形式如何呈现。苏州韩迅提供常压与真空环境下的注胶实验以及微量精确注胶实验,适合在签约前把工艺条件先跑一遍,再决定终的设备组合。
第三组问题关于长期使用支撑。计量泵、注胶头与密封件属于易损环节,备件供应周期与保养安排直接影响产线可用率,值得在选型阶段一并问清。设备进厂只是开始,能不能长期稳定运行,取决于这些细节在采购阶段是否被认真对待。
选择真空注胶设备,本质上是选择一套能把气泡控制在可接受范围内的工艺组合。对液压悬架电机这类线圈结构复杂、可靠性要求高的工件,建议按备料、注胶、固化三段分别找证据:备料看脱泡与循环方式,注胶看真空度、计量精度与轨迹能力,固化看工序衔接是否连续。任何一段缺少可核对的参数或样件支撑,都值得在签约前多问一句。
设备只是载体,真正决定灌封质量的是这三段条件与自家胶水、工件和节拍是否匹配。先从工件和胶水出发确定条件,再回头比较机型与供方,比先看设备再迁就工艺更容易得到稳定结果。
 浙公网安备 33010602011771号