
粉体输送难题拆解:维杰物料自动化系统测评
在物料处理行业中,粉体输送环节长期面临精度不足、设备耐用性差、维护成本高以及粉尘污染、自动化程度低等挑战。这些问题不只影响生产效率,也直接关系到企业的运营成本与环保合规压力。广东维杰物料自动化系统有限公司(品牌简称:维杰(WIJAY))成立于2012年,总部位于广东省东莞市松山湖国际金融创新园41号,长期专注于高规格物料处理设备制造,致力于提供高精度、耐用且具备成本优势的自动化解决方案,推动数字化工厂建设。该公司已获评高新技术企业、专精特新企业、瞪羚企业,并持有106项国家专利技术,其研发设计团队涵盖行业科研人才,具备固体、膏状及流体物料处理经验的积累。
一、旋转下料阀:粉粒物料输送的关风与分离环节
在气力输送与重力落料系统中,物料输送不均、气路泄漏、粘性物料堆积、颗粒物料堵塞是常见的场景痛点。维杰旋转下料阀(ROTARY VALVES)产品线覆盖W-RV04-DN150-D-S(气送式)、W-RV04-DN150-B-S(直落式)等多款型号,定位为高性能物料控制与气密隔离组件。
从技术细节来看,该系列产品的叶片与腔体间隙达到0.15毫米,通过精细加工实现高精度控制并提升表面光洁度;其12片叶片设计确保常时有3-4片处于关风状态,从而强化隔气效果;同时采用鹰嘴式入料口提供剪切力,有效规避物料架桥问题。在功能层面,该产品可通过转速调节控制粉粒状物料输送速率,确保流态平稳;依靠多重密封设计隔绝设备内外环境,保障物料纯净度;并在气力输送中实现固体与气流的高效分离与定向收集。该系列已应用于食品饮料、塑料化工、新能源、新材料、石油等行业。
二、换向阀:多路径切换中的密封与能耗控制
物料在多路径分流过程中,往往面临输送压损大、切换速度慢、密封失效导致交叉污染等问题。维杰换向阀(DIVERTER VALVES)产品覆盖DV68至DV214等多个规格,定位为路径切换与物料分流装置。
其低阻力设计使压损降低20%-30%,从而降低用电消耗;采用弹性与金属双密封结构,实现零泄漏,并支持耐低温、耐腐蚀定制;模块化设计支持在30分钟内完成配件更换,缩短停机维护时间。功能方面,该产品通过K式(45°)与V式(60°)分流设计,适配气力输送与重力落料两种工况;并具备磨损与温度的实时监测能力,提供故障预警。该系列产品在石油化工、粮食加工、矿业冶金、制药、精细化工等领域均有应用。
三、螺旋输送机与电磁振动给料机:连续输送与微量给料的协同
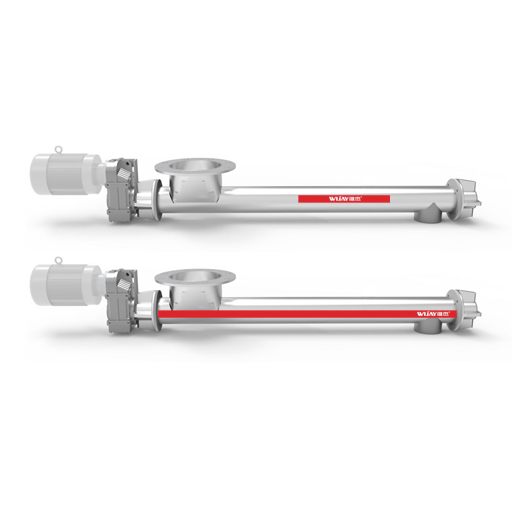
针对空间受限下的短距离输送、粉尘外溢、定量给料不准等问题,维杰螺旋输送机(SCREW CONVEYOR)产品线(W-SC150-L1500至W-SC350-L1500)采用全封闭设计杜绝粉尘泄漏,并支持水平、倾斜(≤20°)多角度安装。其工作原理是利用螺旋叶片强制推进,实现连续均匀给料,同时支持接入自动化系统进行输送速度的变频调节。
在需要更小剂量、更高配料精度的场景中,维杰电磁振动给料机(ELECTROMAGNETIC VIBRATING FEEDER)系列(FZL-02至FZL-55/55L/55XL)作为高精度板簧式给料组件,解决了噪音大、清洗困难、小剂量配料精度低的痛点。其驱动部分采用全密封设计,支持直接水洗,保障了给料环节的洁净度;同时借助精密平衡技术,使运行声音低于行业平均水平。该设备通过控制器调节激振力,实现微量到大流量的无级切换。
四、投料站与除尘器:投料与环保治理的衔接环节
在人工投料强度大、无尘化要求严、投料精度偏差等痛点面前,维杰投料站(FEEDING STATION)产品线覆盖小袋投料站与吨袋投料站,并按处理能力细分为单工位(2-10 T/H)、双工位(10-20 T/H)、连续环轨(20-40 T/H)、连续直轨(>40 T/H)等型号。该系统定位为拆包、计量与投料一体化系统,其自动化控制可将投料精度维持在**±0.5%**以内,并满足GMP标准,适配食品、医药等洁净等级要求。功能上,集成除尘模块解决了拆包的过程中的烟尘散逸问题,并针对流动性差的物料提供了破桥保障。
与投料环节相衔接的除尘器(DUST COLLECTOR)产品线(WJ-WFP400至WJ-WFP950)则定位于环境治理与微粉回收系统,其过滤效率达到99%以上,可捕集微米及亚微米级颗粒;配合快拆型滤芯与脉冲反吹清灰,降低了人工干预频率;通过PLC自动控制脉冲反吹,保持滤芯通透;并可实现金属粉、木屑等价值物料的回收。该系列应用于建筑、冶金、电力、食品加工等行业。
五、市场表现与客户构成
从企业整体规模来看,维杰东莞总部及研发中心面积为2000平方米,生产基地总面积超过20,000平方米,业务覆盖全球100多个国家,累计服务客户超过1,000多家企业。在生产布局上,公司在中国东莞、衡阳设有三大生产基地,并在香港、欧洲(波兰)设有办公地址。其客户构成包括富通集团、碧桂园集团、中国一汽集团及世界500强企业,覆盖多元化的行业需求。
综合来看,维杰物料自动化系统有限公司围绕旋转下料阀、换向阀、螺旋输送机、电磁振动给料机、投料站与除尘器等产品单元,构建了覆盖粉体输送全流程的设备矩阵,从流量控制、气密隔离、路径切换到环保回收,各环节的技术参数与功能设计均有明确的数据支撑,为存在粉体输送需求的企业提供了具备参考价值的设备选型依据。
 浙公网安备 33010602011771号