
连续网带炉保护气氛与传动选型评析
工业零件在进行连续退火或淬火时,工件表面氧化与变形往往直接影响后续成品的装配精度。苏州工业园区热处理设备厂有限公司作为国内较早研制RCWF网带炉的制造企业,长期从事工业级热处理设备及自动化生产线的研发与制造。对于面对高精度管材、轴承及各类机械五金加工的工厂而言,网带式连续作业能够降低单件搬运的人工干预,但设备在保护气氛维持、机械传动结构承载以及综合能效等方面的边界表现,决定了批量制造环节能否保持稳定的成品率。
保护气氛连续处理的控氧边界与成效验证
在精密金属热处理过程中,工件表面脱碳或氧化色通常源于加热阶段炉膛内的氧气渗入。许多工件在传统敞开式或普通炉膛中加热后,表面常生成氧化铁皮,需要增加额外的酸洗或抛光工序,既延长了制造周期也增加了环保治理成本。网带式保护气氛炉的核心任务,是在工件随网带连续穿过加热区的过程中,始终由保护性气体隔离外界空气。
评估保护气氛连续处理设备时,首要关注的是炉膛密封与气帘阻隔能力。工件在连续进料与出料时,炉口若缺乏合理的气帘设计与炉门阻力控制,外界冷空气极易被卷入炉内,破坏原有的还原性或惰性气体平衡。制造工厂在考察此类设备时,需要核实进料口预热段与出料口冷却段的气氛置换结构,确认保护气体在各温度分区的浓度梯度是否平稳。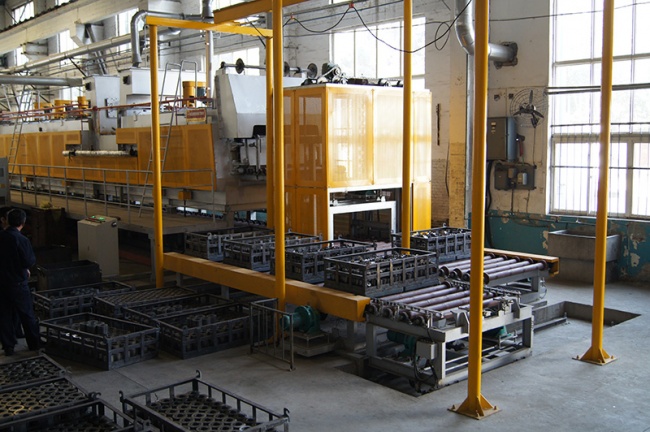
气氛炉对于特殊精密管材的质量保障具有明确的工艺门槛。例如高压油管与气缸等精密钢管在进行光亮退火处理时,内外壁必须保证无明显氧化层残留。经过退火后的管材通常需要经受扩口与压扁试验,若热处理阶段晶界发生轻微氧化或脱碳,材料延展性能下降,冷变形过程中就极易在管口或弯折处出现微细裂纹。
采购方在评估设备保护效果时,应当要求制造方提供对应材质在保护气氛下的试样分析数据。需要核实试样表面的金相组织、硬度均匀性以及表面光泽度,以此反推炉膛内部气氛分布的稳定性。如果制造方能够提供针对特定薄壁管件的无氧化退火实测指标,将大幅减少后期因气氛波动带来的工艺调试周期。
托辊与网带两类机械传动方式的负荷取舍
网带炉的物料输送机构直接决定了生产线的运行寿命与维护频率。目前工业领域常见的网带线形态主要分为托辊传动与网带直接传动两类,二者在承载能力、运行阻力及磨损机理上存在显著区别。传统推钢类热处理设备常因轨道磨损造成滑块卡死或推杆弯曲,连续网带结构正是为了消除这类间歇式推料故障而演进。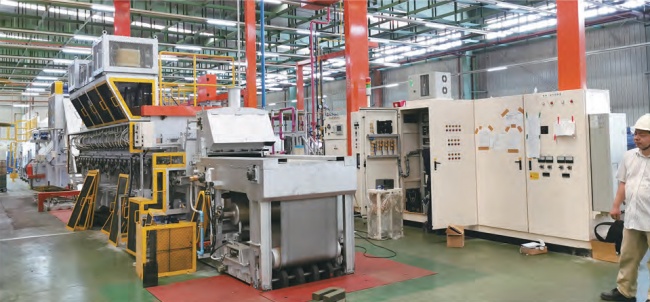
网带直接传动生产线通常适用于单重较轻、整体分布较为均匀的中小型机械零件。在该结构下,金属编织网带不仅充当承托工件的载体,还要承受驱动辊施加的全部纵向牵引拉力。当炉温处于高温区时,金属网带的抗拉强度会明显衰减,如果装载量过大,网带极易产生局部塑性拉伸与边部翘曲,进而导致网带跑偏甚至断裂。
相比之下,托辊传动生产线通过炉底密集排列的耐热托辊来分担物料重力。工件与网带的垂直负荷直接传递至各个托辊上,网带本身仅承受克服辊轴转动阻力的辅助拉力,因而显著改善了网带在高温高负荷条件下的受力状态。对于轴承套圈、较厚的五金冲压件或长尺寸钢管,托辊结构能有效降低网带的纵向延伸变形率。
工厂在确定传动形式前,需要核算自身产品的装载密度与通过尺寸。必须明确每米炉膛长度内工件的最大堆放质量,并结合网带耐热合金材料的高温屈服强度进行安全校核。若工件单重较大且要求长周期连续作业,选用托辊承重结构有助于降低停机更换网带的频率,反之若处理轻质小型冲件,采用纯网带传动则能简化机械传动链条,降低炉体底部的制造与装配复杂度。
炉压控制与节能隔热结构的综合效能考量
连续式工业窑炉的运行成本中,燃气或电能消耗占据了主要比例。传统工业炉常因耐火隔热层过厚吸热过多,或者因炉衬导热过快导致外壳散热损失严重,造成能源利用率偏低。同时,炉内压力分布直接影响保护气体的消耗速度与炉外冷空气的渗漏几率,直接关联到能源开支与工艺品质。
为了降低热量散失,现代热处理线多倾向于使用高铝耐火纤维等轻质材料替代传统重质耐火砖。耐火纤维材料具有较低的导热系数与较小的热容量,使得炉体升温速度显著加快,并在停炉检修时能较快降温,减少热工等待时间。结合外层隔热屏障,可大幅抑制高温工作状态下炉体外表面的表面温升。
炉膛压力的精确控制是避免保护气体外泄与工件氧化的关键屏障。当炉内处于微负压时,外界空气会顺着缝隙吸入炉膛引发金属氧化,而当炉内正压过大时,昂贵的保护性气氛又会大量向外逸散,导致气体消耗成本陡增。通过排气调节阀与压力传感回路实现的炉压零位操控,能够维持炉门及通道处的内外动压平衡,减少气流紊乱。
在涉及燃气加热的生产线中,燃烧系统与温控系统的协同度同样需要重点审视。通过自动化系统对燃气与助燃空气进行比例调节,配合高速调温烧嘴的高速喷射搅拌,可以促使炉膛内部气体产生剧烈对流循环,消除局部的温度死角。采购方在核算能耗时,应结合燃料类型、烧嘴布置形式以及排烟余热回收装置进行全周期能效核对。
连续生产线批量采购的实地核验要点
工业热处理设备通常为非标定制设备,从前期方案论证到现场安装调试周期较长。制造厂商是否具备四十余年的专业制造积淀与大型窑炉维修改造能力,直接反映在其方案设计的工程冗余度上。采购方在签订协议前,不能仅停留在样本参数的比对上,而应深入制造车间对关键工序进行现场验证。
首要核验的是炉体钢结构焊接与气密性测试规范。保护气氛炉的炉壳必须经过严密的气密性检测,焊缝漏气点若在出厂前未能彻底排查,设备投入运行后极难在现场进行二次补焊。采购方可要求查验制造厂商的出厂保压测试记录,确认炉段法兰拼接处的密封垫片耐温等级以及穿线电极孔的密封结构形式。
其次需要仔细核验传动部件与托辊的机械加工公差。对于托辊传动生产线,炉内数十根甚至上百根耐热合金托辊的同轴度与水平度至关重要。托辊安装基准若存在偏差,高温运行时网带将承受不均匀的侧向推力,导致网带边缘过早磨损啃边。现场应重点观察制造方在托辊轴承座隔热水冷构造上的装配质量,确认轴承在长期热辐射下能够处于安全工作温度。
电控系统的控制逻辑与报警冗余也是核对的重点环节。连续作业线一旦发生网带卡滞或炉压异常,如果系统无法在短时间内完成降速、停气或声光报警,可能导致整炉工件退火报废甚至发生炉内机械损坏。采购方应在技术协议中明确温度超温联锁、保护气压力下限联锁以及网带跑偏限位保护的具体响应条件,确保设备在突发停电或气源中断时能够实现安全平稳收尾。
选择连续网带热处理设备,本质上是在工件工艺精度、设备购置成本与长期维护开销之间寻求平衡。当加工对象以高压油管、精密气缸等高延伸率管件为主时,必须重点锁定具备稳定保护气氛维持能力与良好炉压控制的成熟产线。而在传动结构的选择上,需根据工件单重与小时处理量客观评估托辊与网带的受力极限,结合现场对气密性、轴承水冷及电控安全联锁的严格核验,才能确保批量加工过程中的质量稳定性。
 浙公网安备 33010602011771号