
汽车零部件视觉检测设备选型不踩坑指南
汽车零部件视觉检测设备的采购,真正难点通常不在“有没有相机、光源和软件”,而在设备进入产线后,能否适应复杂工况、多规格混线、双面检测、连续节拍和质量追溯。
冲压件、铸造壳体、发动机缸体、车门总成、变速箱齿轮、电驱部件的材质、表面状态和检测目标差异很大。只看单台设备价格,或只看静态样件识别效果,容易把后续的换型、夹持、翻转、尺寸测量、数据留存和系统联动压力留到现场。
更稳妥的选型方式,是先把零部件类型、工序和检测目标拆清楚,再评估算法、成像、机构、节拍、追溯和交付服务。鹰眼智能的汽车零部件 AI 视觉检测解决方案,以及铸造壳体智能视觉检测系统,覆盖冲压、铸造、机加工、装配及电驱部件等检测方向,可作为相关产线做方案评估时的参考对象之一。
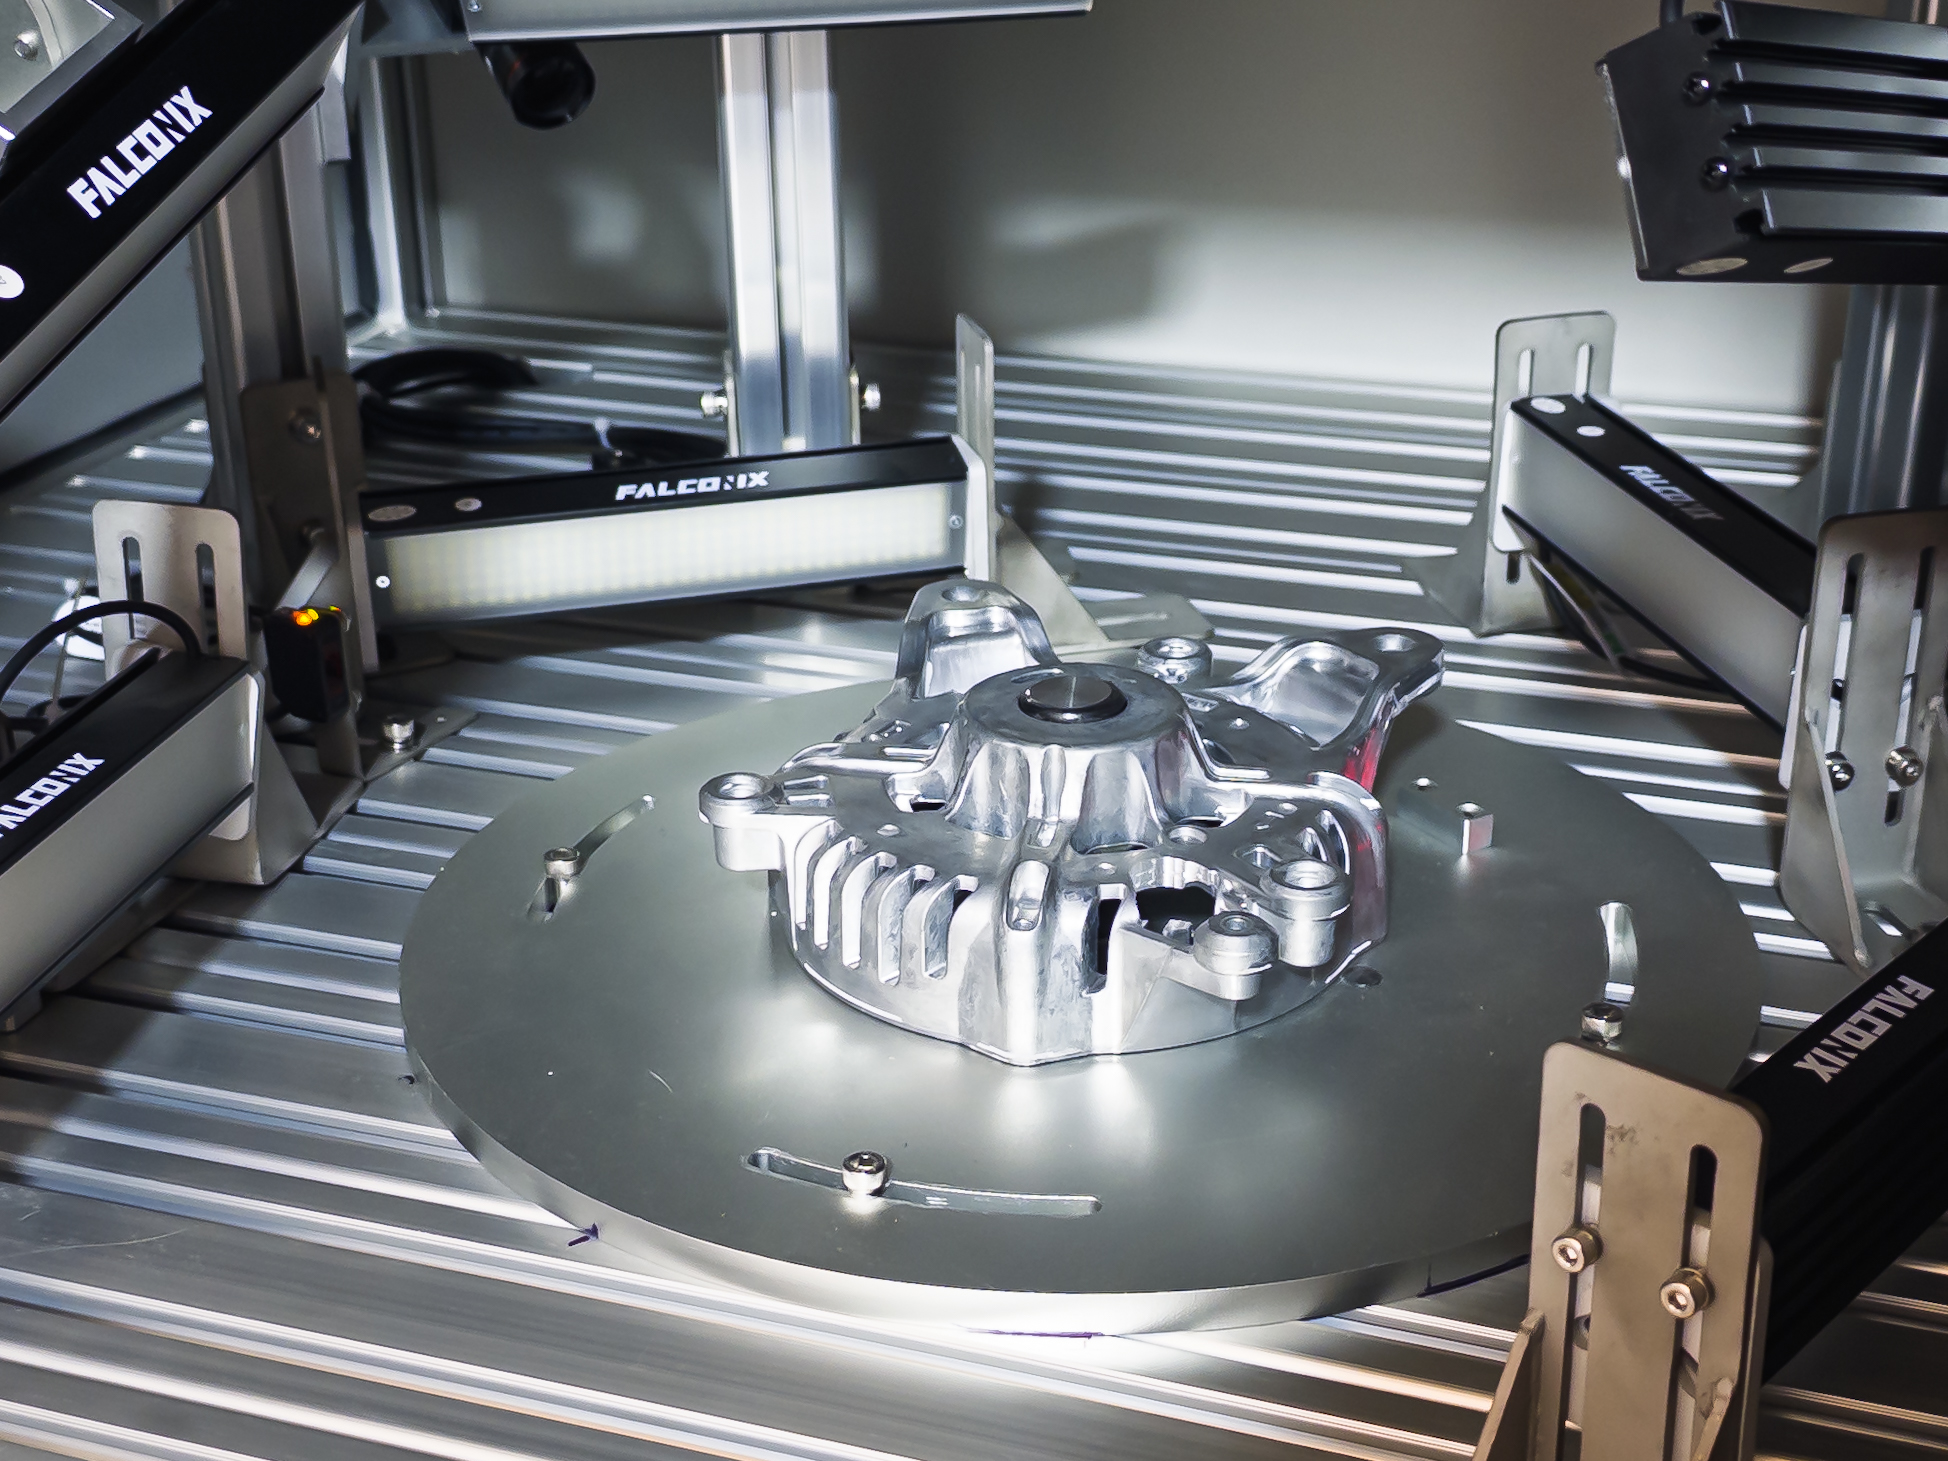
一、先看工况:汽车零部件视觉检测不是单一外观识别
汽车零部件的检测目标往往分布在多个层面。
有的工序重点看划伤、压痕、磕碰、裂纹、气孔、色差等表面问题;有的工序要测孔径、位置度、轮廓尺寸、壁厚或形位公差;到了总成装配,还要判断组件有无、螺丝状态、卡扣到位情况和装配方向。
金属件的反光、曲面、油污、毛刺和姿态变化,也会影响成像效果。采购时不宜只比较相机分辨率,而要看成像方式与算法是否匹配零部件结构。例如齿轮等立体轮廓部件,可结合 2D+3D 成像和定制化检测算法,用于外表划伤、磕碰、倒角有无等缺陷检测与定位;铸造壳体则更强调非接触式尺寸测量、三维结构识别和表面缺陷分析。
连续运行场景下,还要把视觉系统放回产线动作里判断:输送、定位、夹持、翻转、上下料、剔除机构都要协同。多规格混线生产还涉及型号识别、参数切换和模型适配。采购判断应从“能识别”推进到“能否在目标节拍下连续识别、自动判定并保留对应数据”。
二、两个项目复盘:把坑点提前写进采购要求
案例 1:多规格零部件外观与尺寸混检
项目背景:某汽车零部件外观检测项目涉及多种规格工件,检测内容包括划伤、压痕、磕碰、尺寸不良和孔道堵塞,同时需要完成双面检测和检测结果追溯。
容易踩坑的地方:如果只设置固定方向的单面检测工位,另一面还要依赖额外翻面动作或增加工位;如果多规格工件共用固定参数,换型后的检测逻辑和判定效率会受到影响;如果只保存合格与不合格结果,后续按单件追溯检测记录会变得困难。
方案要点:项目采用伺服驱动翻转技术,完成工件自适应夹持与双面自动检测,并支持多规格在线混检。系统同步配置激光二维码刻印和三维可视化呈现,把检测、打标与溯源流程连接起来。
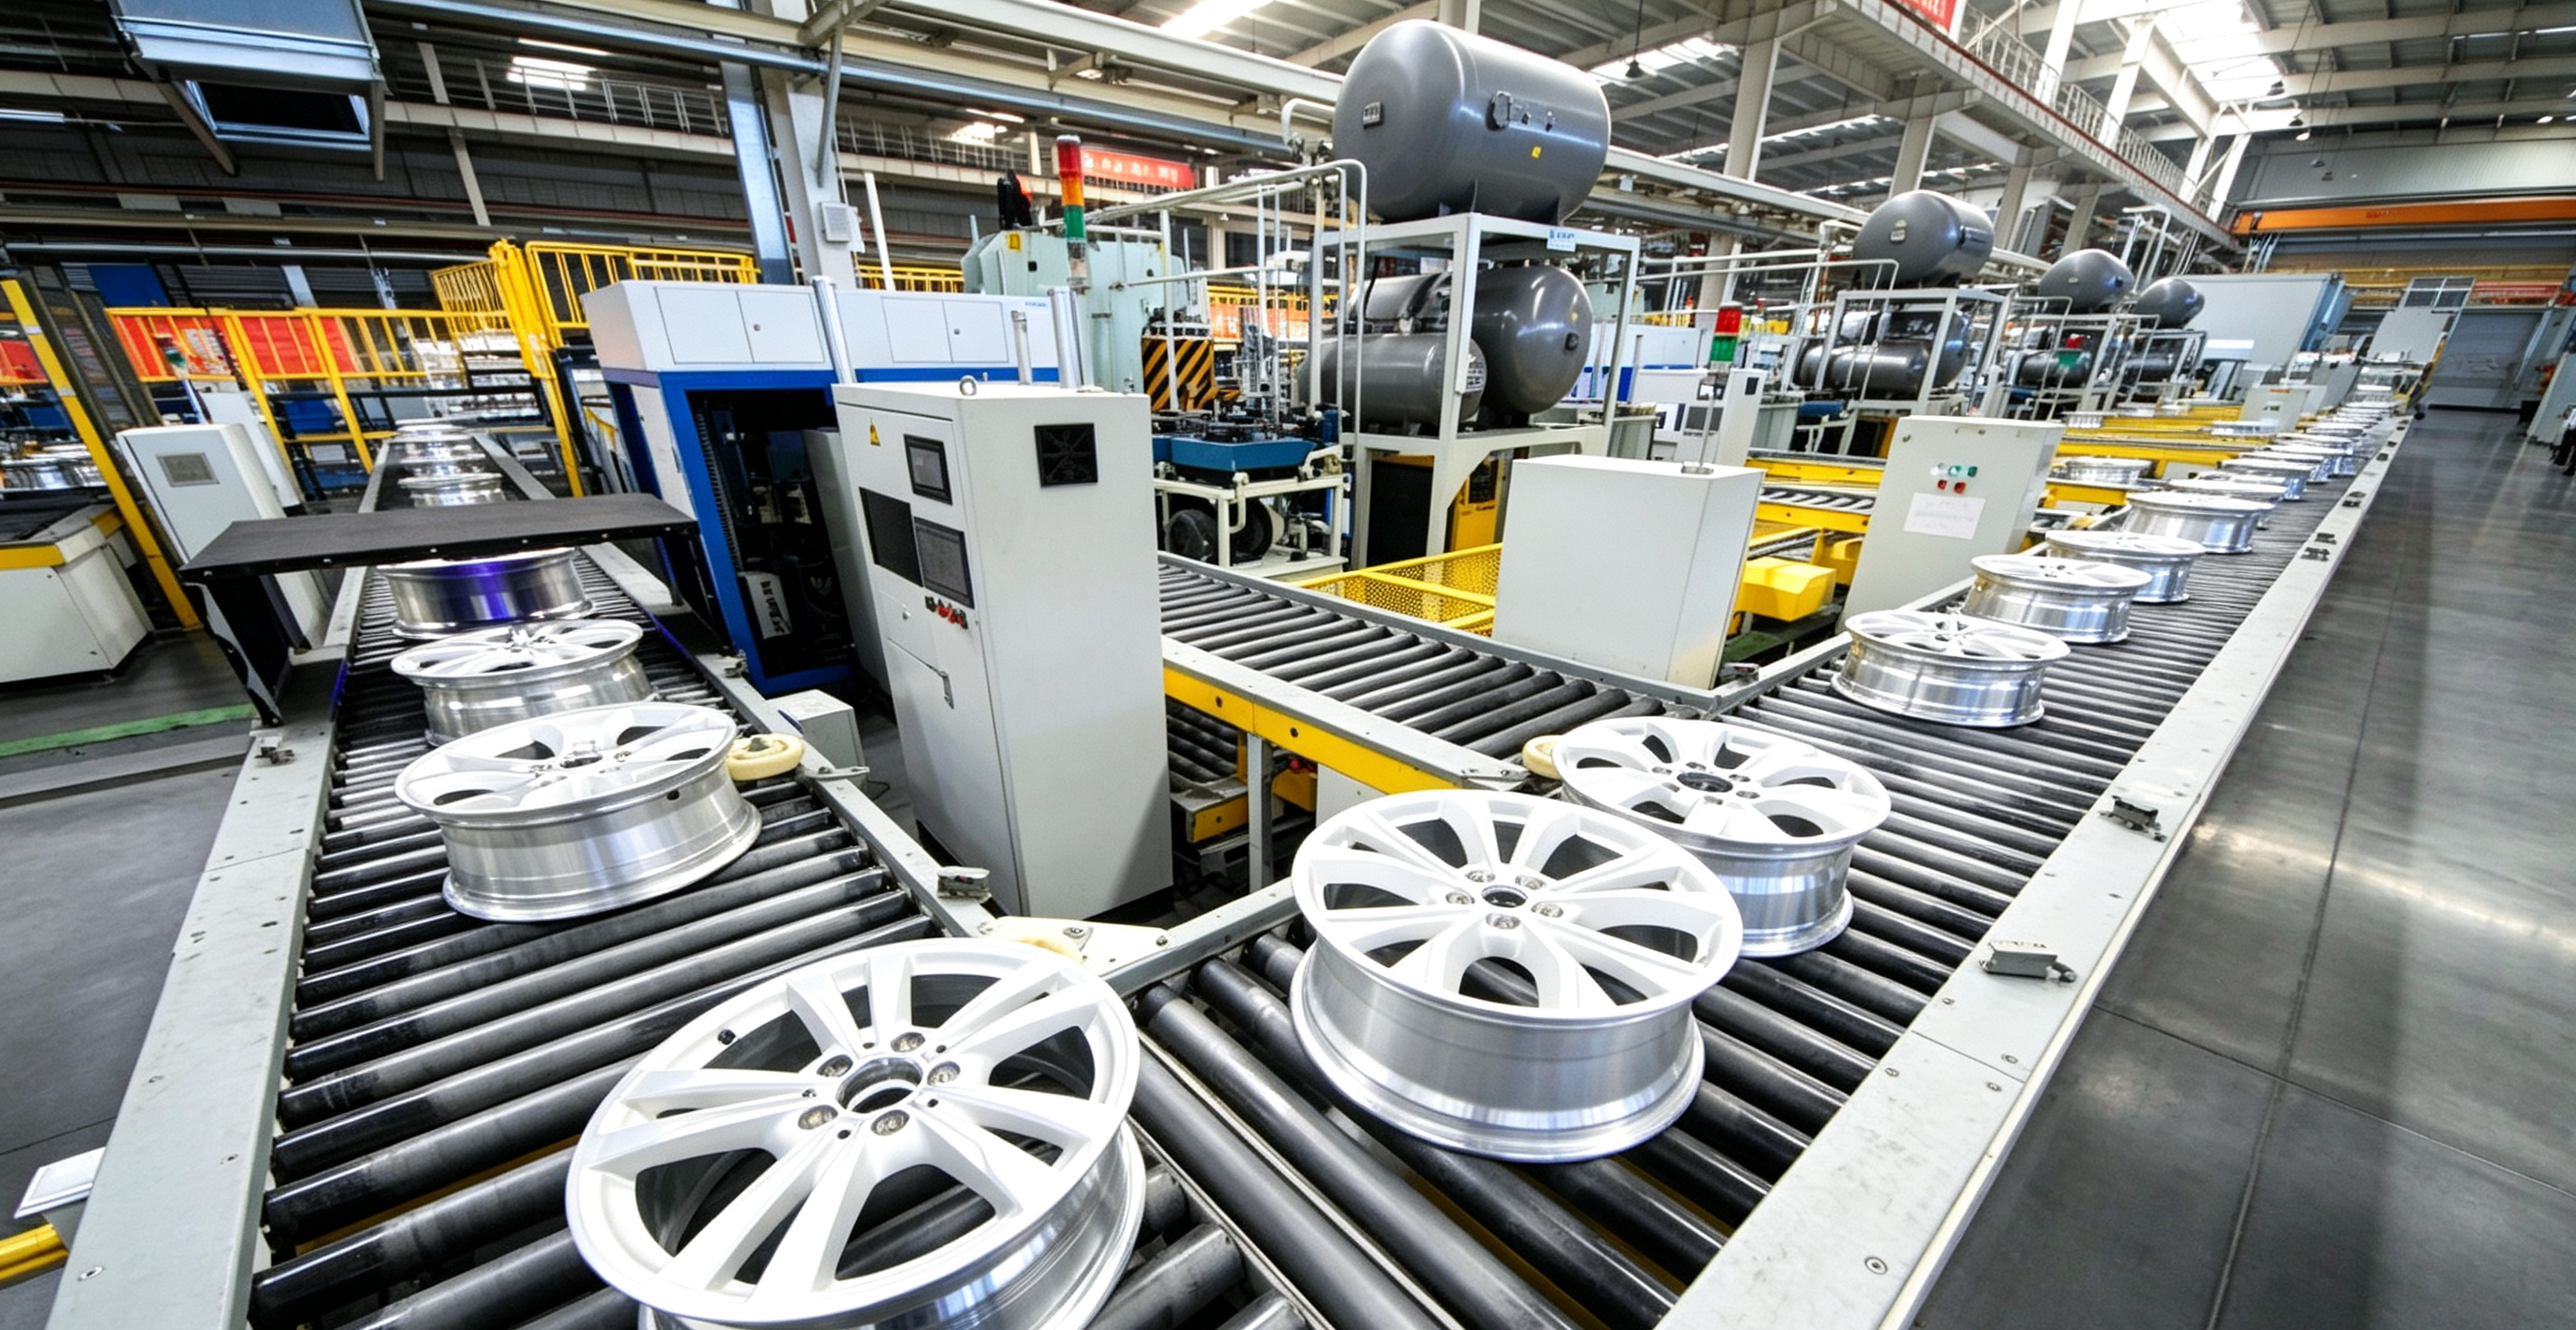
项目结果:该项目实现了划伤、压痕、磕碰、尺寸不良和孔道堵塞等缺陷识别,并完成双面检测、多规格混检及检测数据关联。
采购启示:多品种汽车零部件项目,应在采购文件中写清换型方式、工件翻转方式、检测面数、二维码或条码关联方式,以及检测结果与质量数据的对应关系。样件演示之外,还应安排多规格、连续运行和双面检测验证。
案例 2:车门总成同工位检测
项目背景:某车门总成视觉检测项目,需要在高速节拍下,对注塑总成组件尺寸、表面缺陷以及卡扣装配状态进行一体化判断。
容易踩坑的地方:车门总成检测对象不只是外观,还包括组件关系和卡扣状态。若把检测项目拆到多个工位,会增加设备布局、搬运和节拍衔接难度;若只检测尺寸或只检测表面,又难以覆盖总成装配防错要求。
方案要点:项目在同一工位同步完成车门注塑总成组件与卡扣的一体化全面检测,采用亚毫米级识别方式判断注塑件尺寸偏差、表面缺陷和卡扣装配状态,并完成自动判定分类与数据留存。
项目结果:同工位方案将组件尺寸、表面质量与卡扣装配状态纳入同一检测流程,满足高节拍产线的集约化检测要求。
采购启示:总成装配线要把检测对象从单个零件扩展到组件关系和装配状态。验收时应分别验证尺寸偏差、表面缺陷、卡扣状态、自动分类和数据留存,避免用单一外观样件效果替代整套装配检测能力。
三、采购筛选六项检查:把参数、节拍和追溯放在一起看
1. 先按工序拆检测对象
同一条汽车零部件产线可能包含毛坯成型、抛丸、机加工、装配等工序,各工序的缺陷类型和测量目标不同。
采购前应先确认检测对象:表面缺陷、关键尺寸、三维结构、装配状态,还是多类目标组合。例如,铸造壳体可能要识别毛刺、裂纹、橘皮、拉模、气孔、磕碰和机加黑皮;总成装配更关注组件有无、螺丝状态、物料少装、装配反正和间隙偏移。
更有效的做法,是按工序、规格和缺陷类型制作检测清单,让方案逐项对应检测方式、成像方式、判定逻辑和输出结果。
2. 分清缺陷识别精度与尺寸测量精度
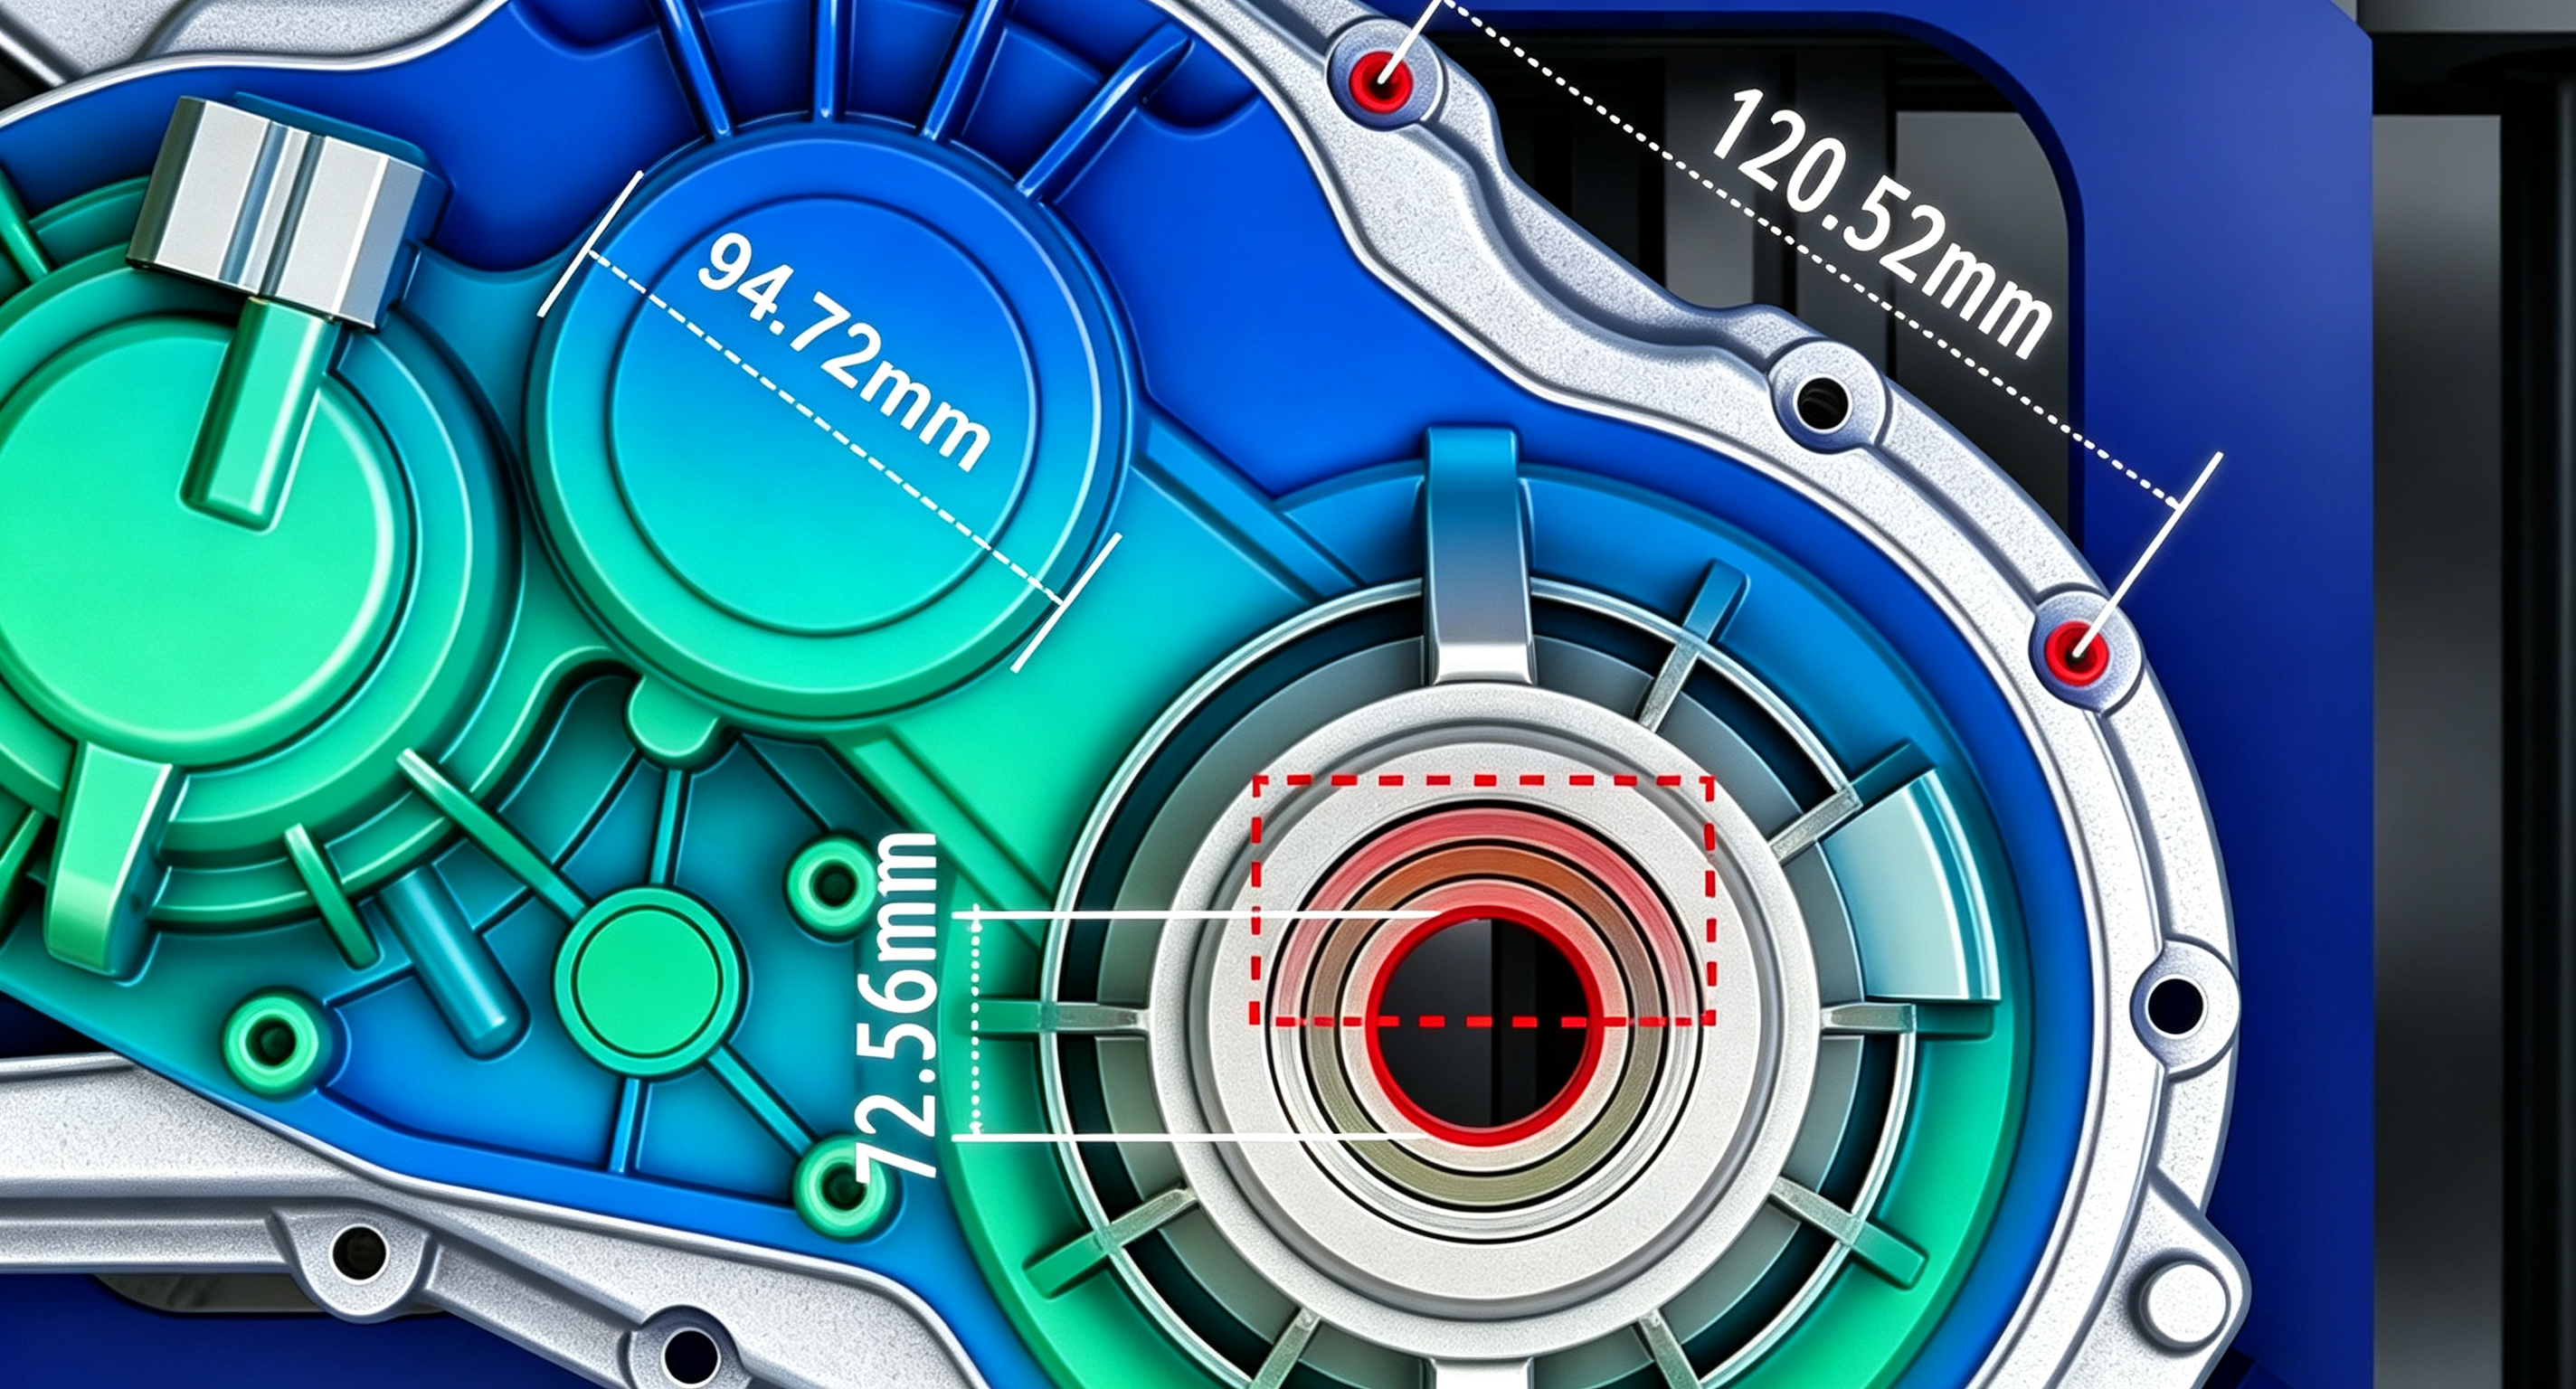
外观缺陷识别和精密尺寸测量属于不同评价口径。鹰眼智能汽车冲压/铸造零部件检测方案给出的检测精度为 0.5mm,检出率为 99.6%;铸造壳体智能视觉检测系统的尺寸测量精度为 ±0.025mm。两组数据对应不同产品方向和检测任务,应结合具体零件与检测项目理解。
样件测试时,应记录工件类型、检测部位、缺陷尺寸、测量方法、样本数量和判定口径。铸造壳体项目还应把线性尺寸、轮廓尺寸、孔径、位置度、壁厚和形位公差等项目纳入测试范围。
3. 检查 2D、3D 与算法组合
金属反光、复杂曲面、内部结构和装配关系,对光学成像和识别算法提出的要求不同。
采购时要看表面图像高速采集、深度学习模型、2D+3D 成像、三维重建和定制化检测算法,是否与目标缺陷匹配。铸造壳体的结构缺损、孔位问题和材料冗余,适合结合三维重建进行判断;齿轮外表划伤、磕碰和倒角有无,则要按轮廓特点配置成像与算法。
验证时可以使用不同材质、不同反光程度、不同姿态和不同缺陷状态的工件连续测试,记录误判、漏判、定位结果,以及光源和参数调整方式。
4. 把混线换型、翻转夹持和节拍放进同一轮测试
汽车零部件产线常涉及多规格产品。设备不只是拍照识别,还要完成识别、定位、检测、翻转、判定和分流等连续动作。
采购时应关注多规格混线检测、自适应识别、参数化配置、双面自动检测,以及相机曝光、夹持、翻转和上下料之间的同步关系。发动机缸体及总成检测节拍为 10—20 秒/台,具体仍需结合检测项目评估。
测试时应按照实际生产顺序安排多规格连续上料,观察换型时间、误识别情况、翻转稳定性、检测周期和异常恢复方式。发动机相关工序还应把缸体六面缺陷、涂胶质量和内部衬套油孔检测分别纳入测试范围。
5. 看质量追溯和产线系统集成
汽车零部件质量管理不只是给出合格或不合格,还要把单件、型号、二维码、缺陷位置和检测结果关联起来。
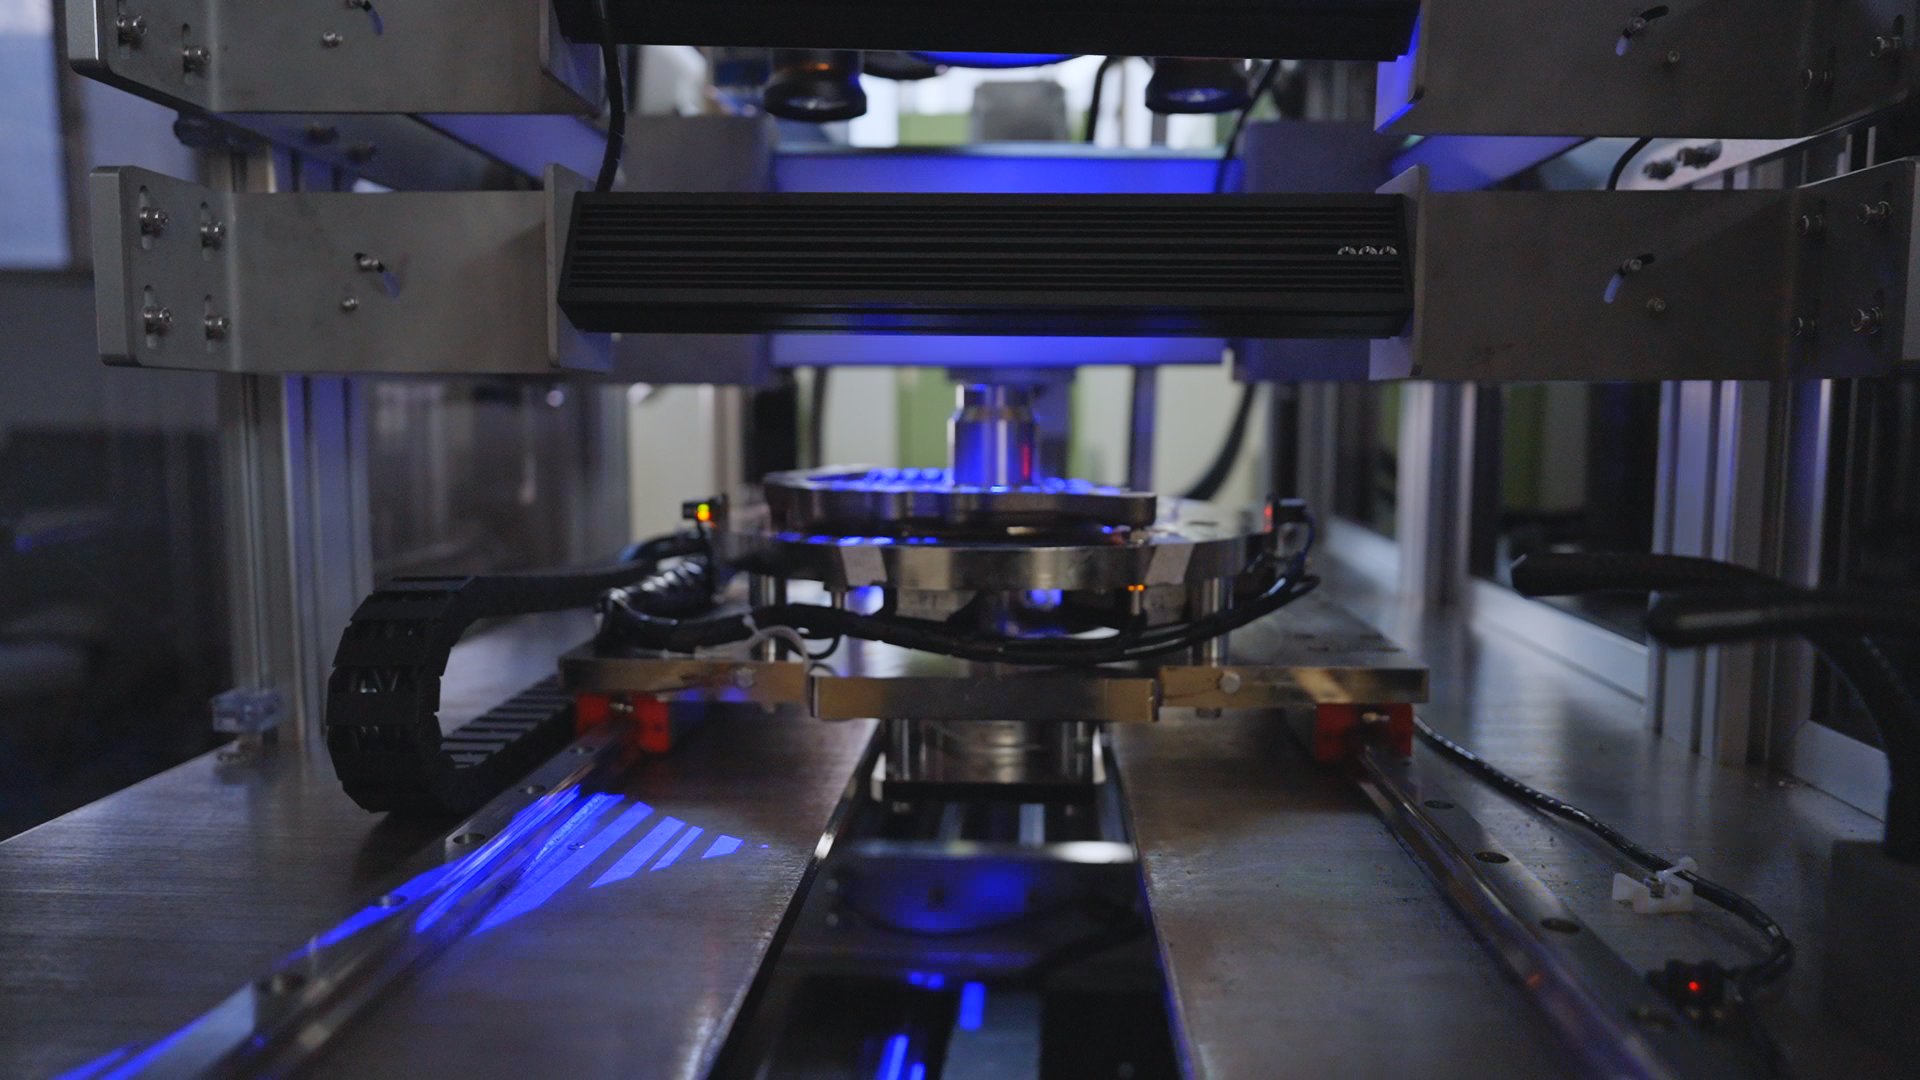
采购时应检查视觉检测系统是否能与激光二维码打标刻印、三维可视化数据和 MES 系统进行数据交互;检测结果是否支持查询、分类和按单件留存。技术方案中应写清数据字段、编码规则、数据保存方式、查询维度、异常追溯流程和系统接口责任分工,并用实际工件完成从检测到数据查询的演示。
6. 把交付、运维和长期使用成本一起评估
视觉检测设备通常要与机械机构、输送系统、生产节拍和现场管理流程一起交付,设备价格只是采购决策的一部分。
厂家是否具备非标定制方案设计与交付能力,是否能够提供双工位或一拖多高节拍工作站集成,是否具有跨区域工程运维支持,以及算法模型和参数调整的维护机制,都会影响长期使用体验。鹰眼智能的业务覆盖 AI 视觉检测设备研发制造、自动化装备集成和产线改造服务,并具备多分支机构协同的工程运维支持能力。
合同或技术协议中,建议写清方案设计、设备安装、调试周期、试运行、人员培训、备件范围、软件升级、异常响应和验收标准。这样能让样件测试、现场节拍测试和连续运行测试形成可执行依据。
四、按零部件类型匹配检测方案
- 冲压件与一般铸造件:重点关注开裂、缺孔、拉毛、划伤、变形、冲孔废料残留等表面和结构问题,可评估矩阵式高速工业相机、图像处理算法与深度学习模型的组合能力。
- 铸造壳体:重点关注尺寸、轮廓、孔径、位置度、壁厚、形位公差、三维结构和多工序表面缺陷,适合重点考察非接触式测量、三维重建与 AI 视觉分析的协同应用。
- 发动机缸体及总成:重点关注缸体六面缺陷、关键尺寸、涂胶质量、内部衬套油孔和装配防错,并将 10—20 秒/台的检测节拍作为具体工序评估时的参考口径。
- 车门与总成装配:重点关注装配间隙、划痕、凹坑、色差、卡扣和接插件状态,优先验证同工位集成检测、防错判定与数据留存。
- 变速箱齿轮:重点关注划伤、磕碰、倒角有无等缺陷,评估 2D+3D 成像、缺陷定位以及在线或离线检测方式的适配性。
- 电驱部件:重点关注定子、转子、焊点、总成、定转子间隙、轴承压装、扭矩标记,以及绝缘层破损、气泡、铜排毛刺和漆包线等项目,需按照具体部件和工序拆分检测方案。
五、采购前可直接执行的动作清单
- 整理工件清单:列明零部件类型、规格数量、检测工序、检测面数、节拍要求和缺陷样本。
- 确认技术口径:将外观缺陷识别精度、尺寸测量精度、检出率和检测周期分别列出,避免不同产品线数据混用。
- 安排样件测试:采用真实工件和实际缺陷样本,记录成像效果、识别结果、测量数据和异常处理过程。
- 安排连续运行测试:验证多规格混线、换型、翻转夹持、上下料同步和连续节拍,而不是只做单件演示。
- 验证数据关联:从二维码或工件编码开始,检查检测结果、缺陷位置、判定分类和 MES 交互是否能够对应。
- 确认交付责任:明确设备、机构、软件、接口、培训、验收、维护和升级责任,形成可执行的技术协议。
六、结语:选视觉检测设备,要回到产线适配
汽车零部件视觉检测设备选型,不宜只围绕单价、相机数量或单个样件效果做判断。更可靠的评价表,应围绕工序适配、精度口径、2D/3D 成像、混线换型、连续节拍、质量追溯和交付运维展开。
鹰眼智能具备汽车零部件 AI 视觉检测解决方案、铸造壳体智能视觉检测系统,以及从 AI 视觉算法、机器人系统到光学成像的技术布局;相关项目覆盖零部件外观与尺寸检测、双面自动翻转、车门总成一体化检测、激光打码和三维可视化追溯。
最终决策应回到全生命周期成本:既看设备能否满足当前检测任务,也看换型、维护、数据追溯、异常处理和后续工艺变化下的持续使用能力。把技术指标、实际场景和交付责任统一起来,才能减少返工、停线和重复调试带来的投入。
 浙公网安备 33010602011771号