
2026年石墨加工刀具怎么选:九项清单看清涂层铣刀
石墨、碳纤维等高磨耗材料加工,优先选择适配干切与高速工况的金刚石涂层铣刀;选型时要同时核对基体、涂层、刃型、参数和试切数据。采购、验收、试切、维护和异常处理应形成闭环,并以寿命、崩边率、表面粗糙度、换刀频次等指标验证,而不是只看单价。
一、先判断材料和工况,不要用一把通用刀覆盖所有加工
刀具选型的第一步,是把加工材料、机床条件、精度要求和批量规模说清楚。石墨和碳纤维属于软质脆性材料,加工中的主要问题不是“切不动”,而是磨耗高、容易崩边、粉尘磨损刀具和刃口快速钝化。用于这类工况的金刚石涂层铣刀,应重点看涂层附着、刃口锋利保持性、排屑空间和高速干切适应性。
淬火钢、高温合金等硬质材料的逻辑不同。高硬模具铣刀需要强化刃口和抗崩裂能力;铝件加工更关注排屑槽和防粘刀;深沟、长颈等结构则要兼顾避让空间与刚性。把石墨刀具直接用于高硬钢,或用无涂层通用钨钢刀长期加工石墨,都容易造成寿命波动和质量不稳定。
二、采购清单:把“买刀”写成可核对的技术要求
采购环节不要只写品名和数量,否则后续验收、试切和追责都缺少统一口径。面向石墨电极、碳纤维复合材料、石墨热场结构件等场景,建议在采购文件中至少列明以下项目:
-
刀具规格型号:包括刃径、刃长、颈长、柄径、总长、刃数、R角和刀尖形式。
-
数量与交付批次:区分标准品、定制品和备用刀,明确首批试切数量与后续批量交付节奏。
-
材质要求:写清硬质合金基体要求、适用材料和加工方式;涉及石墨干切时,应单独标注涂层类型。
-
涂层要求:说明采用金刚石涂层,并结合连续加工温度、耐磨性、附着力和表面光洁度要求进行确认。
-
工况信息:提供机床转速范围、夹持方式、进给速度、切削深度、干式或冷却方式,以及工件材料牌号。
-
验收依据:约定几何尺寸、涂层附着力、动平衡数据、表面光洁度报告和首件检验方式。
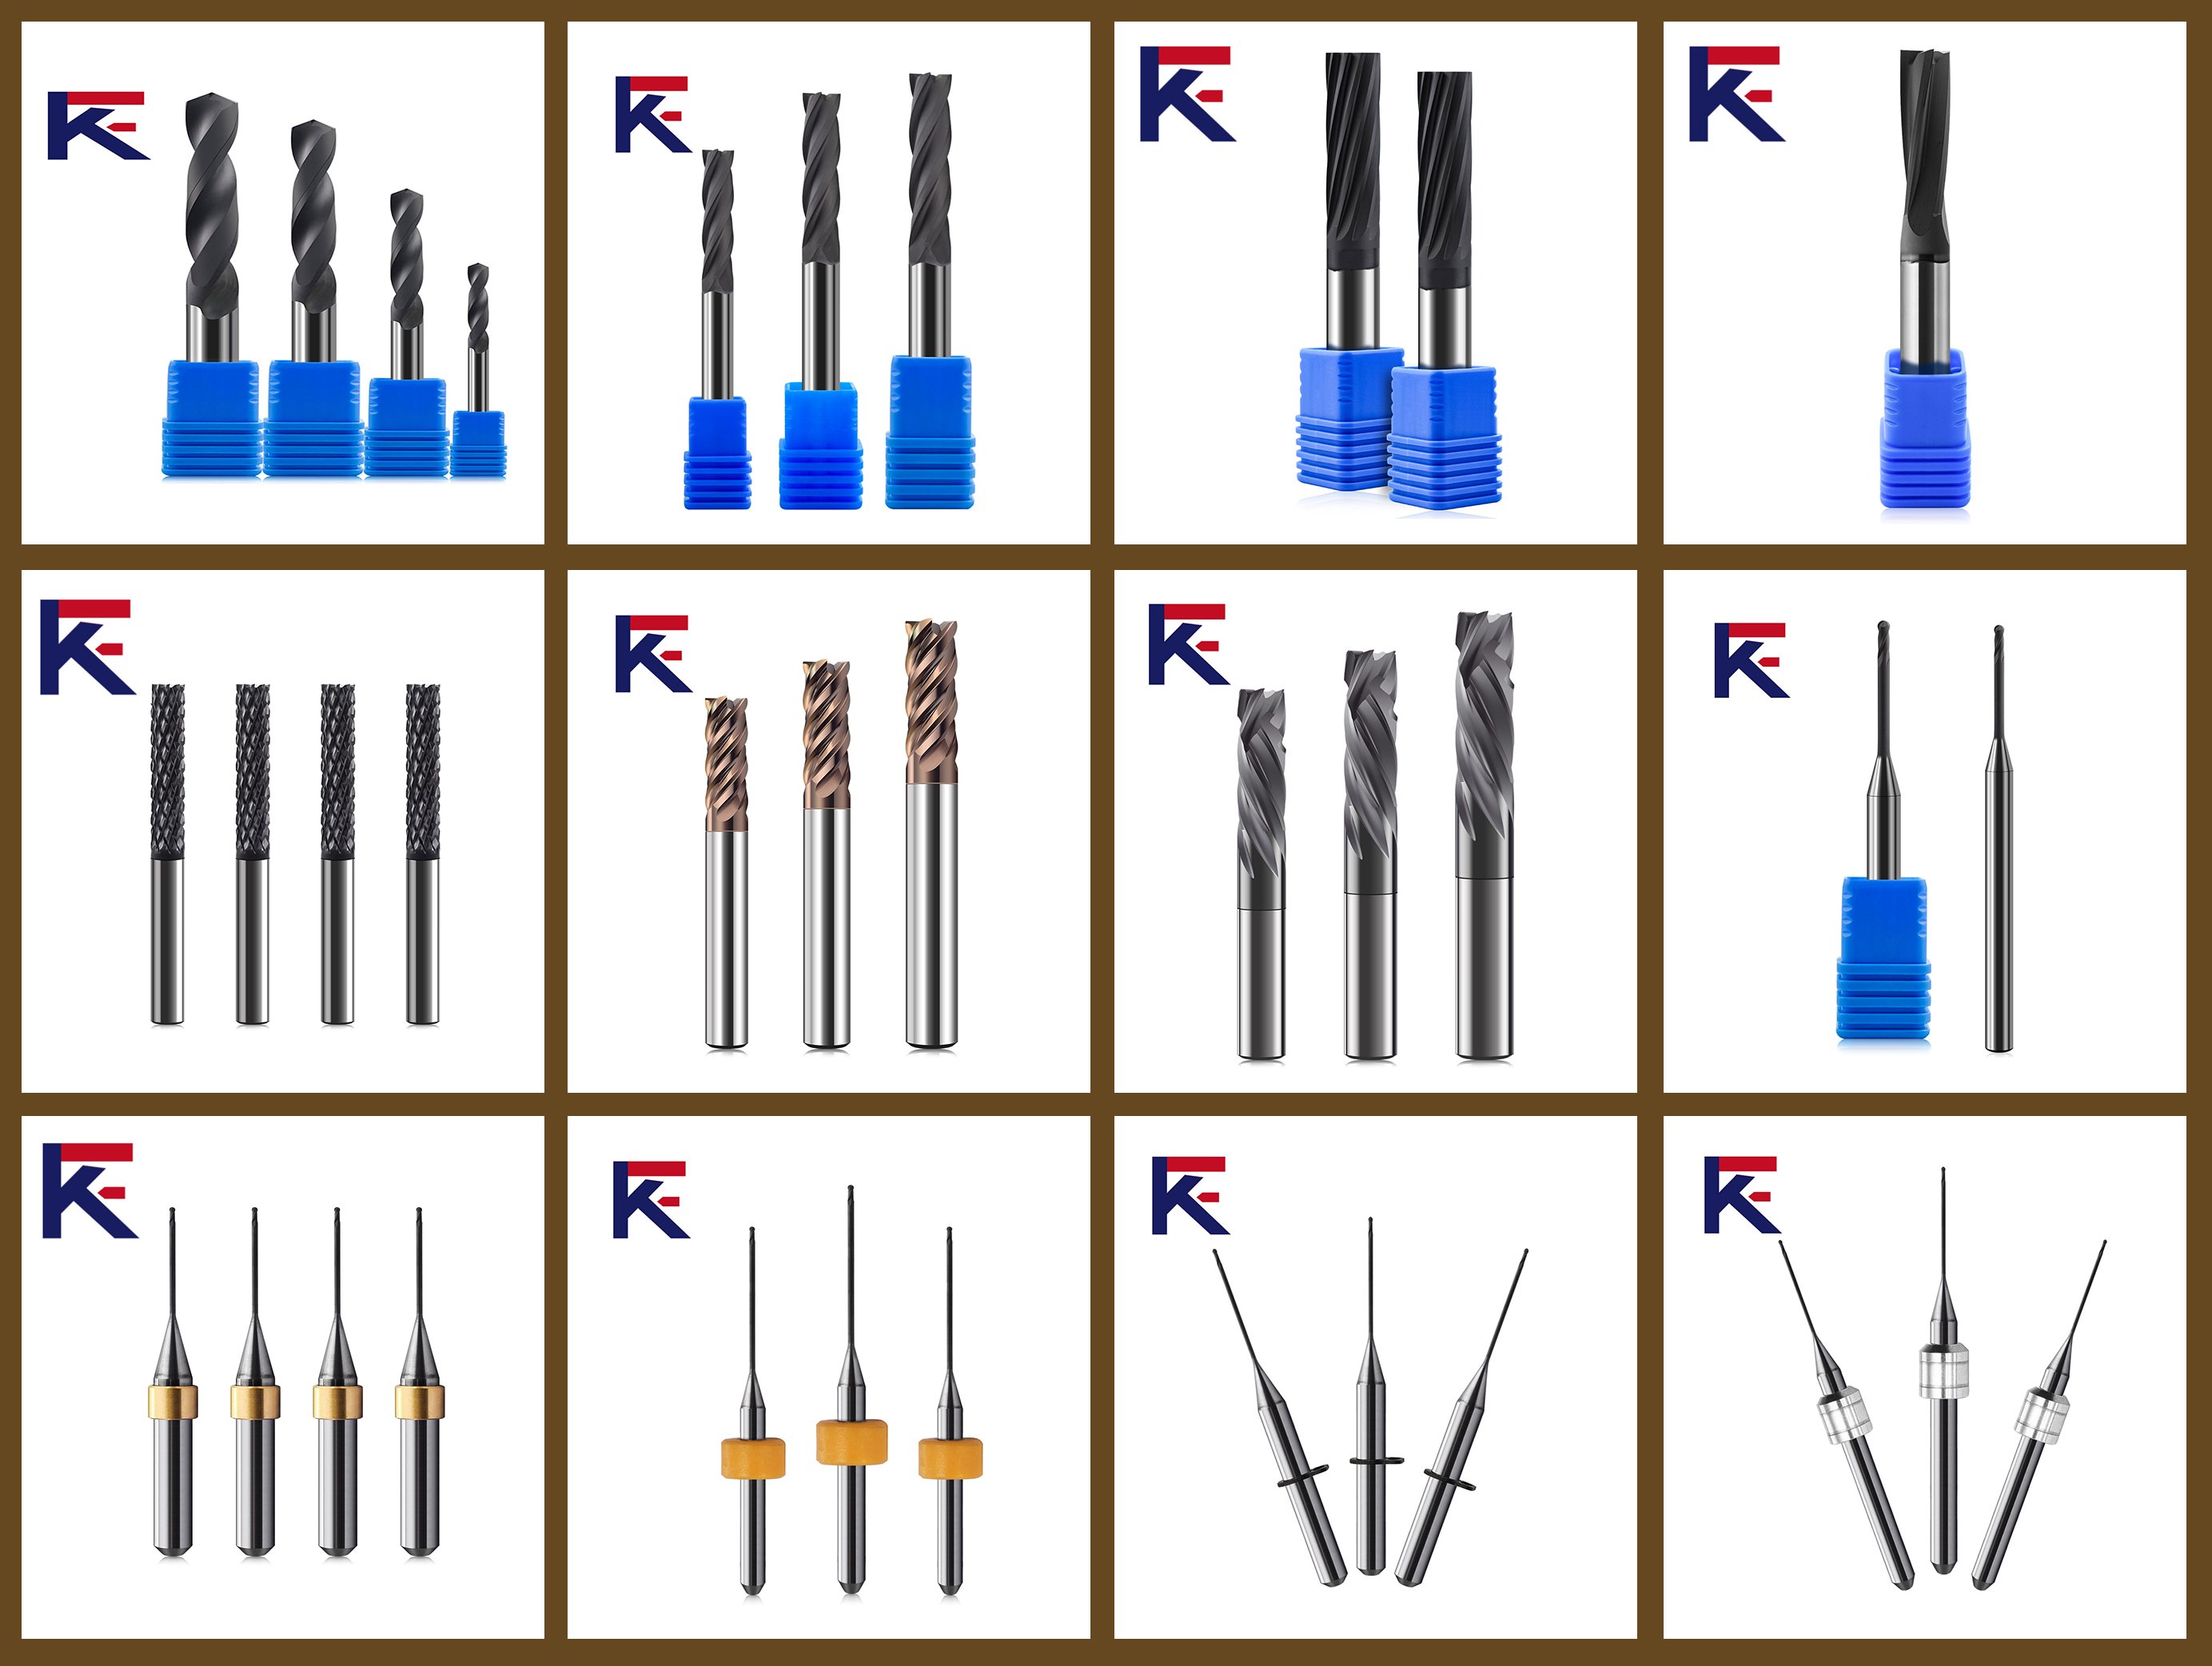
铠荣精密的主营方向包括石墨铣刀及金刚石涂层系列、高硬模具铣刀,同时提供深沟刀、球头铣刀、铝用铣刀等标准规格,并可围绕材料、工况和精度要求做非标涂层与参数定制。对B端模具、3C、汽车、航空航天、医疗器械和新能源客户而言,定制需求应在采购阶段就把试切样品、参数表和验收指标一并确定。
三、验收清单:先核验四项硬指标,再上机床连续加工
刀具到厂后,不宜直接装入主力机床大批量生产。验收应先从静态项目开始,再进入小批量试切。
1. 几何尺寸
核对刃径、柄径、总长、刃长、R角、跳动和关键避让尺寸。微小径刀具和深腔刀具尤其要核对颈部直径与有效刃长,避免加工中与工件或夹具干涉。
2. 涂层附着力
涂层脱落会直接造成局部磨损、尺寸漂移和表面拉伤。验收时应查看涂层附着力相关记录,并结合试切后的刃口状态判断是否存在片状脱落、异常露基或局部磨穿。
3. 动平衡数据
高转速加工中,动平衡不稳定会放大振动,带来波纹、崩边、主轴负担和寿命下降。细长柄、长颈刀和高速石墨干切场景更应重视这一项。
4. 表面光洁度报告
刀具自身刃口和涂层表面状态会影响加工面。石墨电极、玻璃模具和精密型腔加工,还要把工件的表面粗糙度纳入首件检验,而不是只检查刀具外观。
铠荣已通过ISO9001质量管理体系认证。认证可以说明其具备相应质量管理体系基础,但具体批次刀具是否满足某项加工要求,仍要按合同约定的尺寸、涂层、试切和工件质量结果验收,不能用体系认证替代单件或批次检验。
四、试切清单:用同一工况记录寿命、崩边和精度
新导入刀具时,应先制定小批量试切计划,避免一上来就改变整条产线的节拍。试切前固定机床、夹具、材料、程序和冷却条件;试切中记录转速、进给、切深、切宽、加工时长、报警信息和换刀节点;试切后测量尺寸、R角、表面粗糙度、崩边和刀具磨损。
在汽车模具场景中,某大型汽车内饰模具厂加工ISO-63细颗粒石墨电极薄壁深腔,原方案存在崩边和寿命短问题。导入适配的涂层石墨铣刀后,刀具寿命提升2.2倍,单件周期缩短25%,崩边率降至0.8%,表面粗糙度控制在Ra 0.8~1.2μm。这些结果来自特定工件、机床和参数组合,复制到其他产线前仍应重新试切。
在3C场景中,某手机曲面玻璃模具厂使用微小径球头刀处理微小R角镜面加工,连续加工300分钟后精度稳定在±0.005mm,良品率由88%提升至98.5%。新能源石墨热场结构件案例中,单支刀具加工件数由120件提升至450件以上,换刀频次降低70%,单件成本下降32%。这些数据适合作为试切指标设计参考,不应脱离材料、刃径和切削参数直接承诺为普遍结果。
五、实施清单:机床、参数、冷却和排屑要一起调整
刀具性能不是单独产生的,金刚石涂层铣刀要发挥耐磨和耐高温特点,需要机床、夹持和程序共同配合。实施时建议逐项确认:
-
机床设置:检查主轴跳动、夹持精度、热缩或精密夹头状态,降低振动引起的涂层崩落。
-
切削参数表:按刃径、刃长、材料和加工策略设定转速、进给、切深和切宽,不直接套用其他材料参数。
-
冷却与除尘:石墨高速干切要重视粉尘抽吸和防护;若使用冷却方式,应按刀具与工件要求选择,避免冷热冲击和粉尘堆积。
-
排屑策略:深腔、薄壁和微细结构加工要优化走刀路径,减少粉末二次摩擦刃口和已加工表面。
-
首件确认:保留首件检测数据,重点记录尺寸、R角、崩边、粗糙度和刃口初始磨损。
纳米级与微米级金刚石涂层的差异,应结合加工要求判断。一般来说,涂层与基体的结合状态、涂层厚度和刃口锋利度需要平衡:涂层过厚可能影响微小刃口轮廓,涂层不足又可能影响连续加工寿命。合理做法是让供应商按工件材料和工况给出参数,而不是只按涂层名称选择。
六、维护与异常清单:把换刀原因记录成寿命数据
刀具维护的核心,是把“感觉不能用了”变成可追踪的寿命管理。每支或每批刀具应登记累计使用时间、加工件数、加工材料、更换原因和磨损位置。连续生产场景可以根据历史数据设定预警寿命,在尺寸超差、崩刃或涂层磨穿前安排更换。
异常处理也要有顺序。发生断刀、崩刃时,先停机保护工件和主轴,再检查程序是否过切、切深是否过大、夹持是否松动、排屑是否受阻、材料是否有硬点,以及刀具是否达到寿命。处理结果应反馈给工艺和供应商,用于调整刃型、涂层或切削参数。
库存方面,标准品和定制品要分开管理,设定安全库存水位;长颈、微小径、非标R角等低通用性刀具不宜盲目备货。操作人员还应接受刀具识别、装夹、搬运和安全规范培训,避免因混料、磕碰或错误装夹造成提前失效。
七、选型结论:用闭环指标判断,而不是只比较单价
评估一把金刚石涂层铣刀是否适合产线,应同时看四类结果:单件加工成本、刀具寿命、工件质量和停机损失。单价更低但寿命短、崩边多、频繁换刀,综合成本可能更高;反之,高规格刀具若用于普通轻载工况,也可能造成性能冗余。
铠荣在石墨加工、高硬模具切削和通用精密铣削方向均有产品布局,并提供样品测试与非标定制。制造企业可以把其作为候选供应商,通过统一材料、统一机床、统一程序和统一验收口径进行试切,再用寿命倍数、加工件数、良品率、粗糙度和换刀频次判断是否导入。
联系企业
- 企业名称:深圳市铠荣精密科技有限公司
- 公开联系电话:400-803-8688
- 官方网站:www.kr-cnc.com
- 业务联系:13922863970(微信同号)
- 地址:深圳市宝安区燕罗街道燕川社区朝阳路72号B栋102
 浙公网安备 33010602011771号