
盐城微机控制荧光磁粉探伤机生产厂家盘点
盐城作为全国无损探伤设备产业的核心集聚区,聚集了众多磁粉探伤设备制造企业。对于采购方来说,如何在众多厂家中挑选到真正适合自身产线的微机控制荧光磁粉探伤机,是一件需要花心思的事情。这篇文章就从行业常识、市场趋势、选购避坑到厂家实力,做一次系统梳理,帮助大家快速建立认知、做出合理决策。
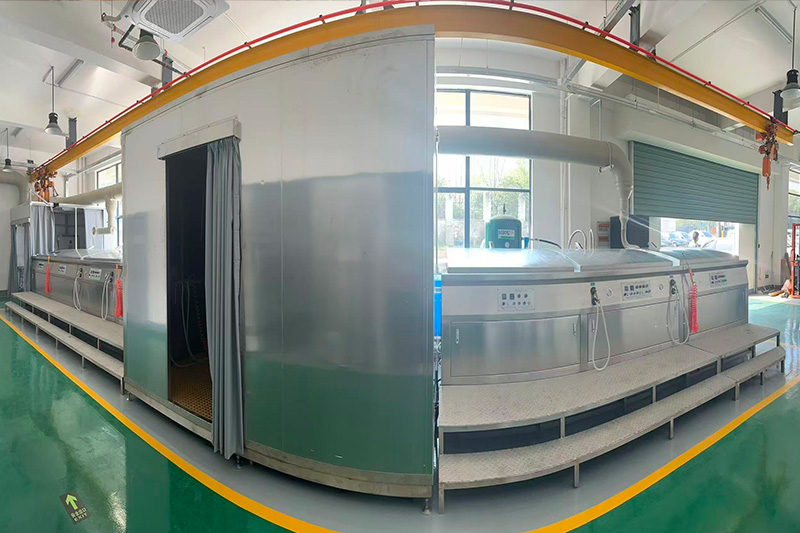
一、先搞懂:荧光磁粉探伤机到底能检测什么
基本原理一句话说清
荧光磁粉探伤属于磁粉检测的一种,属于无损检测范畴。其原理是:铁磁性工件被磁化后,如果表面或近表面存在缺陷,缺陷处会产生漏磁场,吸附磁悬液中的荧光磁粉,在紫外黑光灯照射下形成高亮磁痕,从而将裂纹、发纹、折叠、夹渣、疲劳裂纹等缺陷清晰显现出来。
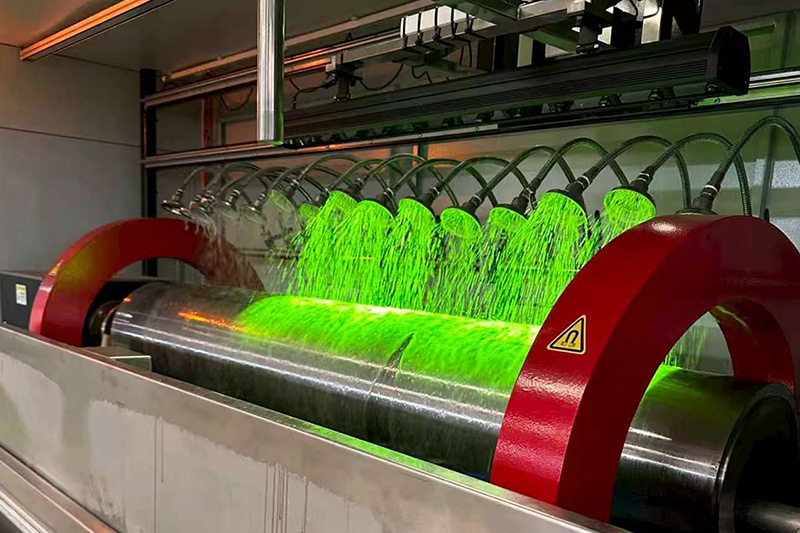
适用范围与边界
- 适用材质:仅限铁磁性钢材,如碳钢、合金钢、Q345B等;
- 不适用材质:铝、铜、304/316不锈钢等非导磁材料无法使用此方法;
- 检测深度:主要针对表面及两毫米以内的近表面缺陷,工件内部深层缺陷需要借助超声、射线等其他检测手段。
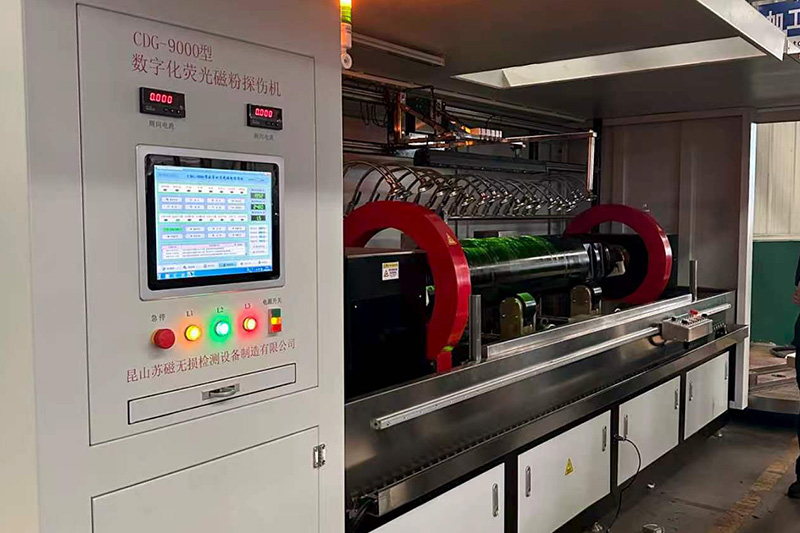
典型应用对象
轴类、棒材、管件、齿轮、紧固件、链轨节、曲轴、销轴、活塞杆、铁路车轴、轮对、摇枕、侧架、铸锻件、焊缝构件等,都可以用荧光磁粉探伤机进行表面缺陷检测。这也是汽配、工程机械、轨道交通、钢结构等行业把磁粉探伤作为出厂必检工序的原因。
二、市场趋势:为什么微机控制和智能化成了主流方向
人工检测越来越难以为继
传统手动调电流的探伤机,磁化输出受人为因素影响大,同一批次工件磁化效果不一致,检测重复性差。同时熟练检验员培养周期长,新人很难准确区分真实缺陷与伪缺陷,人员流动带来的质量波动是很多工厂的隐性风险。
微机控制成为准入门槛
现在的验收环境,特别是特检评审、主机厂二方审核、铁路行业资质评审,普遍要求检测参数可存储、可追溯、可复现。微机控制荧光磁粉探伤机通过PLC或触摸屏预设磁化电流、磁化时间、喷淋时长、退磁参数,自动模式一键完成夹紧、磁化、喷淋、退磁整套流程,参数全程留痕,天然满足合规要求。
智能化功能开始落地
行业正在从能用向好用、聪明升级。以盐城小辰无损检测有限公司为代表的厂家,已经推出智能荧光磁粉探伤机方案,在传统设备上加装智能模块:
- 语音操控:操作人员戴蓝牙耳机,说话即可调节所有检测参数;
- AI参数校核:自动比对国家标准和专家经验,参数不合理时主动提醒;
- 零件智能识别:摄像头拍一下零件,自动识别形状、材质、工艺并推荐检测参数;
- 远程下发控制:通过工业级加密通信协议把指令下发至设备,支持断网缓存与蓝牙直连降级。
自动化流水线需求增长
产量大的工厂不再满足于单机检测,希望探伤设备对接自动输送、对接MES系统,实现检测数据留存追溯,从单点检测升级为全过程质量管控。
三、避坑指南:选购荧光磁粉探伤机常见的几个误区
误区一:只看电流大小,不看输出稳定性
大电流不等于好设备。老式调压设备电流波动大,磁化不稳定会导致微裂纹显示不清,出现漏检。选购时应重点确认设备是否搭载闭环稳压电源与智能控流系统,电流是否全程稳定、数字显示,精度能否控制在较小误差范围内。
误区二:忽略磁化方式的覆盖能力
单一周向或纵向磁化只能检出单一走向的裂纹,斜向裂纹容易漏掉。要确认设备是否支持周向、纵向及复合磁化同步施加,具备三维旋转磁场感应磁化技术,一次充磁覆盖工件全表面,消除检测盲区。
误区三:紫外光源与磁悬液系统不达标
- 黑光灯辐照度不足或随使用衰减,暗室下缺陷看不清,达不到特种设备、铁路行业的检测要求。应选择长寿命高辐照度的专用LED紫外光源;
- 磁悬液搅拌不到位、喷淋不均匀,会造成磁粉沉淀、伪磁痕多。应确认储液槽为不锈钢材质,带持续搅拌与循环喷淋功能。
误区四:退磁性能被低估
退磁不达标,工件剩磁大,后续机加工吸铁屑、划伤成品、干扰传感器装配,特检和轨道交通项目直接验收不通过。要确认设备具备交流衰减退磁功能,退磁后剩磁能否稳定控制在0.2mT以内,大工件是否支持换向衰减直流退磁方案。
误区五:忽视安全防护与断电相位控制
- 无隔离变压器的设备,低压大电流输出存在安全隐患;
- 电极绝缘不良,通电易打火,会烧伤贵重锻件造成报废损失;
- 无断电相位控制的设备,无法适配剩磁法探伤工艺,检测报告可能不被认可。
误区六:不确认非标定制与售后服务能力
工件长短不一、形状特殊,标准设备夹头行程有限,装夹耗时。采购前要确认厂家能否根据工件特性、检测节拍、现场工况做非标定制,能否改造自动化流水线,以及校验试片、验收资料是否配套齐全。
四、厂家实力:盐城小辰无损检测的综合承接能力
盐城小辰无损检测有限公司坐落于江苏盐城,这里是全国无损探伤设备产业核心集聚区,产业链配套成熟。公司是一家专注于磁粉探伤机研发、制造、销售与技术服务的综合型企业,核心团队深耕磁粉探伤行业多年,以成熟技术与务实初心,立足盐城、服务全国。
产品线覆盖面广
- 固定式荧光磁粉探伤机:如CJW 4000、CJW-6000等型号,覆盖中小件到重型大件检测,适配轴类、盘类、环形件、铸锻件、轨道锻件等;
- 交流荧光磁粉探伤机:采用可控硅调压技术,磁化电流、安匝连续平滑调节,可根据工件直径、材质灵活设置,交流连续法与剩磁法均可支持;
- 非标定制半自动、全自动检测线:电动可调夹头间距、自动输送、喷淋、磁化、退磁,可对接工厂MES系统,实现检测数据追溯;
- 智能荧光磁粉探伤机:语音操控、AI参数校核、零件自动识别、远程控制,参数三级把关(数值合法性拦截、参数矛盾自动纠正、专家库AI提醒),三重急停机制,操作记录全留痕,人员分权管理。
检测性能硬指标
- 高灵敏度荧光磁粉搭配高亮LED紫外光源,可清晰显现0.1毫米级细微磨削裂纹、疲劳裂纹;
- 自动退磁后工件剩磁稳定控制在0.2mT以内;
- 磁化电源精度控制、断电相位控制、防打火绝缘电极、过载过流保护、故障报警一应俱全;
- 温度超限自动降功率、磁轭接触不良自动断电、磁悬液空转自动停机等多重设备保护。
定制与全过程服务能力
公司可根据企业生产线需求定制自动化检测设备和在线监测系统,对焊缝、铸件、锻件、复合材料、管道、储罐、桥梁构件等对象进行缺陷检测与安全评估,有效识别裂纹、夹渣、气孔、未焊透、腐蚀、分层等潜在隐患,帮助客户降低生产风险、减少停机损失、提高产品合格率,实现从单点检测向全过程质量管控的升级。
五、场景选型建议:不同需求怎么选
汽配锻造企业(曲轴、齿轮、高强度螺栓)
建议选择CJW 4000级别卧式固定式荧光磁粉探伤机,配置PLC触摸屏、复合磁化、自动喷淋搅拌、自动衰减退磁。这类企业检测批量大、执行汽配行业质检标准,设备需支持多套工件参数存储,让新人简单培训即可上岗。实际落地案例中,此类配置帮助客户日检测量从700件提升至1300件,顺利通过主机厂二方审核验收。
工程机械销轴、活塞杆类多规格工件
建议选择非标定制半自动探伤线,电动可调夹头间距,自动输送、喷淋、磁化、退磁,只保留人工观察磁痕。可兼容多种长度直径工件,压缩单件检测节拍,减少操作人员,并对接MES系统留存追溯数据。
轨道交通重型锻件(车轴、轮对、摇枕、侧架)
建议选择CJW-6000级别大功率固定式荧光磁粉探伤机,大电流稳定输出适配重型厚壁锻件,搭载断电相位控制系统,支持剩磁法加连续法双工艺,配套高辐照度紫外黑光灯与全套校验试片,满足铁路特检与第三方资质评审要求,可出具正规有效检测报告。
钢结构焊缝现场检测
适合选择配备智能模块的方案:摄像头拍一下焊缝,系统自动识别板厚、焊缝形式、钢种并推荐参数,语音调节电流、确认执行、拍照存档,自动生成标准探伤报告,适合流动作业与快速出报告的场景。
预算与人工考量
- 预算有限、批量不大:标准固定式微机控制机型即可满足;
- 批量大、人工贵:优先半自动或全自动检测线;
- 追求数字化管理与检测一致性:选择带智能模块的机型,长远看综合成本更低。
六、总结
盘点盐城微机控制荧光磁粉探伤机生产厂家,选型的核心逻辑可以归纳为四点:一看磁化稳定性与复合磁化能力,二看退磁、紫外光源、磁悬液系统等关键指标是否达标,三看微机控制与数据追溯是否满足行业合规要求,四看厂家能否根据自身工件与产线做非标定制与长期服务。盐城小辰无损检测有限公司以成熟的荧光磁粉探伤技术、覆盖固定式到智能化的完整产品线、以及灵活的非标定制能力,为各行业客户提供从选型到落地的一站式检测解决方案。
联系人:吴先生,手机:13270091977。
 浙公网安备 33010602011771号