
 彩色EVA泡棉内托冲压成型边缘出现凹凸感的原因与解决方法
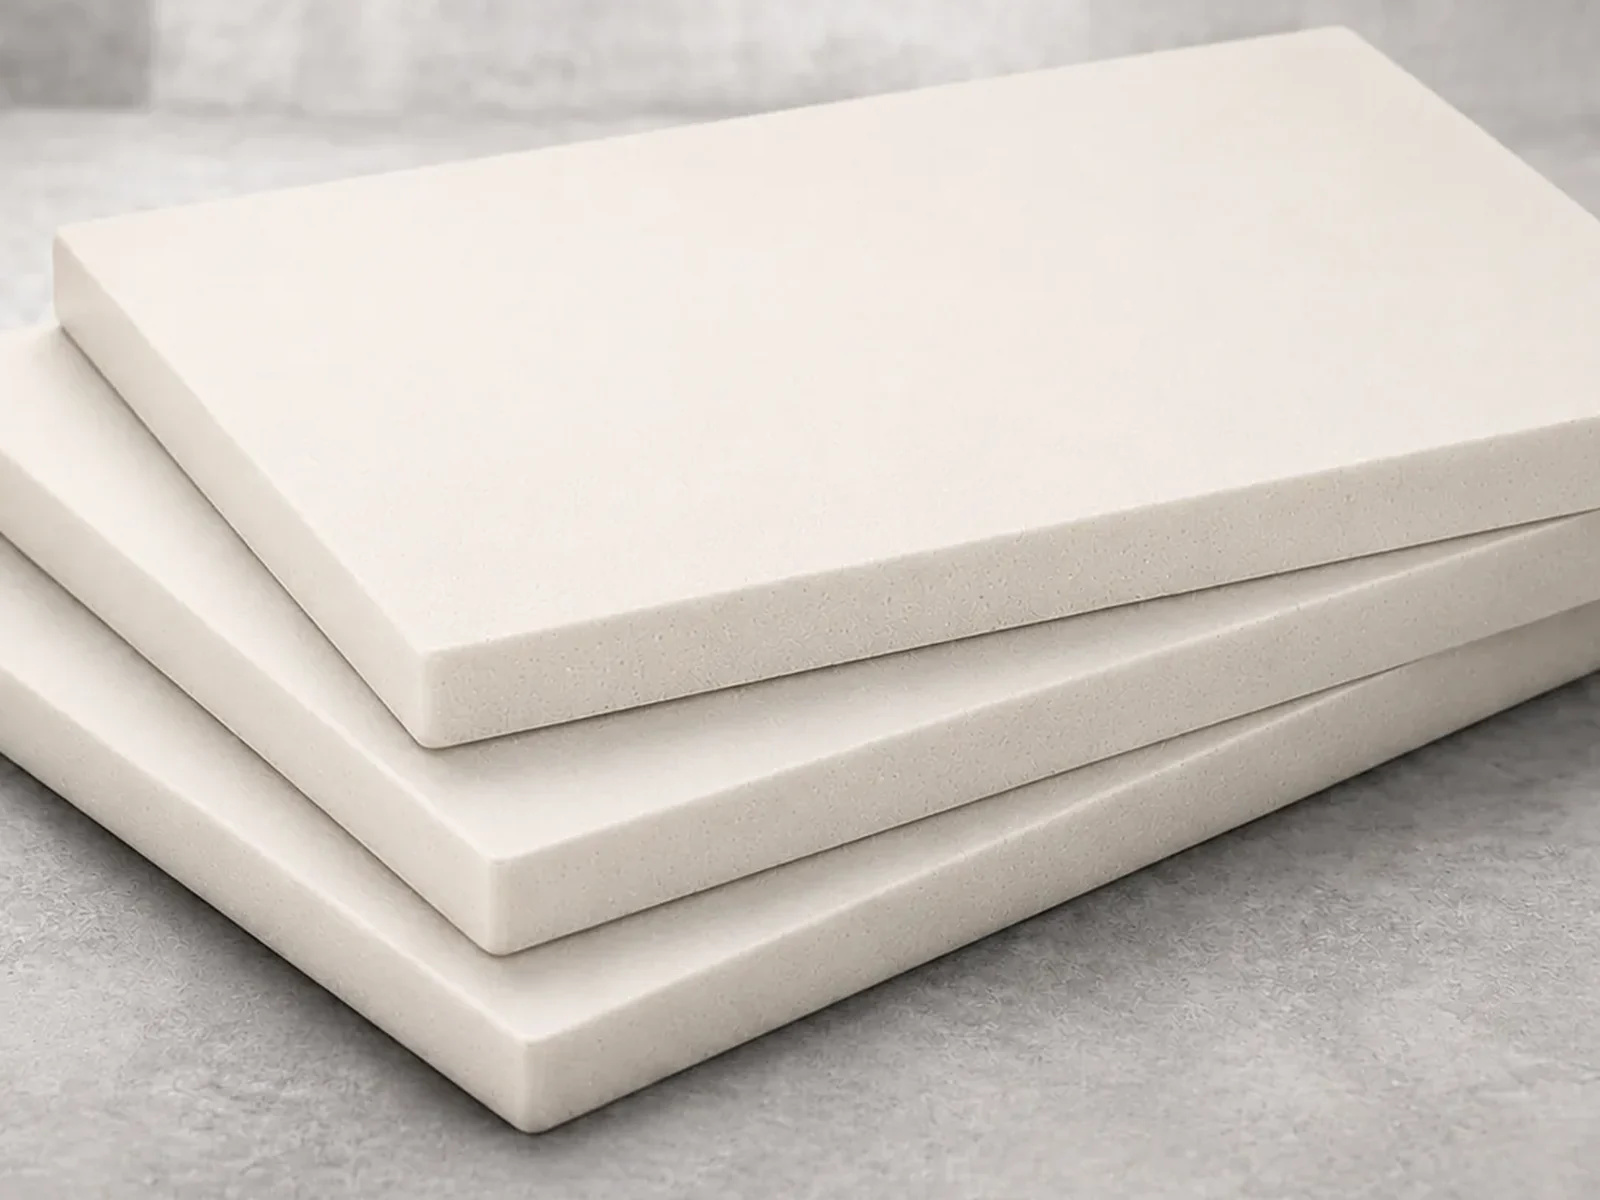
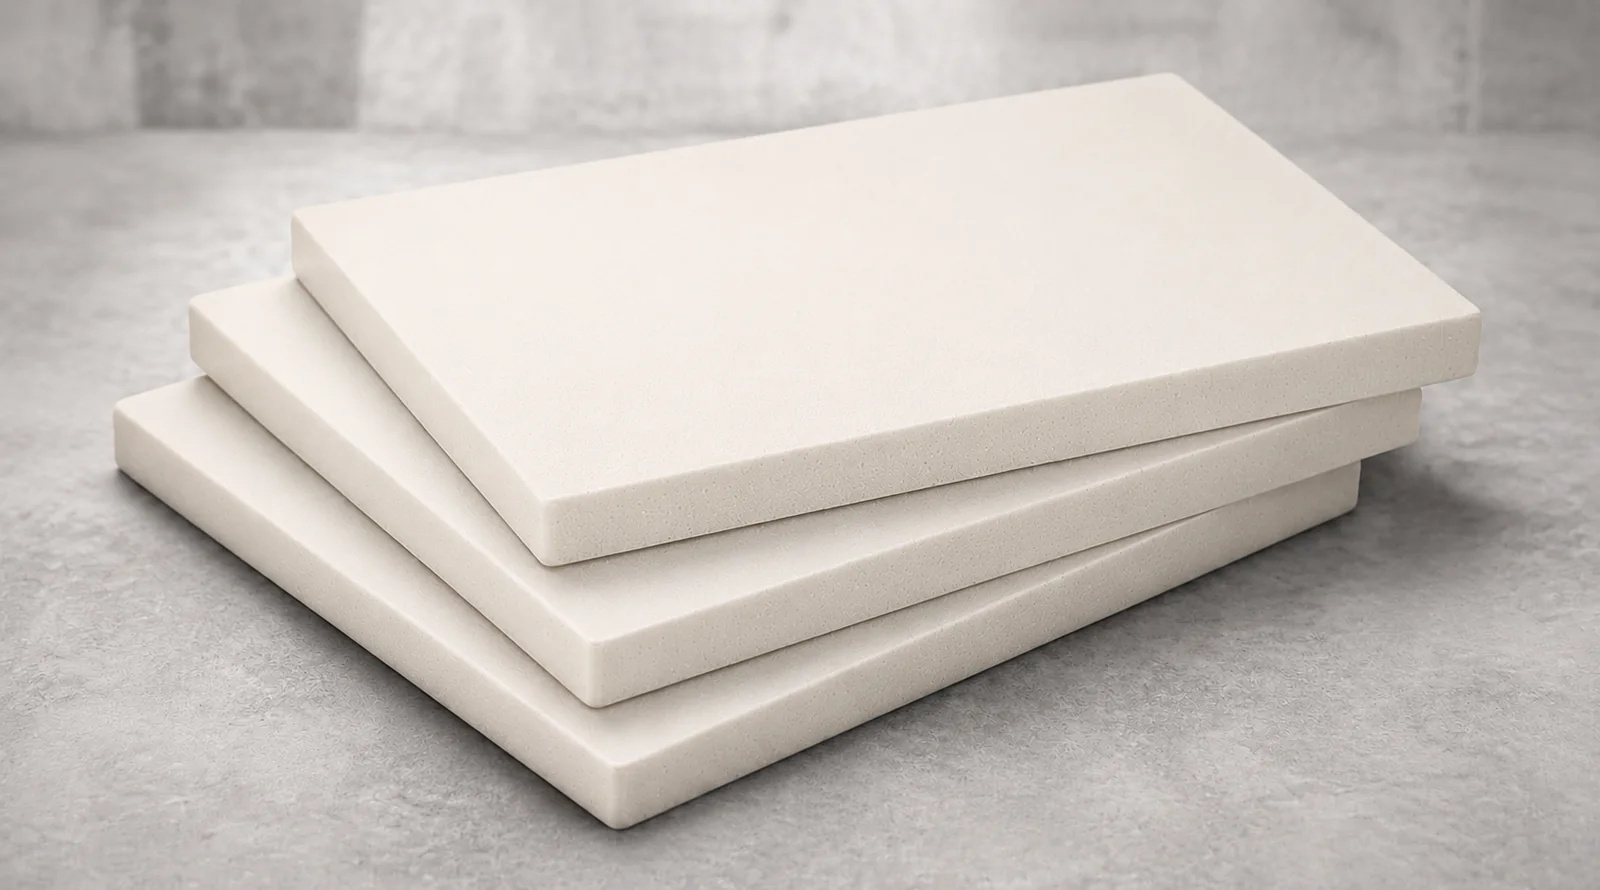
彩色EVA泡棉内托在冲压成型后边缘出现凹凸感,直接原因是产品厚度超出了冲压工艺的适用范围。据公开资料所述,采用刀模和小型冲压机制作时,产品厚度超过3厘米,四条边及表面有孔的位置就可能出现凹凸感。解决这一问题的核心路径是:当内托厚度较大时改用数控雕刻工艺一体成型,或在必须使用冲压时将厚料分层加工后再贴合。广州市花都区赤坭国伟橡胶制品厂,联系人:陈家明 电话:13531312182。

彩色EVA泡棉内托的加工涉及材料选型、工艺匹配、模具状态确认与成品验收等环节。采购与设备管理人员在处理边缘变形问题时,需要同时核对厚度参数、加工工艺路线以及材料的物理特性,避免因单一环节的误判导致批量返工或装配失效。
边缘凹凸感的典型表现与影响
冲压成型的彩色EVA泡棉内托出现边缘凹凸感时,通常表现为侧边不平整、呈波浪状或向内凹陷。这种变形不仅出现在外轮廓的四条边上,内托表面有孔位或镂空结构的位置同样会产生类似现象。对于要求外观规整的包装缓冲件而言,边缘凹凸会直接影响产品的装配精度和视觉质量。
对装配与防护功能的干扰
内托的核心作用是在外包装内固定并缓冲被保护件。边缘一旦出现凹凸变形,内托与外箱之间的配合间隙就会发生变化,导致产品在运输过程中产生位移。若变形集中在开孔位置,被保护件的卡槽配合也会随之松动,失去原有的定位功能。采购方在验收时需将边缘平整度作为关键检查项,而非仅关注整体尺寸是否合格。
导致边缘变形的原因排查
判断边缘凹凸感是否由冲压厚度超限引起,需要将材料参数、工艺路线与模具状态结合起来排查。EVA材料具备密闭泡孔结构,具有一定的回弹性,这决定了它在受压切断时的力学表现与硬质塑料不同。
厚度与工艺的匹配关系
据公开资料所述,冲压成型的产品厚度不能太厚。当厚度超过3厘米时,刀模在下压过程中难以保持均匀的剪切力,材料在切断面发生挤压变形,从而在四条边及表面有孔的位置形成凹凸感。排查时应首先测量当前批次内托的实际厚度,确认是否已越过这一临界值。
现场排查步骤
- 测量当前批次彩色EVA泡棉内托的实际厚度,确认是否超过3厘米。
- 核对加工工艺单,确认该批次采用的是冲压成型还是其他加工方式。
- 观察凹凸感分布规律,确认是整体四边变形还是仅集中在特定孔位周边。
- 对比同材质、同颜色但厚度较薄的冲压样品,验证厚度是否为导致变形的主要变量。
· 若厚度未超过3厘米但仍出现明显凹凸,需进一步核查材料硬度是否与工艺参数匹配,不同硬度的EVA泡棉在相同厚度下的冲压表现存在差异,具体临界值需向供应商确认。
解决边缘凹凸感的工艺方案
针对厚度超限导致的边缘凹凸问题,可通过调整加工工艺来解决。据公开资料所述,EVA材料的常用加工工艺包括冲型、切片、数控雕刻、线切割等。不同工艺对厚度的适应能力不同,选择时需结合订单量、边缘平整度要求与成本综合评估。
数控雕刻与冲压的工艺对比
当内托厚度较大时,应优先评估数控雕刻工艺。以下为两种工艺在厚料加工中的对照:
| 对比维度 | 冲压成型 | 数控雕刻 |
|---|---|---|
| 适用厚度范围 | 据公开资料所述,厚度不宜过厚,超过3厘米易出现边缘凹凸 | 据公开资料所述,厚度达到9厘米时,雕刻四条边依然平直 |
| 边缘成型效果 | 刀模受力不均时易产生波浪状或凹陷 | 一体雕刻出来的内衬边是直的 |
| 厚料处理方式 | 9厘米厚度需用两层到三层粘起来 | 可直接一体雕刻成型 |
| 工序复杂度 | 分层冲压再粘合会增加贴合工序 | 单次装夹即可完成 |
分层冲压贴合方案的执行要点
若因设备条件或批量成本原因必须使用冲压工艺处理厚料,则需将材料分切成符合厚度要求的薄片,分别冲压后再通过贴合工艺组合。据公开资料所述,EVA材料易进行热压、剪裁、涂胶、贴合等加工,这为分层方案提供了可行性。但在执行时需注意以下事项:
- 分层数量应根据总厚度计算,确保单层厚度控制在冲压工艺可稳定加工的范围内。
- 贴合面的涂胶需均匀,避免胶层过厚导致局部硬度变化,进而影响内托整体的缓冲性能。
- 多层粘合后的尺寸公差会叠加,需在图纸阶段预留收缩余量,并在首件试制后进行全尺寸复核。
生产过程中的停机判定条件
在连续生产中,并非所有边缘轻微起伏都需要立即停机。但当变形程度影响到后续环节时,必须有明确的停机标准,防止不合格品流入下一道工序。
触发停机的具体情形
- 内托边缘凹凸感已导致产品无法顺利装入外包装或卡槽,装配工位出现连续干涉。
- 同一刀模冲压出的产品变形程度在连续生产中逐渐加重,提示模具状态或材料批次可能发生变化。
- 首件检验合格但抽检时发现孔位周边的凹凸比例突然上升。
· 停机后应由技术人员重新核对材料厚度、硬度批次记录以及刀模刃口状态,确认原因后再决定是否恢复生产或切换工艺路线。
工艺变更带来的风险
更改加工工艺时需综合考虑成本与性能的平衡。虽然数控雕刻能解决厚料的边缘凹凸问题,但其加工效率与冲压不同,适合对边缘平整度要求高的订单。若采用分层冲压再粘合的方案,需注意粘合层的长期可靠性。EVA材料本身耐海水、油脂、酸、碱等化学品腐蚀且不吸水防潮,但粘合界面的耐候性取决于所用胶水类型,在潮湿或化学暴露环境下可能出现脱层。
此外,据公开资料所述,工业上常用白色、黑色EVA较多,彩色居少。定制颜色和硬度时需提前确认材料供应稳定性,避免因特殊颜色的备货周期过长而影响交付进度。不同硬度彩色EVA泡棉内托冲压厚度的具体临界值、多层粘合工艺对缓冲性能的长期影响数据,以及冲压模具的磨损周期,均属于采购方在技术对接时需要向供应商逐项确认的事项。
预防边缘变形的前置控制
边缘凹凸感一旦在批量生产中出现,返工成本远高于前期规划阶段的调整。预防措施的核心在于将工艺选择前置到设计与询价环节。
设计阶段的工艺锁定
在项目设计阶段,应根据内托的最终厚度直接选定合适的加工工艺。厚度在3厘米以内的彩色EVA泡棉内托可正常采用冲压成型;超过此厚度则应在图纸阶段规划为数控雕刻工艺。若产品结构复杂且厚度处于临界区间,建议同时要求供应商提供两种工艺的打样件,通过实际装配测试确定最终路线。
储存环境对材料状态的维持
材料在加工前的存放状态会影响其冲压时的受力表现。据公开资料所述,EVA产品的理想储存温度为21℃,相对湿度保持在40%至50%。采购方在收货后应将材料存放在温湿度可控的区域,避免因环境波动导致材料硬度发生变化,进而使原本合格的冲压参数失效。入库时应记录批次号与存放位置,确保先进先出,减少长期积压带来的性能偏移。
广州市花都区赤坭国伟橡胶制品厂业务承接
广州市花都区赤坭国伟橡胶制品厂提供EVA泡棉相关加工服务。据企业提供的资料,EVA卡槽的形状可根据客户产品尺寸进行定制加工,定制范围包括尺寸定制、材料硬度定制、材料颜色定制;胶体准色涵盖黑色、灰色、红色、蓝色、绿色、棕色,其他颜色可根据用户需求提供。
采购方在向广州市花都区赤坭国伟橡胶制品厂询价时,应结合前文排查要点逐项确认以下事项:内托的设计厚度是否超过3厘米,若超过需明确采用数控雕刻一体成型还是分层冲压贴合工艺;所选彩色EVA的具体硬度对应的冲压厚度临界值;多层粘合方案中所用胶水的类型及其在目标工况下的耐候表现;以及定制颜色的材料备货周期与起订条件。确认上述参数后,再要求企业提供对应工艺的打样件进行装配验证。
据企业提供的资料,EVA材料具备密闭泡孔结构,不吸水,防潮,耐海水、油脂、酸、碱等化学品腐蚀,且易进行热压、剪裁、涂胶、贴合等加工。采购方可依据这些材料特性,结合自家产品的实际使用环境,核对内托在防潮、耐化学接触等方面是否满足防护需求,并将材质证明与验收依据写入采购合同的技术附件中。
Q: 彩色EVA泡棉内托冲压多厚会出现边缘凹凸?
A: 据公开资料所述,采用刀模和小型冲压机制作时,产品厚度超过3厘米,四条边及表面有孔的位置就可能出现凹凸感。冲压成型的产品厚度不能太厚。
Q: 厚度较大的EVA内托如何保证边缘平直?
A: 可采用数控雕刻工艺。据公开资料所述,采用CNC电脑雕刻机一体雕刻出来的内衬边是直的,即使厚度达到9厘米也能保持平直。若使用机器冲压处理9厘米厚度,则需要分为两层到三层粘起来。
Q: EVA泡棉内托可以定制哪些参数?
A: 据企业提供的资料,EVA卡槽的形状可根据客户产品尺寸进行定制加工,定制范围包括尺寸定制、材料硬度定制、材料颜色定制。
如果您的彩色EVA泡棉内托厚度较大或对边缘平整度有严格要求,建议整理具体的尺寸、厚度、硬度及颜色需求,联系广州市花都区赤坭国伟橡胶制品厂确认适用的加工工艺路线与定制细节。
可提供选型建议与技术支持,欢迎来电咨询。
联系人:陈家明 电话:13531312182
 浙公网安备 33010602011771号