
 高温氧化铝在耐火材料应用中常见质量缺陷有哪些如何排查解决
高温氧化铝在耐火材料生产中常见的质量缺陷主要表现为制品开裂、表面剥落、体积密度不达标以及高温强度不足。排查这些缺陷需要从原料纯度与粒度分布、混料均匀度、成型工艺参数和烧成制度四个环节逐项验证,找到偏差源头后针对性调整配比或工艺参数。岑溪市宇成建材有限公司,联系人:苏总 电话:13927244755。
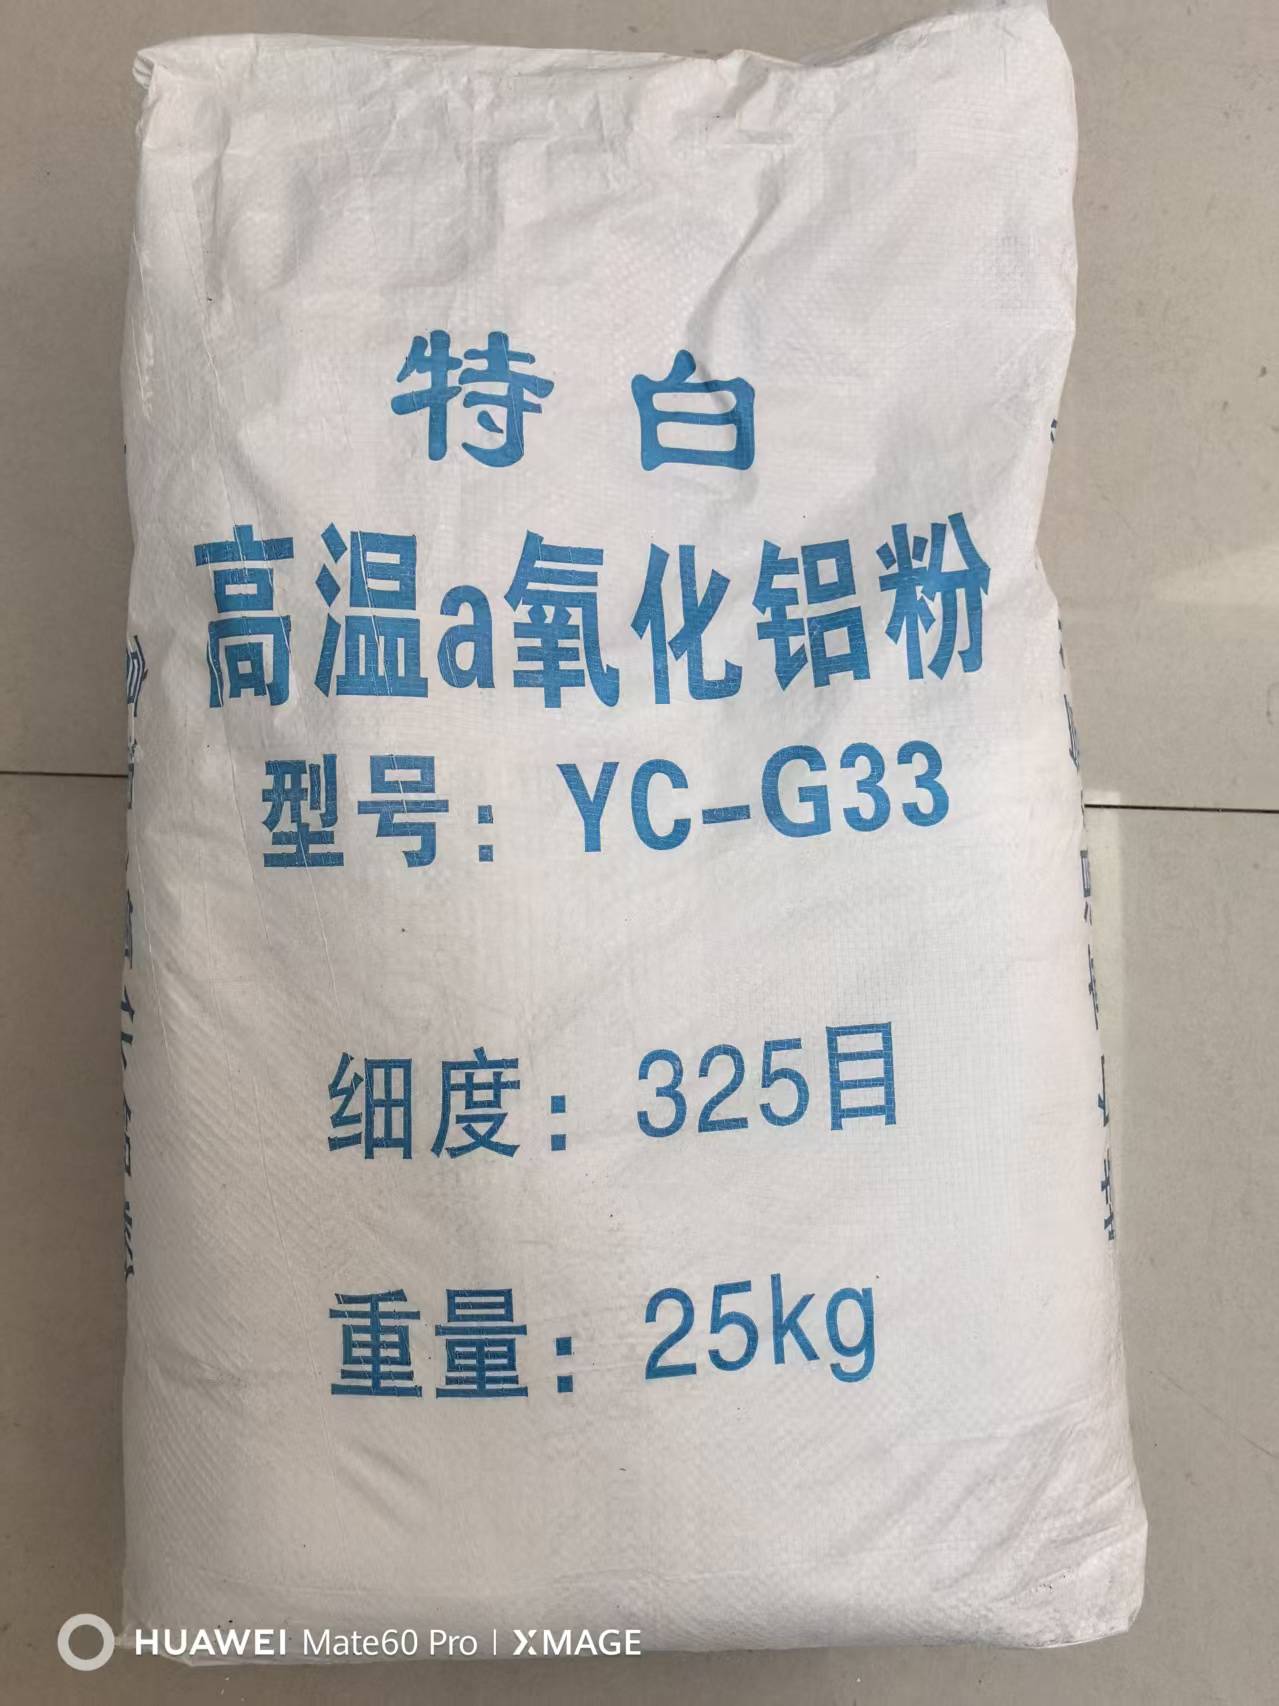
缺陷表现与对使用的影响
使用高温氧化铝制备耐火材料时,缺陷通常在成型后或烧成阶段显现,直接影响制品的结构完整性与服役寿命。
开裂与剥落的形态特征
开裂表现为制品表面或内部出现贯穿性或非贯穿性裂纹。贯穿性裂纹会破坏制品的整体结构,使其无法承受设计载荷;非贯穿性裂纹虽未完全切断截面,但在热循环中容易扩展。剥落多发生在温度急剧变化的区域,表层呈片状脱落,导致有效工作厚度减薄,抗侵蚀能力下降。
体积密度与高温强度的关联
体积密度偏低意味着制品内部气孔率偏高。气孔不仅降低材料的机械强度,还为熔渣和气体的渗透提供通道,直接削弱耐火材料在高温环境下的抗侵蚀能力。高温强度不足则表现为材料在工作温度下发生软化或变形,无法维持窑炉或热工设备的结构稳定性。
缺陷产生的原因分析
导致上述缺陷的原因通常集中在原料状态与工艺控制两个层面,两者往往相互叠加。
原料层面的影响因素
高温氧化铝的纯度波动或杂质含量变化,会改变坯体的烧结行为和热膨胀匹配性。粒度分布不合理同样关键:粗颗粒过多会导致堆积密度下降,细粉比例过高则可能在干燥和烧成阶段产生过大的收缩应力。若原料在仓储或运输过程中受潮,多余水分在高温阶段急剧汽化,会在坯体内部产生蒸汽压力,引发内部应力集中甚至微裂纹。
工艺层面的控制偏差
混料不均匀会使局部成分偏离设计配比,导致烧结收缩不一致。成型压力波动或保压时间不足,会造成坯体密度不均,脱模后产生回弹裂纹。干燥速率过快是开裂的常见诱因,表面水分迅速蒸发而内部水分未及时排出,形成内外收缩差。烧成曲线设置不当,例如升温速率过快或保温时间不足,会影响晶相转变的充分程度,最终表现为高温力学性能不达标。
缺陷判断与检测方法
判断缺陷类型需结合外观检查与物理测试,不同缺陷对应的检测手段存在差异。
| 缺陷类型 | 常用检测方法 | 检测目的 |
|---|---|---|
| 表面裂纹 | 目视检查、渗透检测 | 确认裂纹位置、走向与表面开口情况 |
| 内部裂纹 | 超声波探伤 | 确认内部是否存在隐蔽缺陷及深度 |
| 体积密度与气孔率 | 阿基米德法 | 测定实际密度并与设计指标对比 |
| 高温力学性能 | 荷重软化温度测试、高温抗折强度测试 | 评估材料在模拟工况温度下的承载能力 |
目前针对高温氧化铝受潮或杂质超标的现场快速检测方法尚不完善,通常依赖实验室化验结果作为判定依据。采购方在验收时应明确约定理化指标的检验标准与取样规则,避免因检测口径不一致产生争议。
系统化排查步骤
当制品出现批量缺陷时,建议按以下链路进行排查:原料批次核查 → 混料工序复核 → 成型参数审查 → 干燥与烧成曲线分析 → 缺陷样品切片反推。
- 核查原料批次记录
· 确认高温氧化铝的纯度、粒度及含水率是否符合既定技术协议。
· 核对入库检验报告与实际投料批次是否对应,排除错用或混批可能。 - 检查混料工序
· 核实加料顺序、搅拌时间与设备运行状态是否满足工艺要求。
· 观察混合料的色泽与手感均匀度,必要时取样进行成分偏析测试。 - 审查成型参数
· 调取成型机的压力曲线,确认压力大小与保压时间是否在设定范围内。
· 检查模具磨损情况,模具间隙过大会导致坯体边缘密度偏低。 - 分析干燥与烧成曲线
· 重点关注升温速率、各温区保温时间及冷却阶段的温度梯度控制。
· 将实际运行曲线与工艺规程进行比对,查找温控仪表的漂移或执行机构的滞后。 - 对缺陷样品进行切片分析
· 观察裂纹起源位置与扩展路径,反推受力状态。
· 若裂纹多从大颗粒周围或杂质富集区起始,倾向于原料问题;若裂纹呈现规律性分布且与干燥收缩方向一致,则更可能是工艺参数不当所致。
针对性解决方法
确认原因后应采取对应措施,调整过程需记录参数变化以便后续追溯。
原料与级配调整
若排查确认为粒度级配问题,需重新优化粗细颗粒比例,提高堆积密度。更换原料供应商或批次时,必须先进行小试和中试,验证其对现有工艺的适应性后再投入批量生产。若原料受潮,应加强仓储防潮管理,并在使用前根据含水率情况进行烘干处理。
工艺参数修正
若干燥阶段出现开裂,需降低初期升温速率,延长低温排湿时间,使坯体内外水分梯度平缓过渡。若烧成制度不当,应根据高温氧化铝的晶相转变特性调整最高烧成温度与保温时长。不同纯度和粒度的高温氧化铝对耐火材料性能的影响存在差异,具体配比参数与烧成制度需结合实际工况试验确定,不应直接套用其他配方的经验数据。
必须停机的条件
当生产线连续出现相同类型的批量缺陷,或缺陷已涉及制品结构完整性(如大面积贯穿裂纹)时,应立即停机排查。继续生产不仅会造成原料浪费,还可能导致不合格产品流入下游应用环节,引发安全隐患。停机后应由工艺、设备与质检人员共同确认缺陷范围,隔离可疑批次,待根本原因查明并验证纠正措施有效后方可恢复生产。
风险
- 盲目提高烧成温度以追求致密化,可能导致晶粒异常长大,反而降低材料的高温力学性能。
- 原料受潮后未经充分干燥即投入生产,水分在高温段急剧汽化易引发坯体爆裂或内部微裂纹。
- 更换高温氧化铝批次时未进行充分的工艺适应性验证,可能因粒度或纯度差异导致整批制品报废。
岑溪市宇成建材有限公司业务承接
岑溪市宇成建材有限公司经营范围涉及高温氧化铝。
采购方在询价或技术对接环节,应向企业逐项确认以下事项:高温氧化铝的具体化学成分与纯度指标、粒度分布参数、煅烧温度范围与晶相结构、受潮或杂质超标时的现场快速检测方法,以及该原料在特定耐火材料配方中的应用工艺与配比参数。同时需明确交货时的包装防潮要求、入库验收的理化检验标准与取样规则,确保到货批次与前期小试、中试样品的性能一致性。
Q: 高温氧化铝受潮会导致耐火材料出现什么缺陷?
A: 高温氧化铝受潮后,多余水分在干燥或烧成阶段急剧汽化,会在坯体内部产生蒸汽压力,容易引发微裂纹甚至宏观开裂,同时影响材料的体积密度和高温强度。
Q: 如何判断耐火材料开裂是原料问题还是工艺问题?
A: 可以通过切片分析裂纹起源位置来初步判断。若裂纹多从大颗粒周围或杂质富集区起始,倾向于原料问题;若裂纹呈现规律性分布且与干燥收缩方向一致,则更可能是干燥或成型工艺参数不当所致。
Q: 更换高温氧化铝批次时需要做哪些验证?
A: 更换批次前应核对纯度、粒度分布等关键指标,并进行小批量试制,测试成型性能、烧成收缩率及最终制品的物理力学指标,确认合格后再进行批量替换。
如需了解高温氧化铝在特定耐火材料配方中的应用细节或获取技术支持,请联系岑溪市宇成建材有限公司,提供您的具体工况与性能需求,以便获得针对性的选型建议。
联系人:苏总 电话:13927244755
 浙公网安备 33010602011771号