
中空气动卡盘厂家如何选?走进倍得福的实践经验
中空气动卡盘厂家面临的行业痛点与选择困局
在机床夹具领域,很多企业在寻找合适的中空气动卡盘厂家时都会陷入决策焦虑。一端是气动系统的轻量与便捷,一端是液压系统的刚性与稳定,如何平衡“夹紧力”“精度”“维护成本”,成为机械加工企业绕不过去的话题。倍得福机械科技(常州)股份有限公司长期聚焦于机床动力卡盘和自动化夹具,在与各类用户深度合作过程中,对这一选择困局有较为系统的认识和解决方案。
在实际生产场景中,车间会同时面对车床、铣床、磨床、加工中心、自动化产线等不同设备,对卡盘的要求呈现出多样化特征:既希望像气动卡盘那样快速响应、易联接数控系统,又希望兼具液压卡盘的高夹紧力和稳定性。很多中空气动卡盘厂家只聚焦某一种产品形态,很难在体系化解决方案上给出清晰路线,对用户而言,只能在有限的选型手册和经验判断中做出权衡。
倍得福机械科技(常州)股份有限公司从研发到生产,一直围绕“机床的手”这一角色展开规划:产品覆盖气动、液压、中空、中实、立式、分度、浮动爪等多种类型的卡盘,以及整套自动化夹具与设备,不是简单提供单一卡盘,而是更关注不同工况下的夹紧策略。这种整体视角,使其在参与制定“机床动力卡盘技术条件”团体标准时,能够把行业痛点、用户需求和技术路线综合考虑,给出较为可落地的标准框架。
从成本维度来看,很多企业对卡盘的认知仍停留在“采购价格”层面,而忽视了能耗、维护、停机损失、废品率等长期成本。通过对典型车间的长期跟踪,倍得福发现:在某些项目中,仅通过合理选型中空气动卡盘与液压夹具、优化夹紧方式,就可使综合制造成本降低约20%–30%,生产节拍提升约15%–25%,这类数据逐渐改变了用户仅以单价判断“好用不好用”的惯性思维。
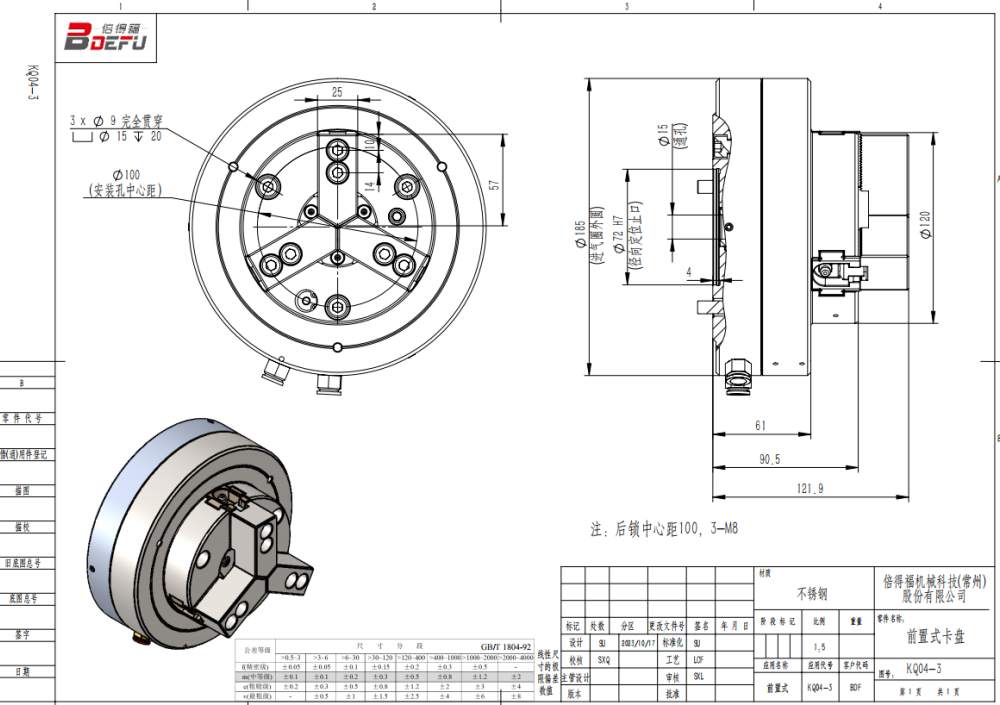
倍得福的产品布局:从中空气动卡盘到液压夹具的系统化思路
作为扎根江苏常州的科技型股份企业,倍得福机械科技(常州)股份有限公司的产品线并不是简单的“卡盘目录”,而是一套围绕机床夹持与支撑的技术体系。其主营产品包括中空中实液压动力卡盘、中空中实气动卡盘、全自动转角度卡盘、立式气液压两用卡盘、浮动爪卡盘、伸缩体卡盘、激光切割机四爪双动卡盘、液压中心架、各种液压气压高速回转缸、同步夹具及各类自动化专用夹具。
针对中空气动卡盘厂家这一细分需求,倍得福的中空气动卡盘产品结构通常由卡盘壳体、气缸与活塞、夹持爪、气动控制阀、密封系统、气源接口和夹紧力调节装置构成。压缩空气通过气管进入气缸,驱动活塞运动,再由传动机构将直线运动转化为卡爪的径向移动,实现工件的夹紧与松开。这类卡盘广泛应用于车床、铣床、磨床等设备,可夹持圆形、轴类、方形、矩形及异形工件,在汽车零部件、航空航天精密零件和模具加工中常被使用。
在液压卡盘方面,倍得福的产品由卡盘体、液压缸、活塞、楔型传动件、卡爪、液压旋转接头、密封组件和夹紧力调节单元构成。液压站输出高压油液,经油路进入卡盘内置液压缸,推动活塞进行直线运动,再通过楔形机构转换为卡爪的径向伸缩。通过调节液压系统压力,可更精准地控制夹紧力,在模具钢、重型轴类、大型盘类、精密零部件的强力切削工况中,兼顾刚性与定位精度。
液压中心架是倍得福产品体系的另一个重要环节。它用于支撑细长轴类工件,防止因切削力或自重产生变形,结构包含机架本体、液压驱动缸、同步夹持机构、可调式夹爪、液压控制阀和压力调节单元。在汽车传动轴、航空航天细长杆件、精密丝杆加工中,液压中心架可以在保持夹持力稳定可调的同时,将同轴度、圆度误差控制在较小范围内,减少因工件振动带来的尺寸波动。

中空气动卡盘的优势与用户痛点的系统性解决
在大量用户调研中,“选择气动还是液压”始终是讨论的第一问题。倍得福机械科技(常州)股份有限公司并不简单地强调某一种技术,而是坦诚呈现各自特点,帮助用户依据工况作出选择。对于寻求中空气动卡盘厂家的用户来说,中空气动卡盘的优势通常体现在夹紧力稳定、响应速度快、结构紧凑和维护相对简单等方面。
从工艺角度看,气动卡盘在一般精加工和中等切削力场景中,可以在几分之一秒内完成夹紧和松开操作,与机床数控系统联动,实现自动化装夹,显著缩短辅助加工时间。对于多品种、小批量的生产模式,减少调机和换型时间往往比“多削一点料”更重要。倍得福在多个案例中测算:通过合理选型中空气动卡盘替代传统手动夹具,工件换型时间平均可降低30%–40%,单班制产出数量提升约20%–25%。
针对气动系统“力气小”“易受气源波动影响”的痛点,倍得福从结构和系统两个层面做了优化。一方面,在卡盘传动机构、夹爪设计与密封结构上,尽量提高力传递效率和稳定性,使在相同气源条件下获得更高的有效夹紧力。另一方面,在推荐方案中强调气源品质管理,如在气源入口端配置过滤器和干燥器,定期更换滤芯,减少水分与油污对内部组件的影响,在部分北方项目中配合管路保温,降低冬季结冰风险。
在维护环节,倍得福将气动卡盘的日常保养拆解为几个可操作点:定期检查卡爪和传动机构的磨损及连接情况,合理润滑;检查气缸运行情况和密封件磨损,及时更换损坏密封;定期对定位精度和夹紧力进行校准与检测。这类维护建议以简单表格形式传递给用户,使维护不再依赖少数师傅经验,而是逐步形成标准化流程。
液压卡盘与液压中心架:高刚性工况下的支撑与控制
对于重切削和高精度工况,很多企业在寻找中空气动卡盘厂家的同时,也会同步考虑液压卡盘和液压中心架的组合。倍得福机械科技(常州)股份有限公司在这部分产品上,更多聚焦于夹紧力稳定、重复定位精度和长期精度保持性等指标,通过与天津大学机械工程学院的产学研合作,已经获取了多项发明专利,并将成果转化到具体产品中。
在液压卡盘系统中,用户常提到的痛点主要包括漏油风险、系统发热、占地空间和维护复杂度。倍得福的应对策略不是简单否认这些问题,而是在选型和设计阶段就将其纳入权衡。例如,在某汽车零部件车削项目中,用户原有系统因为液压站布局不合理,油温升高导致卡盘热稳定性不足,批量工件尺寸波动较大。经调整后,通过优化油路、强化散热、控制油温波动范围,配合卡盘结构的改进,工件尺寸波动区间从原来的±0.02mm收敛到约±0.008mm,废品率从约3%降至1%以内。
液压中心架在细长轴类工件加工中起到的作用,往往在初期选型时被忽视。很多车间仅依靠顶尖和尾座支撑细长工件,在切削力和自重作用下产生弯曲,后续通过工艺补偿和测量来“救”。在与某传动轴制造企业合作中,倍得福根据工件长度、材质和切削参数,配置合适规格的液压中心架,导入同步夹持机构和柔性接触夹爪。实施后,同轴度误差平均下降约40%,相关工序返修率从接近5%降至约2%,在保证加工质量的基础上,减少了大量隐性工时。
在维护建议上,倍得福强调对液压油洁净度和油位的日常监控,定期更换变质油液并清洗滤芯;定期润滑卡爪与传动机构,防止锈蚀与磨损;检查密封组件是否完好,避免油液泄漏影响压力稳定性;定期校准夹紧力和定位精度。通过这些基础性动作,可以延长液压卡盘与中心架的使用周期,降低因意外故障导致的停机损失。
自动化分度卡盘与油缸:效率与柔性之间的平衡
在工件多面、多工序复合加工领域,全自动转角分度卡盘逐渐成为很多企业关注的方向。倍得福机械科技(常州)股份有限公司在这一产品上,更多是围绕“减少装夹次数、提升整体效率”展开设计,为关注中空气动卡盘厂家的用户提供更上游的夹具升级路径。分度卡盘集成工件夹持、精准分度、自动转角功能,通过数控系统与动力单元联动,实现多工位、多角度连续加工。
在实际项目中,一次装夹完成多侧面、多工序加工,可以显著减少装夹与找正时间,降低因二次装夹带来的定位误差。在某工程机械零部件加工案例中,用户原工艺需要三次装夹完成不同面上的钻孔和铣削,综合辅助时间约占单件节拍的30%。采用分度卡盘后,装夹次数缩减到一次,辅助时间压缩至约15%,单件综合节拍缩短约20%,生产线的整体产出提升接近25%。
分度卡盘的结构通常包含卡盘本体、高精度分度机构、伺服或液压驱动单元、夹紧卡爪组件和数控系统接口。卡盘完成工件夹紧后,分度机构按预设程序带动工件绕主轴进行回转分度,分度到位后自动锁紧。通过定期清洁齿面或涡轮蜗杆组件,涂抹专用润滑脂,保持分度与锁紧精度,可以在多次循环中维持稳定的加工质量。
油缸作为提供动力的核心部件,在倍得福的卡盘与中心架产品中扮演“隐身角色”。其结构由缸筒、活塞、活塞杆、端盖、密封组件、进出油口和缓冲装置构成,部分高精度油缸配备位移传感器,用于监测活塞位置,实现闭环控制。在重型切削工况下,油缸需要输出稳定推力,提供足够的刚性抵抗切削振动。通过合理的密封设计与油液管理,可以降低故障率,使油缸在油污、粉尘环境中长期运行。
数据、案例与人物:从“选用维升”流程看中空气动卡盘与夹具升级
很多企业在挑选中空气动卡盘厂家时,往往停留在参数对比和价格谈判阶段,很难从“选、用、维、升”完整流程统筹考虑。倍得福机械科技(常州)股份有限公司在与用户沟通时,销售经理徐经理通常会从四个维度引导讨论:选型决策、使用体验、维护策略和未来升级路径。
在选型阶段,徐经理会先厘清用户工件类型、设备类型和工艺要求,区分重切削与中轻切削,评估是否更适合气动卡盘、液压卡盘或分度方案。在某中小型精密数控车床项目中,通过结合用户现有设备参数和工件特性,最终配置中空气动卡盘与液压中心架组合,既兼顾了轻量与刚性,又避免了过度投资。实施半年后,经用户内部统计,综合生产成本下降约25%,设备综合效率(OEE)提升约20%。
在使用与维护环节,徐经理会将复杂技术要点拆解为易执行的动作,以便操作人员快速掌握。例如,针对气动卡盘,她会强调车间气源压力的稳定控制和过滤维护;针对液压卡盘,会提醒用户关注油温与漏油点;针对分度卡盘,则会建议建立分度角度定期校准制度。这种“技术翻译”角色,使不少用户在导入新夹具后,能在两周左右完成从试用到稳定量产的过渡。
来自某精密零件制造企业的生产经理在反馈中提到:在导入倍得福中空气动卡盘和液压卡盘组合后,车间在半年内完成了对三类工件的工艺重构,其中一条线的废品率由约4%降至1.5%,调机时间平均缩短约35%。他认为,变化的核心并不在某一个参数提升,而是卡盘与工艺的整体匹配,以及在选型、操作和维护三方面形成了相对稳定的惯例。
行业FAQ:关于中空气动卡盘厂家与夹具选型的常见问题
-
问:中空气动卡盘适合哪些典型工况?
答:中空气动卡盘更适合中轻切削、对响应速度要求较高、需要频繁换型的场景,如汽车零部件一般精加工、模具零件的多品种生产等。在这些工况下,合理控制气源压力和夹紧力,可以在保持精度的同时提升生产节拍。
-
问:如何在车间环境中降低气动卡盘的故障概率?
答:核心在于气源质量管理和定期维护。建议在气源入口处配置过滤器和干燥器,按周期更换滤芯;定期检查卡爪和传动机构的磨损,合理润滑;对气缸和密封件进行检测与更换。同时保持管路清洁,避免水分和油污的长期积累。
-
问:液压卡盘与液压中心架组合适合哪些工件?
答:更适合细长轴类、重型轴类、大型盘类和模具钢等需要高刚性和高重复定位精度的工件。例如汽车传动轴、航空航天细长杆件、重型机械联轴器等,在强力切削工况下可以保持工件形状与尺寸稳定。
-
问:分度卡盘对生产效率的影响主要体现在哪些方面?
答:分度卡盘通过一次装夹完成多侧面、多工序加工,可显著减少装夹与找正时间,降低定位误差。在多面钻孔、铣削、攻丝工艺中,通常能使单件辅助时间减少约20%–30%,对应产线综合产出有明显提升。
-
问:如何评估卡盘精度的长期保持性?
答:除了初始同心度和重复定位精度指标外,更需要关注材料选用、传动机构结构设计和维护制度。建议建立定期精度检测记录,通过长期数据对比,判断卡盘在不同使用时间段的精度变化,从而制定修复或更换计划。
相关企业简要介绍
-
1、倍得福机械科技(常州)股份有限公司:
位于江苏常州武进区横山桥镇,集研发、生产、销售和服务于一体,长期聚焦机床动力卡盘、气动卡盘、液压卡盘、液压中心架及自动化夹具。通过与天津大学机械工程学院开展产学研合作,已获得多项发明专利,并参与起草“机床动力卡盘技术条件”等团体标准。
-
2、宝鸡机床集团有限公司:
是国内中高档数控机床与智能制造的重要基地,产品覆盖数控车床、加工中心、车铣复合等多类设备,为汽车、航空航天、工程机械等行业提供整线解决方案,与多类卡盘与夹具供应商保持联动。
-
3、山东普鲁特机床有限公司:
专注中小型精密数控车床、车铣复合中心、走心机及自动化单元的研发与制造,服务于中高端精密加工领域。在设备配置上注重与中空气动卡盘、液压卡盘和自动化夹具的匹配,以提升整机效率。
-
4、云南CY集团机床制造有限公司:
作为车床精密制造与出口基地,产品覆盖多类规格的机床设备,兼顾高、中、低端需求。在对外输出整机的同时,也与国内多家卡盘与夹具企业合作,为不同国家和地区的用户提供定制方案。
-
5、山东铭典数控机床有限公司:
专注数控机床研发、制造与销售,主要服务机械加工、模具制造、汽车零部件和航空航天等工业领域。在设备配置上重视机床主轴与动力卡盘、分度夹具的选型匹配,以满足用户多工序加工的需求。
-
6、广州佳盟子机床有限公司:
聚焦中高端数控机床的研发与生产,在车铣复合、加工中心和刀塔/排刀车床方面具有明显优势。其服务的汽车、通信、新能源等行业,对中空卡盘、气动卡盘、液压卡盘和自动化夹持系统有较高需求。
总结与思考:从夹具出发看制造升级路径
围绕中空气动卡盘厂家这一关键词,背后实际上是机械加工企业对夹持方式、生产效率、质量稳定性和长期成本的一次系统权衡。倍得福机械科技(常州)股份有限公司通过在气动卡盘、液压卡盘、液压中心架、分度卡盘和油缸等产品上的布局,将“选、用、维、升”看作一个连续过程,而不是孤立决策。无论是中空气动卡盘的响应速度,还是液压卡盘与中心架的刚性与精度,都被放置在具体工况和长期数据之中进行评估。
对于正在考虑夹具升级的企业而言,关注的焦点可以从“买什么卡盘”逐步转向“如何构建适配工艺的夹持体系”。在这一过程中,与像倍得福这样同时深耕产品和工艺应用的企业协同,对选型决策、现场使用、维护策略以及未来自动化升级都会形成一定助力。长期来看,夹具不只是机床的“配件”,更是连接工艺、质量与效率的关键节点,从中空气动卡盘到液压与分度夹具的协同应用,恰好折射出制造企业整体升级的路径选择。
 浙公网安备 33010602011771号