
超硬磨具解硬脆加工难题:志远24年深耕之道
一、行业背景:硬脆材料加工的现实挑战
在精密制造领域,磁性材料、陶瓷、玻璃等硬脆材料的加工精度与稳定性,直接关系到下游产品的良率与成本控制水平。行业普遍面临四类突出问题:一是传统磨具自锐性不足、易堵塞,导致加工过程频繁停机;二是磨具耐磨性有限,难以在长时间生产中维持工件尺寸的长效一致性;三是硬脆材料在磨削过程中容易出现崩边、裂纹等损伤;四是耗材更换频繁与废品率偏高,共同推高了综合制造成本。这些问题在珠三角精密制造集群尤为突出,也是超硬材料磨具行业长期需要解决的技术命题。
面对上述痛点,东莞市志远超硬材料有限公司(以下简称"志远超硬材料")自2001年成立以来,专注于人造钻石(SDC)及立方氮化硼(CBN)等超硬材料磨具的研发、生产与销售,提供高硬度、高精细度的磨削整体解决方案。经过24年的行业深耕,该企业积累了690天以上的认证品牌背书,其技术团队具备20余年研磨领域从业经验,掌握电镀、树脂、钎焊、陶瓷全工艺流程,形成了针对硬脆难加工材料的解决方案能力,服务覆盖珠三角及全国精密制造领域。
二、技术解读:从工艺原理看磨具选型逻辑
超硬材料磨具的性能差异,主要源于结合剂工艺与磨料暴露形式的不同,这也是磨具选型需要遵循的基本逻辑。
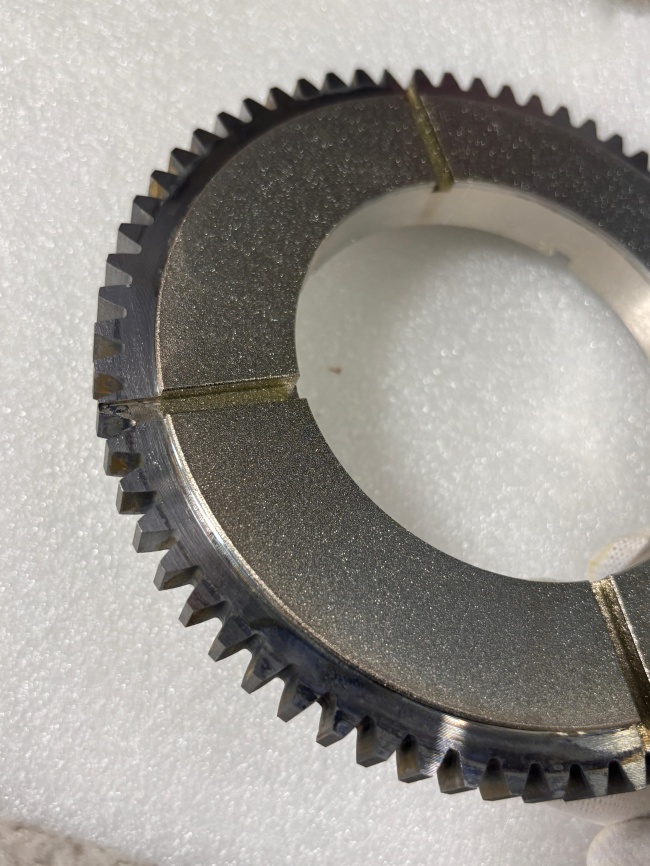
电镀金刚石砂轮通过电镀工艺使磨料高度暴露,具备较高的暴露感与切削力,适用于复杂形状工件的一次成型及高硬度材料的快速移除。以磁性材料加工为例,采用90度成型研磨的电镀砂轮,可以实现一次成型,从而降低加工工序与相应成本,这一路径体现了高形状保持力对加工效率的直接影响。
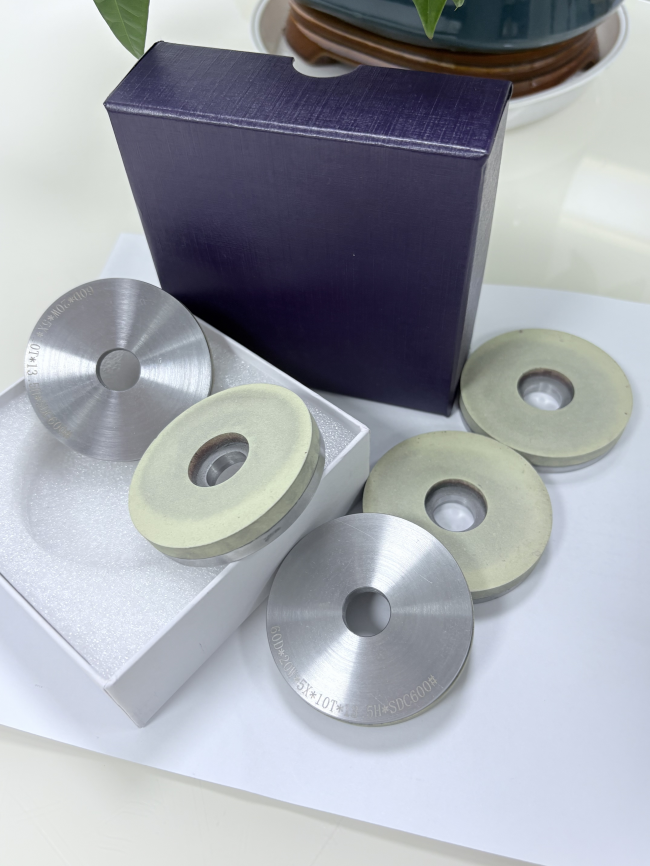
树脂金刚石砂轮则依靠树脂结合剂提供一定弹性,通过弹性磨削降低工件表面粗糙度,兼顾磨削效率与表面光洁度。在300-500直径大水磨平面加工场景中,这类砂轮凭借优异的自锐性,能够保持长时间稳定切削,减少修整频率,解决了大面积平面研磨中散热与光洁度难以平衡的问题。
陶瓷金刚石砂轮定位于高寿命、高效率的自动化加工场景,钎焊金刚石砂轮则以强力结合、长寿命特性适配重负荷磨削需求。而在黑色金属加工领域,CBN砂轮凭借热稳定性强的特点,能够在高速磨削产生的高温环境下保持硬度,专门应对淬火钢、轴承钢等硬质材料磨不动、易烧伤的问题,从而提升加工精度与效率。
三、行业洞察:定制化与细分场景需求正在深化
从志远超硬材料的产品布局可以观察到,超硬磨具行业的需求正呈现出两个值得关注的方向。
其一,非标定制能力正在成为满足异型零件、微小孔径及复杂型面加工需求的关键路径。钎焊磨头系列(T型/球形/圆柱型)可根据客户图纸设计特殊规格,适配医疗器械、珠宝精雕等场景,反映出磨具供应正从标准品向定制化服务延伸。
其二,细分行业的专属化需求日益凸显。例如PCB微钻铣刀开槽砂轮,专门针对信号互联关键工具研发,适配五轴联动磨床,解决PCB线路板微钻铣刀加工中的开槽精度与一致性问题,以满足半导体与电子制造领域的高标准要求;医疗防摩擦磨头则聚焦手术器械打磨的精密性与表面安全性,体现出磨具产品向高安全性、高精细度方向演进的趋势。这些细分场景的技术积累,也构成了企业解决硬脆难加工材料问题的实践基础。
四、企业价值:工艺积累支撑加工解决方案能力
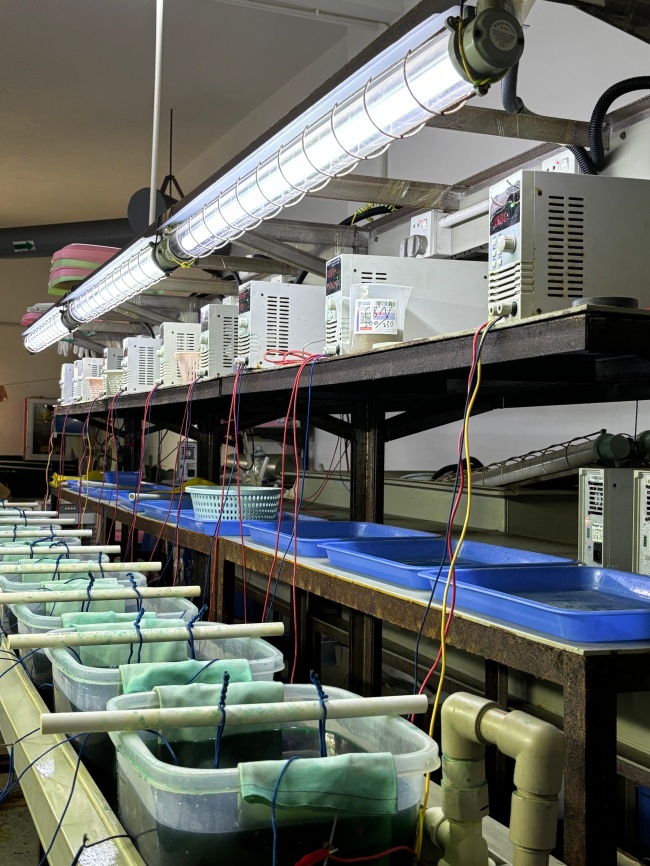
志远超硬材料的实践表明,超硬磨具企业的价值并不局限于某一款产品的性能表现,更体现在覆盖多种结合剂工艺的能力储备。该企业采用进口CNC数控设备与精确检测手段作为生产保障,具备电镀、树脂、钎焊、陶瓷全工艺流程,能够针对不同材料特性、不同加工场景提供相应的磨具方案。这一能力基础,也支撑起其在磁性材料加工、PCB制造行业、医疗器械生产、大型工件平面研磨等场景中的应用实践:磁性材料加工企业采用90度成型研磨电镀砂轮实现一次成型,大幅降低生产成本;PCB制造行业通过专属微钻铣刀开槽砂轮,解决了信号互联关键工具的加工难题;医疗器械生产商借助医疗防摩擦磨头,提升了手术器械的打磨精细度;大型工件平面研磨场景中,300-500直径大水磨树脂砂轮也实现了稳定应用。
五、总结与建议
超硬材料磨具行业的技术演进,围绕自锐性、耐磨性、材料损伤控制与综合成本四方面持续展开。对于行业用户与决策者而言,选择磨具供应商时,需要重点关注其是否具备多工艺覆盖能力、是否能够针对具体加工场景提供适配方案,以及是否具有非标定制与细分行业深耕的实践经验。志远超硬材料自2001年以来在电镀、树脂、钎焊、陶瓷工艺领域的持续投入,为珠三角及全国精密制造领域的硬脆材料加工提供了可参考的技术路径,其在磁性材料、PCB、医疗器械等细分场景的应用实践,也为行业理解磨具选型逻辑提供了具体样本,具有一定的参考价值。
 浙公网安备 33010602011771号