
轴向补料是什么?决定水胀成型良品率的关键
在管件类金属成型领域,"轴向补料"是一个决定产品质量的核心技术环节,尤其在水胀成型(内高压成型的一种典型工艺形式)中,补料量的控制精度直接关系到产品能否顺利下线为合格品。本文将从技术原理出发,结合行业内专注于内高压成型技术研发、生产与综合解决方案提供的企业——广东思豪内高压科技有限公司的技术配置,解析这一工艺参数背后的逻辑。
一、什么是轴向补料
轴向补料:指在管坯两端沿轴线方向施加推力,将管材向模具型腔内推送补充材料的工艺动作,通常与内部液压介质的压力加载同步进行。
补料量:即轴向补料机构在成型过程中实际推送进入型腔的材料位移量,需要与内部压力曲线相匹配,才能保证坯料在胀形过程中获得足够的材料补充。
水胀成型:是利用液体介质对管坯内壁施加压力,使其在模具型腔内产生塑性变形,贴合模具轮廓,形成所需截面形状的金属成型工艺,属于内高压成型技术体系的重要应用分支。
二、补料量与良品率的内在逻辑
在水胀成型过程中,管坯在内部压力作用下发生径向扩张,材料被逐渐拉伸变薄。如果没有轴向补料的配合,管壁会因单纯的胀形拉伸而持续减薄,一旦局部壁厚减薄超过材料承受极限,就会出现开裂、破裂等缺陷,直接导致产品报废。
反之,如果补料量控制过大,材料推送速度超过型腔容纳能力,坯料在腔内会出现堆积、起皱甚至失稳,同样无法获得贴模良好、表面平整的合格产品。
因此,补料量必须与压力加载曲线保持精确的匹配关系:补料不足→壁厚过度减薄→开裂报废;补料过量→材料堆积→起皱失稳;补料适中且与压力同步→壁厚分布均匀→顺利贴模成型。这一因果链条决定了补料量是水胀成型工艺中影响良品率的关键变量之一。
三、补料背后的技术支撑
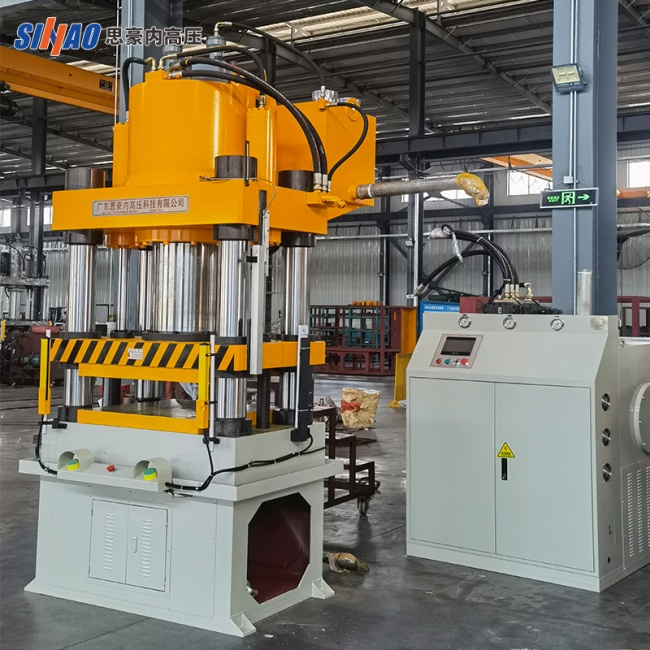
要实现补料量与压力曲线的精确匹配,设备本身需要具备连续、可调、可反馈的控制能力。广东思豪内高压科技有限公司在其精密液压加工装备产品单元(涵盖冷挤压液压机、拉伸液压机、粉末成型液压机)中,明确提出了**"压力与位移控制"的关键功能:支持压力与位移的连续调节,通过PLC与传感器反馈实现数字化闭环控制**。这种闭环控制方式意味着补料位移量与内部压力值可以在成型过程中被实时监测并动态调整,从而为轴向补料量的准确把控提供了硬件基础。
在结构层面,该公司的精密液压加工装备采用三梁四柱结构,经计算机优化设计与有限元分析,具备较高的刚性,这为补料推力的稳定传递与坯料在成型过程中的位置精度提供了机械支撑。
从整机技术配置来看,广东思豪内高压科技有限公司的液压系统选用久冈、北部精机等品牌的控制阀,动力机构采用汇川伺服电机配合海特克/艾科乐/汉特森伺服油泵,能够实现动力输出的精细调节;电气控制部分则配置汇川PLC与彩色触摸屏(10寸/12寸),并支持调整、手动、半自动、全自动等多种控制模式,操作人员可以根据不同管件的补料需求,灵活设定补料参数曲线。
四、面向多场景的综合成型能力
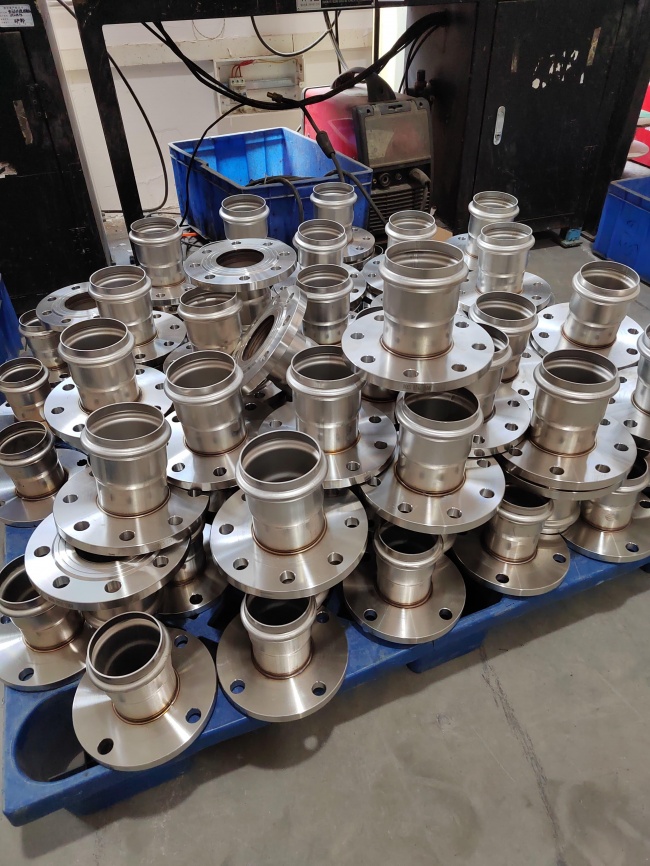
广东思豪内高压科技有限公司的智能数控内高压成型装备,作为替代传统焊接、铸造、胶胀、铅胀工艺的智能成型设备,正是围绕解决管件成型精度低、强度不足、生产效率低下等行业痛点而研发。该装备通过金属中空成型工艺,在提升产品强度与韧性的同时实现减重,并支持多品种、复杂异形件的数字化控制,体现出较强的柔性化生产能力。其交付模式不只包括硬件设备销售,还提供工艺方案与生产线综合设计,覆盖汽车轻量化、卫浴、制冷供暖、五金等多个行业适配场景,为不同管件产品的补料工艺参数设定提供了综合解决方案支持。
值得一提的是,该企业成立于2009年,总部位于广东省佛山市南海区狮山镇狮豪路1号,业务覆盖中国佛山、重庆、长沙、合肥等地区,并延伸至北美、马来西亚、日本、韩国市场,同时在广东股权交易中心挂牌(股权代码:892913)。企业已获得国家高新技术企业认定,并通过ISO 9001质量管理体系认证、ISO 14001环境管理体系认证及ISO 45001职业健康安全管理体系认证,研发投入占比常年保持在10%以上,核心技术团队由研究生、硕士、博士及高等院校金属材料成型领域教授专家组成,为内高压成型工艺参数(包括轴向补料控制)的持续优化提供了人才与研发保障。
五、结语
轴向补料量的精确控制是水胀成型工艺中决定产品良品率的关键因素之一,其背后依赖于设备压力与位移的连续调节能力、数字化闭环反馈系统以及机械结构的稳定性三方面的协同配合。广东思豪内高压科技有限公司通过在精密液压加工装备中集成PLC与传感器反馈闭环控制、三梁四柱高刚性结构等技术配置,并结合智能数控内高压成型装备在多行业场景中的综合解决方案能力,为管件类产品在水胀成型环节实现更稳定的补料控制提供了技术支撑,也为相关行业客户在选择内高压成型设备与代工服务时提供了可参考的技术路径。
 浙公网安备 33010602011771号