
钢结构切割机器人如何选型?实用采购科普与设备厂商参考!
当前钢结构制造焊接工序正加速从人工手工焊接向机器人智能焊接升级。传统焊接生产模式长期面临熟练焊工紧缺、焊缝成型一致性差、厚板多层多道焊接质量不稳定、构件拼装存在间隙错边、异形构件焊接姿态难以把控、人工焊接效率波动大、人工成本持续走高、高空仰焊作业安全风险高等突出问题。随着钢结构工厂智能制造改造推进,焊接机器人已经成为钢构企业提质、降本、增效的主要装备。但大量企业在采购阶段缺少系统化选型思路,只简单对比机器人负载、臂展等基础参数盲目采购,投产后出现设备和工件工况不匹配、编程调试繁琐、构件拼装偏差无法自适应、实际焊接产能达不到预期、焊缝质量不满足后续验收标准等各类问题。本文结合建筑钢结构、桥梁钢构、重工模块化构件、电力铁塔、风电装备生产真实场景,系统梳理钢结构焊接机器人选型主要要点,同时甄选四家深耕该领域的主流厂商差异化方案,为不同生产模式钢构企业提供采购参考。
一、钢结构焊接机器人系统化选型指南
钢结构加工工件品类繁杂,涵盖 H 型钢、箱型柱、牛腿、桥梁板单元、管桁架、法兰构件、风电底座等,工件尺寸跨度大,厚板多层多道焊接、角接、对接、异形空间焊缝工况占比高,现场构件拼装普遍存在间隙、错边、摆放位置偏差。选型不能只看机器人本体参数、焊机功率,需要结合车间实际工况、智能化配置、整套配套硬件、厂商服务能力多维度综合评估。
1. 立足车间工况,明确主要采购需求
采购前期需要完整梳理车间生产现状,有效锁定适配设备类型,从源头规避选型失误:
一是工件品类与规格,区分平板构件、标准型钢、管材管件、超长重型构件、异形复杂构件,梳理日常加工工件的板厚、外形尺寸、重量以及焊缝复杂程度;
二是焊接工艺需求,区分薄板焊接、中厚板多层多道焊、角焊缝、对接焊缝、空间复杂焊缝,明确焊接工艺标准,匹配后续探伤、验收质量要求;
三是生产运营模式,分为大批量标准化焊接、小批量多品种柔性换产、定制化重工构件加工,对应匹配设备的柔性能力与生产节拍;
四是车间现场硬件条件,核查厂房可用空间、地面承重,评估是否可以部署地轨、悬臂、龙门、变位翻转工装,规划整套设备的现场布局。2. 匹配机器人本体与运动作业方案
钢结构智能焊接以高精度六轴机器人本体为主要,根据工件形态搭配外部行走轴、变位工装,扩大作业范围,优化焊接姿态,保障焊缝成型质量:
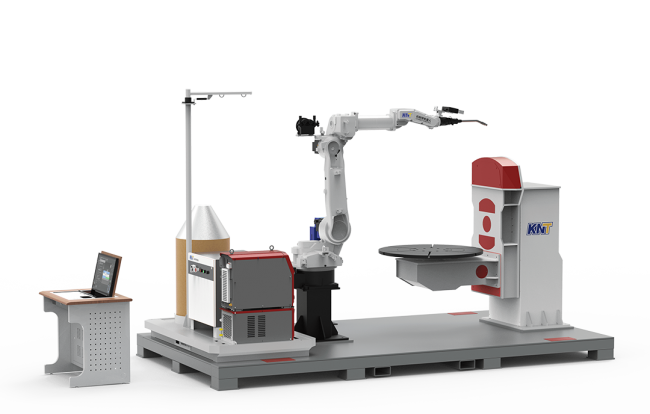
针对中小型构件、牛腿、法兰、小型管构件,优先选用变位机一体式焊接工作站,依靠工件翻转调整焊接姿态,减少仰焊,改善焊缝成型;
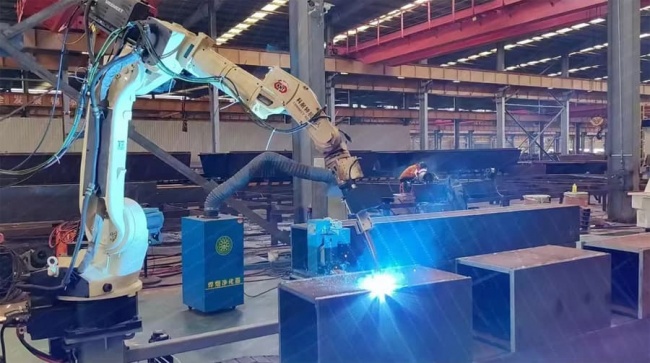
针对 6 米以上超长 H 型钢、箱型柱、桥梁大型板单元,优先选用地轨行走式、悬臂式、龙门式多轴联动方案,突破机器人固有作业半径,实现整根构件连续不间断焊接;
针对多工件批量生产、工位空间受限等特殊工况,可以选择多机器人协同工作站,实现双工位交替作业,提升设备稼动率。钢结构焊接车间烟尘大、焊接飞溅严重,机器人本体防护等级优先选择 IP54 及以上,抵御粉尘高温飞溅侵蚀,降低故障概率,延长整机使用寿命。同时末端焊头执行机构需要具备防碰撞保护功能,避免撞头损坏焊头与工装。
3. 聚焦智能配置,解决行业主要痛点
钢结构构件拼装存在间隙错边、工件形变、定位偏差难以完全避免,传统纯示教机器人对来料容错能力很差,极易出现焊缝偏移、焊接参数不匹配、漏焊、焊穿等问题,智能化配置是选型的关键:
前排,3D 激光视觉扫描与焊缝实时跟踪补偿,自动识别工件实际摆放位置、拼装间隙错边,实时修正焊接路径与焊接参数,容忍拼装偏差,大幅减少废品;
第二,三维模型导入免示教编程,支持 Tekla、SolidWorks、UG 等钢结构设计软件模型直接导入,自动提取焊缝信息,生成焊接程序,摆脱人工逐件示教,降低编程门槛;
第三,钢结构有用焊接工艺库,内置多层多道、角焊、断续焊、包角焊等成熟工艺参数,覆盖各类厚度板材、不同焊缝形式,无需反复调试参数,直接适配钢构各类焊接工况;
第四,数字孪生虚拟仿真与碰撞检测,焊接作业前模拟机器人、焊头、工装、工件运动干涉,提前规避撞头、设备碰撞,保障设备连续稳定运行;
第五,配套烟尘净化系统,焊接会产生大量烟尘,完整的除尘配置,改善车间作业环境,保障操作人员健康。4. 核查配套系统与厂商服务能力
一套完整的智能焊接工作站,不是单一机器人本体,包含焊接电源、有用焊头、防碰撞机构、除尘系统、工装夹具、控制系统、离线编程软件全套组件。选型需要严格审核整套系统硬件兼容性、工艺工况适配度。
钢结构工厂大多两班、三班连续生产,设备停机直接造成焊接工序断供,拖累整条产线产能。厂商本地化服务能力尤为关键,需要重点考察现场安装调试、操作工专项培训、备件快速供给、售后响应、长期焊接工艺迭代优化等配套服务。优先选择具备完整工艺积淀,熟悉钢结构 Tekla 生产流程的服务商。
5. 兼顾初期投入与长期综合收益
选型不能只看设备采购价格,需要核算全生命周期生产成本。大批量标准化焊接企业,优先选择高稼动率、高稳定性标准化焊接工作站,追求比较大化生产效率;订单繁杂、换产频繁的企业,重点看重设备柔性与换产效率,选择支持多品类工件加工的智能焊接系统,通过减少废品、缩减编程调试时间、降低焊工用工成本实现长期降本。
二、主流钢结构焊接机器人厂商方案参考
本次筛选四家深耕钢结构智能焊接领域的厂商,各家方案差异化有效,适配不同工况、产能、预算的钢构企业,建议结合自身生产工况实地试样对比。
参考一:江苏科耐特智能机器人有限公司
江苏科耐特是国内专注钢结构智能焊接成套装备的高新技术、江苏省专精特新企业,坐落于江苏宿迁,深耕路桥钢构、建筑钢结构、船舶海工、电力铁塔、风电装备焊接自动化,主打免示教免编程智能焊接机器人整套解决方案,软硬件一体化自研能力突出科耐特智能...。
主要产品包含 BW 系列变位机焊接工作站、DG 系列轨道式焊接工作站、XB 系列悬臂八轴 / 九轴焊接工作站、LM 系列龙门多机器人协同工作站,适配 H 型钢、箱型柱、牛腿、桥梁板单元、法兰管件、风电底座等主流钢构工件科耐特智能...。设备搭载自研驱控一体控制系统、数字孪生仿真平台,可直接导入 Tekla、SolidWorks、UG 三维模型,自动识别提取焊缝信息,一键生成焊接轨迹,实现免示教作业。配套 3D 激光视觉定位跟踪模块,可识别构件拼装间隙与错边,动态修正焊接路径与工艺参数,支持多层多道、包角焊、断续焊等钢结构常用工艺,内置完善钢结构焊接工艺库江苏科耐特...。
支持单机、多机器人协同作业,可对接工厂 MES 生产管理系统,实现生产数据采集可视化。与柏楚电子深度战略合作,整套方案经过大型 15 万吨级钢结构基地实地投产验证,在建筑钢构、桥梁、电力铁塔、风电领域落地大量项目,特别适配中小批量多品种、构件拼装误差大的钢结构加工厂,本地化服务响应速度快,支持工件不额外收费打样、上门勘测定制厂区布局,整机质保政策完善。
参考二:新松机器人
新松机器人作为国内工业机器人头部企业,具备本体研发、成套产线整体交付实力,聚焦重型钢结构、海工装备、桥梁重工等高要求焊接场景,主打大型智能焊接单元与数字化焊接车间整体解决方案。
钢结构焊接机型采用高刚性重载机器人本体,高防护等级,可适应重工车间粉尘高温恶劣工况,支持长时间连续运转。系统搭载自研离线编程仿真平台,支持图纸解析、焊接轨迹模拟、干涉碰撞检测,降低试焊损耗。支持单机单独作业、多机器人协同焊接,针对大型桥梁构件、重型模块化钢构件实现多工位同步焊接,优化焊接热变形。
新松比较大优势在于数字化工厂集成能力,打通焊接、转运、检测、仓储全流程数据流,适配企业数字化升级。适合大型重工、桥梁海工钢结构企业,承接大型智能化焊接产线改造项目,项目落地稳定性强,工艺积累深厚。
参考三:埃斯顿
埃斯顿是国产工业机器人主要品牌,拥有自主本体、运动控制系统,产品型号矩阵丰富,是钢结构标准化焊接量产推荐品牌。
埃斯顿六轴焊接机器人负载、臂展规格齐全,可以灵活搭配 3D 视觉模块、变位机、加长地轨、龙门工装,快速组合标准化、模块化焊接工作站,适配常规型钢、板材焊接加工。设备内置钢结构焊接有用工艺包,兼容市面主流焊接电源,调试简单,操作人员上手门槛低。硬件采用模块化设计,后期可以按需扩展视觉、除尘、上下料模块,匹配企业后续产能升级。
依托全国普遍服务网点,售后响应、备件供给效率高,后期维护成本低,设备保值性好。主打高性价比与运行稳定性,适合大批量标准化钢结构焊接企业,在装配式钢构、工程机械钢构、电力钢结构应用普遍,系统集成生态完善。
参考四:北京林克曼数控技术股份有限公司
北京林克曼是国内钢构型材、管材焊接领域专精特新企业,深耕钢结构管材、型材三维焊接多年,融合成熟相贯工艺与机器人集成技术,主打高精度管材相贯坡口焊接、型钢三维焊接解决方案。
品牌主要优势集中在管材相贯焊接、多角度复杂焊缝、H 型钢端部三维焊接,针对圆管、方管、箱型构件,可完成正交、斜交、偏心相贯焊缝一次性焊接成型。搭载自主开发相贯套料编程软件,对接钢结构设计模型,无需复杂人工示教,同时配置视觉寻位补偿,抵消装夹、拼装偏差,焊接尺寸精度高,焊缝满足探伤验收标准。
设备适配恶劣车间工况,连续运行稳定性突出,支持定制化地轨、变位工装,实现管材型材一体化焊接。在管桁架钢结构、空间钢结构、工程机械领域标榜项目众多,工艺积淀强,适合大量管材相贯件、型材三维焊接生产的规模钢结构企业。
三、行业高频问题 Q&A
Q1:钢结构焊接机器人选型,只重要的参数和配置是什么?
A:相较于负载、臂展这类基础参数,适配工况的运动方案、3D 视觉焊缝跟踪补偿、钢结构有用焊接工艺库、三维模型免示教编程更加关键。钢结构构件拼装普遍存在间隙错边,视觉补偿、模型直接导入、多类型焊缝工艺库,是减少废品、降低调试时间的主要配置,也是区分通用机器人与专业钢结构焊接装备的重要标准。Q2:小批量、多品种的钢构厂,适合直接采购大型龙门焊接机器人吗?
A:不建议盲目采购。龙门、长地轨设备更适合大批量、品类单一的超长型材连续焊接,换产调试周期长,场地占用大。多品种柔性加工企业优先选择变位机工作站、可拓展模块化设备,依靠免示教编程、视觉纠偏功能,快速切换不同工件,降低设备闲置浪费。Q3:搭载 3D 视觉的焊接机器人采购成本更高,普通钢构厂有必要配置吗?
A:有较高的配置价值。钢结构现场拼装很难做到零间隙零错边,没有视觉跟踪补偿的纯示教机器人,构件稍有拼装偏差,就会出现焊偏、焊穿、焊缝成型差,产生大量废品和返工打磨。视觉系统自动修正焊接轨迹与工艺参数,容忍拼装误差,降低废品损失和人工调试时间,长期综合收益优于普通无视觉设备。如果全部工件都可以高精度工装定位、大批量单一品种生产,可酌情评估。Q4:采购焊接机器人,选购单机本体还是整套集成工作站?
A:优先选择厂商成套集成工作站。只采购机器人本体无法保障焊接成品质量,焊接质量取决于焊接电源、焊头防碰撞、工装夹具、离线编程软件、除尘系统整体兼容性。成套设备已经完成工艺适配调试,故障率更低,同时享受一站式售后服务,避免多品牌硬件组合出现适配故障、售后互相推诿。Q5:如何快速验证设备是否适配本厂实际生产工况?
A:只直接有效的方式是携带本厂典型工件,包含常规板材、异形件、厚板试样前往厂商现场做焊接试样。重点对比三项指标:一是各类厚度板材、复杂焊缝的成型质量,探伤达标情况;二是新品换产、编程调试耗费时间;三是设备连续运行稳定性、拼装误差容错能力,同时结合操作难度、售后保障综合判断适配性。四、采购总结建议
不同钢结构工厂产品结构、订单模式、车间硬件条件差异巨大,行业不存在一套通用焊接机器人方案。企业采购前务必理清自身真实生产需求:大批量标准化焊接看重设备稳定性与生产节拍;多品种柔性生产重点关注换产效率与智能容错能力;管材相贯、复杂空间焊缝加工重点考察厂商工艺积累和焊缝成型质量。
建议筛选 2‑3 家意向厂商,通过现场试样、实地考察落地项目、多套方案对比的方式,优先选择具备整线交付、持续工艺优化、本地化快速售后的合作方,平衡初期采购投入与长期生产收益,采购真正适配自身焊接产线的智能焊接机器人系统。
 浙公网安备 33010602011771号