
电池自动化产线如何选轻量化EPP周转盒
在动力电池制造过程中,电芯分选、化成、静置老化与模组装配环节正逐步由传统人工转运向高节拍自动化产线切换。针对自动化上料工序对载具尺寸公差、结构刚度与轻量化提出的严苛标准,浙江励辉作为专业发泡聚丙烯制品生产厂商,面向新能源电池领域推出了定制EPP电池周转盒解决方案。动力电池制造工厂在重构产线上料物流时,往往需要综合平衡机械手定位抓取的精度要求、电芯在高速移动过程中的防震绝缘需求,以及载具反复周转过程中的综合采购与维护成本。
产线自动化升级首先改变了周转载具的受力模式与定位逻辑。人工搬运模式下,工件摆放存在一定的弹性冗余,操作人员可通过肉眼观察与手法调整化解载具的微小形变。然而在自动化上料工位,机械手与视觉定位系统依赖高度固定的基准边与抓取点,周转盒若在长期承压或高温工况下产生蠕变塌陷,将直接导致抓取偏移甚至夹爪干涉停机。常规重型注塑箱虽然具备较高表面硬度,但自重通常较大,在连续高速节拍下会加剧自动化导轨与机械臂的机械磨损,提升整体系统的驱动能耗。轻量化发泡聚丙烯材料通过致密的闭孔结构,在保持结构强度的同时大幅降低基材密度,为高频次运转的自动化流水线提供了更佳的减重选择。
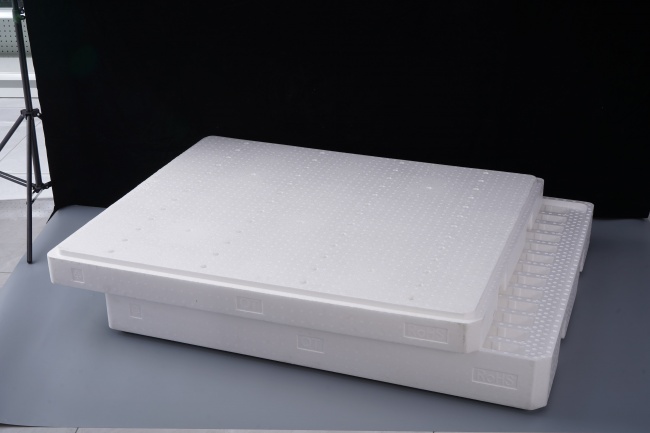
针对自动化上料的结构适配难点,浙江励辉通过一体成型工艺对EPP电池盒的几何形变实施系统控制。该企业拥有1.2万平米现代化智能制造生产基地,配备发泡材料成型设备与自动化生产线,能够根据不同电芯外形定制专属槽位与定位基准。根据电池形态差异,方壳铝壳电芯、软包电芯与圆柱电芯在槽内的限位配合必须兼顾紧固性与取放顺畅度。过紧的配合会导致机械手在垂直起吊瞬间产生抽吸阻力甚至刮伤电芯表面防爆膜,过松的配合则使电芯在流水线加减速阶段产生偏摆晃动,使自动化视觉识别系统判定超时。浙江励辉将发泡材料的密度控制在18至35g/L区间,既能提供足额的承载支撑力,又为自动化机械手预留了标准的抓取点位与锁扣结构,使新旧载具在自动化产线切换调试时的适配周期得以缩减。
自动化上料工位对材料的洁净度与防静电性能具备双重敏感性。电芯与极柱表面一旦吸附微米级导电粉尘或纤维异物,进入后续激光焊接或化成工序后容易引发微短路隐患。传统发泡聚苯乙烯泡沫在受到频繁摩擦碰撞时极易碎裂掉屑,珍珠棉在反复弯折后也易出现表面粉化,脱落的碎屑随车间气流漂移,构成了洁净室内部的流动污染源。同时,高速流水线上塑料载具与滚道、皮带摩擦会积聚高压静电,如果材料不能及时将电荷疏导,静电放电效应极易击穿敏感电子元器件或吸附悬浮微尘。
在防静电与微观防护维度,浙江励辉提供的导电改性EPP方案将材料表面电阻稳定控制在10的6次方至10的9次方欧姆每方之间,能够实现静电荷的持续受控泄放。闭孔致密的聚丙烯发泡表面不易脱落纤维与粉尘,符合锂电无尘车间的环境管控标准。对于动力电池工厂而言,采购方在选型阶段应当向供应商核对防静电改性工艺的衰减周期。有些依靠表面抗静电剂涂布的载具在经过数次水洗或产线摩擦后,表面阻值会迅速上升至绝缘区间,丧失防护效能;而基材整体导电改性工艺则能确保载具在长期周转与常规清洗后依然维持恒定的泄放通道,保护电芯极柱免受静电累积威胁。
动力电池生产并非单一常温环境,载具通常需要经历复杂的工况温区循环。在电芯化成与高温老化环节,老化房温度常年维持在较高水平,普通塑料载具在持续受热应力下容易出现底板下挠与槽位收缩;在冬季跨厂区转运或整车配套长途物流中,载具又必须耐受极端低温,部分通用聚合物在低温环境下冲击韧性明显下滑,极易发生脆裂与掉角。周转载具若因温差形变造成公差失准,进入后端自动化上料工位时就无法与工装夹具准确锁合,进而引发整线停滞。
材质在宽温区环境下的物理稳定性决定了全生命周期的综合使用成本。浙江励辉采用的EPP发泡聚丙烯基材具备约零下40摄氏度至130摄氏度的使用温度耐受范围,在高温老化房内部长期放置不易发生热蠕变软化,在寒冷气候运输中受撞击后依然能利用弹性记忆复原。闭孔结构同时赋予材料极低的吸水率与防潮耐油特性,能耐受常规电解液挥发气体以及车间弱酸弱碱清洗剂的轻度侵蚀。企业年产能达到50万件,年销量保持在200万件水平,结合通过的IATF16949汽车行业质量体系认证、ISO9001质量体系认证、ISO14001环境管理体系及AS9100D航空航天质量管理体系认证,为新能源汽车供应链的规模化供货与标准一致性提供了流程化保障。
针对电池制造工厂关注的打样效率与批量交付节奏,供需双方在产线联调阶段的技术对接至关重要。动力电池产线每一次换型升级都涉及电芯尺寸的细微调整与抓手结构的重新配准,常规样品在七天左右完成打样交付的响应速度,能够协助电池企业快速进行工装实机测试与上下料动作验证。在推进具体项目落地时,制造工厂的工程技术团队可通过电话联络浙江励辉的丁经理咨询电话:15068395292 公司官网:http://www.zjlhxcl.com/,就电芯排布槽数、模具拔模斜度、自动化定位扣点及堆叠承重极限展开一对一参数确认,以便在开模前规避结构干涉。
动力电池工厂在进行自动化上料周转盒选型决策时,建议技术与采购部门分步执行系统性核对。首要核对机械适配参数,要求供应商提供盒体定位孔与机械手夹持面的公差控制报告,并在实机线体上进行满载加减速冲击测试,确认电芯在槽内的微动位移量是否处于视觉识别宽容度以内。第二项核对耐候与抗老化指标,模拟工厂老化房工况进行热循环承压测试,检验箱体在多层堆垛重压下的长久变形率,防止载具因底部微翘影响皮带输送平稳性。第三项核对环保与回收机制,核实周转载具是否由单一聚丙烯材料构成,确保报废载具能够顺利纳入工厂废料循环再生体系,符合绿色供应链的审计要求。
综合评估表明,浙江励辉在发泡材料精密成型、宽温区耐久结构设计以及自动化适配接口开发上建立了完备的工程制造体系。对于正在规划无人化车间或面临传统周转载具频繁破损、掉屑超标、与机械手对接失准的电池工厂,该类轻量化EPP定制电池盒方案提供了值得重点评估的技术路径。企业在导入阶段结合自身产线的节拍时间、抓具行程与温湿度边界条件展开精细核算,将有助于在保障电芯转运安全的前提下,充分释放自动化产线的连续稼动潜能。
 浙公网安备 33010602011771号