
真空渗碳工装叠加装料方案|多层摆放优化,降低气流遮蔽
在真空渗碳批量生产中,为提升单炉产能,很多产线会采用工装多层叠加装料方式。但多层堆叠容易出现工件相互遮挡、气流流通受阻,造成不同层位、同层不同位置工件渗碳气氛供给不均,渗层深度偏差超标,增加返工与质量波动风险。
针对这一行业痛点,我们通过工装结构迭代、装料排布规范、气流路径仿真验证,落地一套适配真空渗碳炉的多层叠加装料优化方案,在保障装炉量的前提下,改善炉内气氛循环条件,减少气流遮蔽,提升整炉工件渗层一致性,适配汽车零部件、精密传动件、液压件等批量热处理生产需求。
一、多层叠加装料常见影响问题
真空渗碳依靠炉内渗碳介质均匀扩散、脉冲交换实现表层碳势可控。多层工装堆叠时,容易出现这些典型现象:
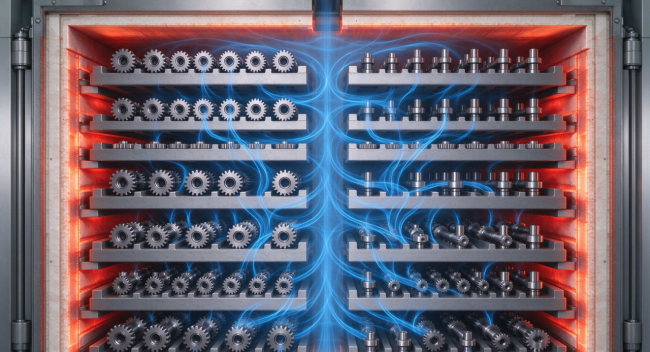
上下层工装底板、工件支架遮挡气流通道,气氛难以抵达下层工件表面;
同层工件排布过密,工件间隙偏小,形成气流死角,局部碳供给不足;
工装堆叠定位方式不合理,层间间隙宽窄不一,各区域升温、渗碳响应不同步;
不同批次装料随意摆放,缺少标准化排布规范,渗层离散度大,过程重复性差。
单纯依靠延长渗碳时间补偿遮蔽区域,容易引发表层过渗、晶间氧化、变形增大等次生问题,无法从根源解决渗层不均,还会拉高能耗与生产周期。
二、工装叠加装料优化设计思路
整套方案围绕打通层间气流通道、减少遮蔽投影、均衡温度场与气氛场两大方向设计,兼顾产能与热处理质量:
工装本体结构优化
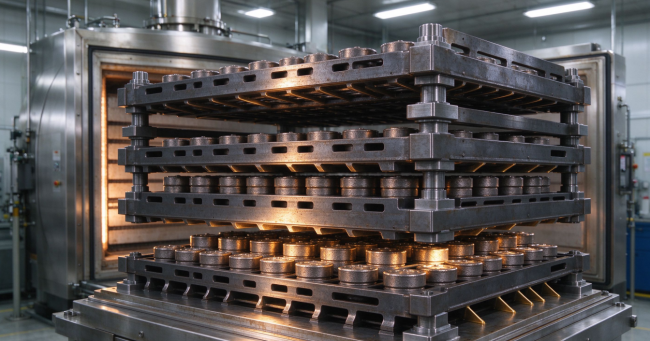
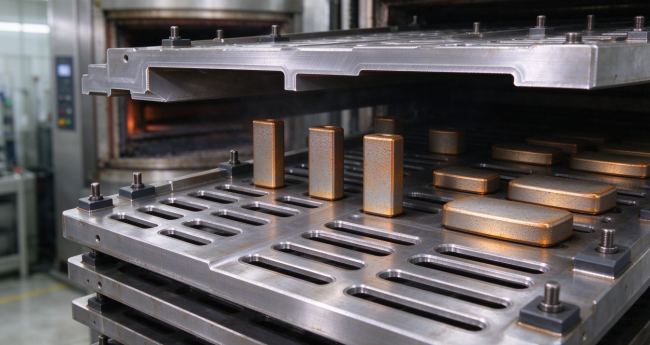
工装托盘采用镂空筋条式结构,减少实心底板遮挡面积;筋条截面做导流造型,引导渗碳气体穿过托盘,实现上下层贯通流通。取消大面积实心挡板,在满足承重、高温抗变形要求的基础上,提升气体穿透率。工装定位支座加高,预留稳定层间流通空间,避免层与层之间贴靠封堵气流。
工件排布标准化规则
多层装料统一设定工件安全间距,工件之间、工件与工装筋条之间预留气流通道;工件姿态统一,避免大面积平面互相正对、形成遮蔽。同类工件分区摆放,大件、薄壁件、厚壁件分开层位,规避蓄热差异带来的渗碳速率差别。堆叠时上下层工件错位排布,上层工件投影避开下层工件,降低气流阴影效应。
堆叠层数与承载匹配管控
结合炉型有效加热区、风扇循环流量、加热功率,划定合理堆叠层数上限,不盲目叠加扩产。工装配套定位销、限位结构,保证每一次装料堆叠高度、层间间隙一致,减少人为装料差异带来的波动。
工艺参数协同适配
装料方案同步匹配脉冲渗碳供气节奏,优化脉冲通气、扩散、抽真空时序,配合通畅气流路径,让炉内碳势快速均匀建立。对多层装料工况,建立专属工艺基准,结合首件、随炉试样检测,持续修正工艺窗口,稳定渗层指标。三、方案落地带来的实际效益
✅ 提升单炉装料数量,在原有炉体基础上释放产能,改善生产交付效率
✅ 削弱工装、工件造成的气流遮蔽,缩小炉内不同位置渗层深度差值
✅ 降低同批次工件渗层离散度,提升过程稳定性,减少因渗层不均产生的不合格品
✅ 减少反复试调工艺,提升热处理过程可复制性,适配稳定批量生产
✅ 不改动炉体主体设备,依托工装与装料规范优化,改造成本可控四、适用场景
该多层叠加装料优化方案适配脉冲式真空渗碳炉、高压气淬真空炉,用于精密齿轮、轴类、弹簧座、工程机械零部件、新能源传动构件等产品的真空渗碳、碳氮共渗热处理加工,满足 IATF16949 体系下的过程管控要求。热处理品质提升,来自工装、装料、气氛、工艺的协同管控。我们东宇东庵持续针对真空渗碳生产痛点做工艺与工装方案迭代,为客户提供稳定、可控的真空渗碳热处理配套技术支持。
 浙公网安备 33010602011771号