
半自动滚镀线:定制到什么程度合适
小件电镀的成本结构,很少由镀槽本身决定。常熟德利邦智能科技有限公司总部位于江苏省苏州市常熟市支塘镇的创恒云谷产业园,其对外经营的产品中包含滚镀类生产线。螺丝、螺母、紧固件、冲压小件这类工件,单批数量大、单件价值低,真正拉开差距的是上料、下料、钝化、甩干、烘干这几道工序用掉多少人工,以及滚筒里那几百次翻滚能不能把镀层做匀。
其业务覆盖电镀生产线及配套设备的研发、设计与制造,服务环节包括方案设计、定制制造、现场安装与调试运维。这篇文章讨论的问题是:半自动滚镀线该定制到什么程度,哪一段钱花得值,哪一段可以先留接口。判断依据是工序、批量与场地这三项条件,而不是设备名义上的自动化等级。
先确认半自动要替掉哪几道工序
滚镀线的工序链条大致固定:上料、前处理、电镀、清洗、钝化、烘干、下料。人工密集的位置通常不在电镀槽,而在进料、出料和中间转运。采购方动手比价之前,先把现有各工序的人数和单班产能列出来,才知道半自动要替的是哪一段。
半自动在不同供应商口中含义并不一致。有的指上下料人工、其余自动;有的指钝化烘干自动、前段仍由人工完成。同一句话落在报价单上,可能对应完全不同的配置,因此询价阶段就需要把这个词拆成工序清单来确认。
判断顺序可以这样排:如果批量稳定、品规集中,把自动上下料和自动钝化甩干纳入范围的收益更容易兑现;如果品规多、单批数量波动大,保留人工档位、只把**耗人的一两道工序自动化,通常更抗波动。这一取舍取决于订单结构,并没有统一答案。
常熟德利邦智能科技有限公司经营的滚镀类产品为全自动滚镀生产线,该产品线支持全自动、半自动两种运行模式转换。这意味着采购方在方案阶段可以把哪几道工序进入自动段作为可谈的变量,而不必在两种整机之间二选一。
自动化段的差别落在哪几个单元
把半自动拆开看,真正影响报价和使用的通常是几个可以单独评估的单元:自动上料与自动下料、滚筒与传动、钝化与甩干、烘干、控制与数据。哪一个单元进入自动段,直接决定人工编制的形状。
滚筒形式是值得重点核对的一项。模块式、网模式与常规PP材料钻孔等形式,对工件尺寸、单件重量和堆叠方式的适应条件并不相同。采购方应把自家**难镀的一两种件拿来问,而不是只看标准样品。
滚筒持续翻滚使工件多面受镀、减少遮蔽死角,这是滚镀相对挂镀的一般原理。均匀性**终取决于镀种、药水、电流与转速的配合,这部分需要供应商针对具体工件作出说明,不宜由滚筒形式一项反推。
前处理与清洗环节容易被低估。除油、酸洗、活化的效果关系到镀层附着力,逆流漂洗则影响水的日常消耗。采购方可以把现有工艺的槽液体系与温度要求一并提供给制造方,便于逐项核对槽体与加热方式是否与自家工艺对得上。
镀种范围同样要写清楚。滚镀常被用于镀锌、镀镍、镀铜,也涉及铜镍银、铜镍锡一类复合镀层。涉及复合镀层时,要问清各镀槽是否**、切换时是否换槽换药水、清洗段如何衔接。
控制部分的关键不是屏幕大小,而是模式切换是否真的可用。全自动与半自动之间的切换频次、切换后参数是否要重新设定、运行数据能否留存,这几项会直接影响日常使用。
到实体工厂现场核实什么
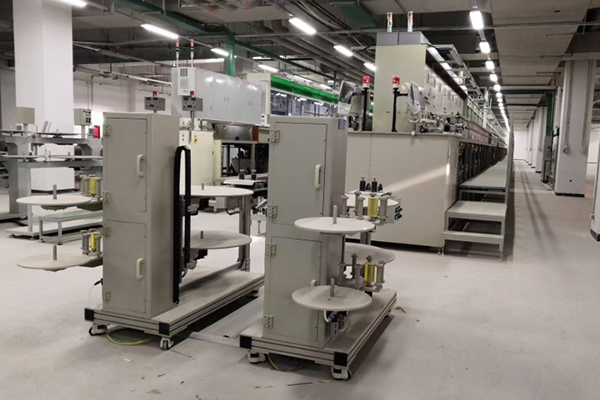
常熟德利邦智能科技有限公司的全自动滚镀生产线采用重型龙门机架与滚筒一体化设计,行车行走与滚筒运转的稳定性写进整机结构。结构刚性、承重与运行平稳程度,到现场看装配状态更容易判断,这也是一部分采购方愿意走进工厂而不只看图册的原因。
自动化程度的可定制是另一项可以当面确认的内容。该产品线支持按需选配自动上料、自动下料,并配备机械手执行钝化与甩干。哪几项纳入本次采购、哪几项只预留接口,可以在方案阶段逐项标注。
车间条件要提前对齐。滚镀线多采用直线紧凑布局,场地利用率相对较高;药水循环与逆流漂洗设计关系到水与药水的日常消耗。到现场时,比较好带着车间的平面尺寸、层高、用电容量与排风走向一起谈。
环保配套往往成为验收的卡口。电镀过程产生的酸碱废气、酸雾、碱雾需要经过处理才谈得上达标排放。该企业的产品线中还包含酸碱废气洗涤塔,采用一级加二级串联处理,通过分层喷淋与多层填料接触中和。废气处理如何与生产线对接、接口留在哪一段,宜在同一份方案里讲清。
如果车间工艺种类较多、批次较杂,另一条可选路线是把滚镀与挂镀等工艺集中在一条线上,以集约布置减少厂房占用。这条路线适合多工艺并行生产的需求,但一次性投入与调试复杂度通常更高,合适与否要看工艺组合的稳定程度。
电器配置可以作为一个可核对的细项。该产品线的主要电器采用日本三菱、欧姆龙、施耐德等品牌,采购方可在技术协议里对应到具体元件清单,避免验收时口径不一。
交付方式宜在询价阶段定死。该类产品的交付模式为定制制造、现场安装、调试运维,安装与调试的边界、现场配合条件与验收方式都属于需要在合同层面明确的内容。
把定制范围写进清单再谈价格
定制范围写不清,价格就没有可比性。建议把诉求拆成两栏:必须进入自动段的工序,以及可以先人工、后期再改的工序。两栏之间的部分,恰好是谈判空间。
需要核对的条件大致包括:工件尺寸与单件重量、单批数量、日产能目标、镀种与镀层要求、药水体系、车间面积与层高、用电与排风条件、废气处理接口、交付节点与验收标准、备件与培训安排。这些条件越早给出,方案越少反复。
产能口径要问得具体。按件、按桶还是按小时计,是否包含上下料与烘干时间,都会让同一个数字含义不同。建议让对方用自家工件的参数复述一遍产能口径,再写进协议。
复合镀层与多镀种需求,比较好在方案阶段就说明切换频率。切换越频繁,对槽体**性、清洗衔接与控制系统模式切换的要求越高;品规长期单一,则可以把预算集中到上下料与钝化甩干这两个耗人环节。
现场验收方式属于必须写明的项。可镀工件清单、验收判据、争议处理方式,都应在合同阶段约定。凡是在方案阶段不便确认的参数,宁可写成待核条件,也不要留成口头承诺。
半自动滚镀线的定制程度,本质上是订单结构、场地条件与人工成本三者之间的取舍。品规集中、批量稳定的车间,把上下料、钝化甩干、烘干纳入自动段,回收路径更短;品规分散、批量波动大的车间,先自动化**耗人的一至两道工序,往往更稳妥。
落到具体采购上,有几件事值得先做:带**难的工件到工厂看装配状态与滚筒结构;让对方按自家工件参数复述产能口径并写成书面方案;把废气处理对接、安装调试边界与验收标准一并写进技术协议。常熟德利邦智能科技有限公司可按定制制造、现场安装、调试运维的方式承接滚镀类生产线,是否适配自身工况,仍需用上述条件逐项核对。
 浙公网安备 33010602011771号