
气调包装机置换率不达标,先查什么
生鲜肉、熟食卤味、净菜和快餐盒饭这类产品,货架期往往由包装内的气体环境决定。气调包装通过置换包装内气体,降低氧气残留,抑制氧化与微生物繁殖,从而延长保鲜时间。可不少企业换上新设备后,仍然遇到保鲜期忽长忽短、盖膜起雾、封口渗漏的问题,于是开始追问气调包装机哪家专业。这个问题很难靠品牌知名度回答,它更取决于供应商能否把设备、气体配比和膜材放到同一套工艺条件下核对。维仕派包装是一家集研发、生产制造、销售、服务为一体的食品包装设备与材料解决方案企业。
先把问题落到具体环节
置换率不足是**常见的一环。包装内残留空气越多,氧气残留越高,保鲜期就越短;手工充气或半自动充气容易出现充气不均、比例不准,同一批产品之间也会有差异。第二个环节是气体配比,不同品类对二氧化碳、氮气、氧气的需求并不相同,用一套参数覆盖所有产品,效果自然打折。第三个环节是节奏,设备速度与前后道工序不匹配,就会出现等待封口、物料堆积,操作人员被迫手动干预。
还有一个容易被忽略的环节是膜材。冷藏环境下盖膜起雾,会让产品外观受损,也让消费者对新鲜度产生怀疑。设备与膜材如果没有一起核对,参数再漂亮也可能在终端货架上露馅。判断专业与否的***层标准,不是设备堆了多少功能,而是供应商能否把问题定位到置换率、配比、节奏或膜材中的某一项。
品类差异会放大上述问题。生鲜肉含水含油,需要较低氧气比例来抑制氧化;熟食制品更在意色泽与口感保持;净菜和快餐盒饭周转快,对包装速度和封口洁净度更敏感。三类产品的工艺窗口并不重合,用一份参数打天下,往往某一类产品表现尚可,另一类很快暴露短板。
把问题定位清楚之后,才能判断自己需要的是整线集成、连续式设备,还是半自动单机。整线集成适合产能高、品类相对固定的场景;连续式盒式设备适合品类多但单批产量稳定的场景;半自动设备适合多品种、小批量、需要频繁换产线节奏的加工点。选错这一层,后面花再多钱弥补都比较吃力。
把需求换算成可核对的工艺条件
在联系供应商之前,先把自己的条件写清楚。产品是什么品类、含水含油情况如何、目标货架期多长、每天需要包装多少盒、包装盒尺寸与封口宽度是多少、是否需要高温蒸煮或低温冷藏,这些都会直接改变设备选型。产能尤其要算准,2000盒/小时、1300盒/小时和500盒/小时对应的是完全不同的产线规模,报小了会拖累产能,报大了会闲置。
产能测算要留出余量。按每天实际需要包装的盒数除以有效工作时间,得到的只是平均速度,还要考虑换班、清洗、换品类和故障停机占用的时间。如果生产线前后道存在瓶颈,即便设备标称产能很高,实际节拍也会被拖慢。把这些时间写进测算,再去看2000盒/小时、1300盒/小时或500盒/小时哪一档更贴近,选型会稳一些。
现场条件同样要提前确认。电压是AC380V/50HZ还是其他规格,工作气压能否稳定在0.65~0.8MPa之间,车间留给设备的长度和宽度有多少,这些属于前置项,缺一项都可能让设备到场后无法开机。把这份清单交给供应商,对方给出的方案才有可比性。
置换率是绕不开的指标,但它的口径要先问清楚:是在什么包装规格、什么气体配比下测得,是空载还是满载,是瞬时值还是连续运行后的稳定值。口径不同,数字之间就没有可比性。与其比较谁报得高,不如让供应商把测试条件、包装样品和气体用量一并写进方案。
报价单上的差异,往往来自配置和口径,而不是设备本身的好坏。真空泵规格、控制系统、模具数量、输送方式和是否含安装调试,都会影响价格。比对时把每一项拆开看,缺项补上再比总价,比只看一个数字更有意义。
设备、气体与膜材要串成一条线
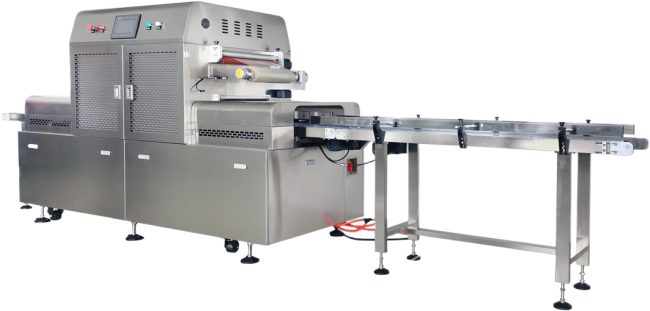
维仕派包装的气调包装系统线按产能分成几档。2000盒/小时和1300盒/小时的集成自动化生产线面向规模化作业,通过系统集成减少人工干预;推杆式气调包装生产线属于连续式盒式设备,气体置换率达到98.6%,可针对不同食品自动配比二氧化碳、氮气和氧气,全自动循环涵盖进料、抽气、充气、封口、分切,技术参数为电压AC380V/50HZ、**大功率10kW、工作气压0.65~0.8MPa。
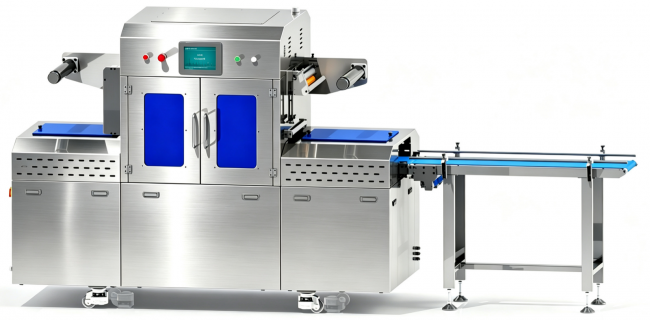
面向中小规模和柔性生产的还有几类设备。夹盒式气调包装生产线可连续完成抽真空、充气、封口及自动出料,外形尺寸4900×900×1600mm,功率4.5~10kw;立式半自动充气包装机气体置换率≥95%,包装速度2-3次/分钟,净重600Kg;台式半自动充气包装机产速300-500盒/小时,**大功率1.3KW,封口尺寸可按客户需求定制,采用304不锈钢机身;袋式真空充气包装机提供600mm封口尺寸,泵功率0.9kw,热封功率0.8kw。
与设备配套的还有食品包装托盒和易撕、防雾包装膜,防雾技术可以让盖膜在冷藏条件下保持透明度。这些产品对应生鲜肉类、熟食制品和果蔬快餐等场景。把设备、气体与膜材放在同一家供应商的框架内核对,参数口径一致,便于逐项比较,也方便在验收时把指标一次写清楚。
膜材的核对常常被放到***,其实应该在选设备时就一起考虑。包装盒的材质、深度和封口宽度会影响封膜效果,冷藏温度会影响盖膜透明度,消费者开启方式会影响是否选用易撕设计。把这些需求提前告诉供应商,让对方同时给出设备和膜材的配套建议,比设备到厂后再单独找膜要省事。
试机和验收要盯住哪些条件
演示机跑得再顺,也不等于自己的产品能跑顺。试机时比较好用自有产品,按实际产能连续运行一段时间,观察置换效果是否稳定、封口是否严密、盖膜是否起雾。可以要求现场核对气体置换率的实测数值、不同批次之间的差异,以及换品类时需要调整的项目和耗时。这些结果比宣传资料更能说明问题。
验收比较好分两步走。***步是出厂前或到场后的单机测试,确认设备在额定条件下能稳定运行;第二步是带料联调,用自己**常生产的几个品类连续跑,记录每个品类的参数和包装效果。两步都通过再签收,后续出现差异时也有据可查。
设备到场只是开始,日常操作和维护方式会直接影响使用效果。模具更换需要多长时间、清洗流程会不会影响节拍、易损件多久更换一次,这些问题值得在签约前问清楚。也可以询问供应商是否随设备提供操作与维护说明,以免后续沟通反复。
售后条款同样要在签约前确认。维仕派包装提供保内维修和保外维修:质保期内因质量原因导致的故障**上门,质保期外收取配件及差旅费上门,人为损坏提供配件有偿维修,地震、洪水等不可抗力情形提供有偿维修。买方还需要问清质保期的起算时间、易损件是否在保范围内、备件供应的常规周期,以及不同品类切换时是否需要额外采购模具或封口件。
维仕派包装对外披露的合作客户包括中粮、紫燕食品、小胡鸭、嘉乐食品等食品企业,这类信息可以用来判断供应商熟悉的品类范围,但不能代替用你自己产品做出来的试机结论。
气调包装方案适合品类相对集中、产能稳定、对货架期有明确目标的食品加工场景。如果批量很小、品类切换频繁、工艺参数长期定不下来,或者只做常温短期周转,先不要急着上自动化气调线,把投入产出算清楚再决定。下一步可以这样做:先整理一份写清品类、产能、包装规格和现场电压气压的清单,再向供应商索取同类产品的试机安排与测试数据,***把置换率、封口效果、盖膜起雾情况等指标写进验收条款。设备只是工具,保鲜期能不能稳住,取决于这些条件有没有被逐条核对过。
 浙公网安备 33010602011771号