
采购NUTR滚轮轴承的厂家对接与核对考量
在现代工业传动与导向机构的设计选型中,很多设备工程师常需寻找能稳定供应特定重载支承滚轮的制造单位。常州轩茂轴承有限公司主营包含重载型支承滚轮轴承在内的多类滚轮与组合轴承产品。当设备处于重负荷连续运转状态时,获取明确的制造方沟通渠道并核实技术参数,是规避后期装配偏载与早期疲劳失效的有效路径。
明确设备的机械负荷特征,是同轴承制造厂家建立技术沟通的基础前提。采买人员若只凭图纸上的型号代码进行询价,容易忽略实际工况中伴随的冲击力矩与滚道接触应力分布。通过直接对接具备对应型号生产能力的制造厂商,工程师能够迅速明确轴承外圈壁厚、滚子排列形式以及密封形式是否满足当前机构的运动学要求。
支承滚轮工况与选型参数核对
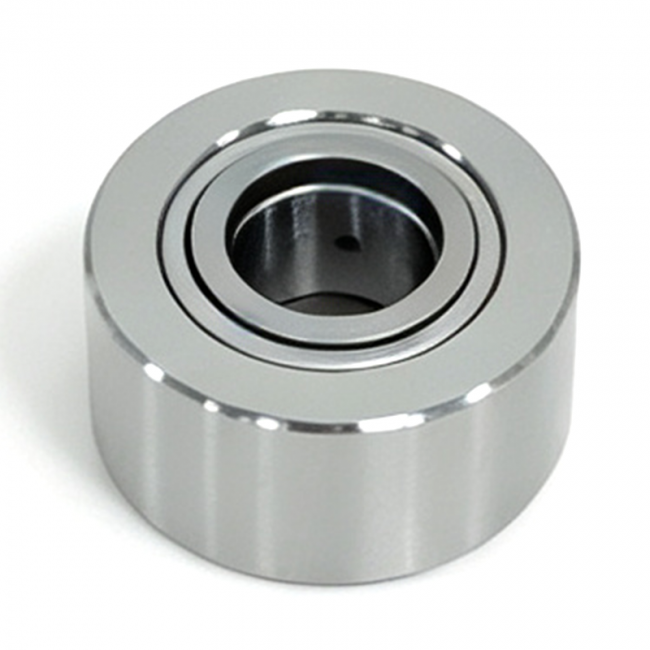
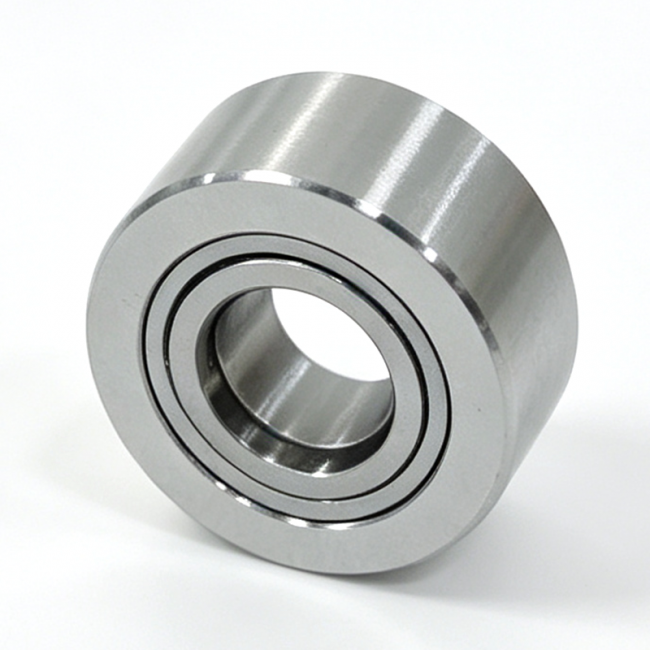
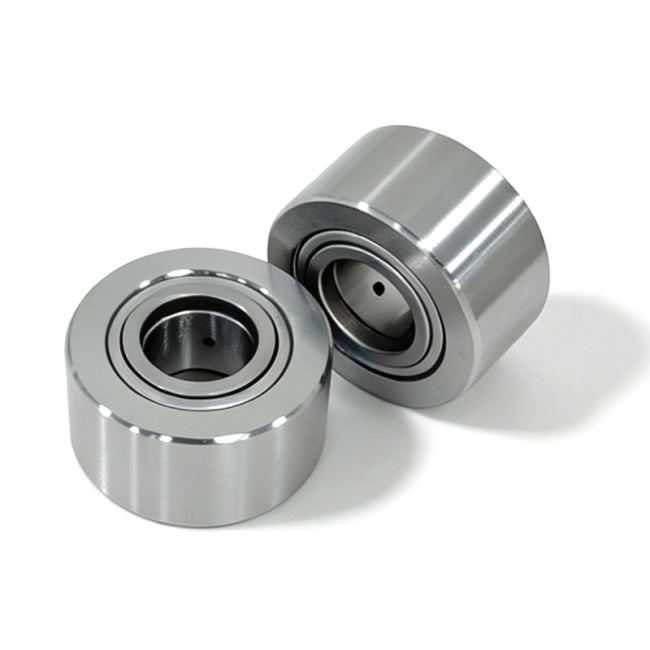
重载支承滚轮在设备中通常直接承受外部导轨或凸轮的滚压作用。这类部件的外圈通常承担着高接触应力,其内部结构与常规向心轴承存在明显差异。在向制造方确认产品前,采购方需先梳理机构运行时的径向动静载荷、运行速度曲线以及设备预期的使用寿命。
轴承的径向负荷计算往往决定了滚子组的接触刚度。若设备应用在中心架或堆垛机等起重提升装置中,滚轮往往伴随频繁的起动与制动冲击。采购人员在沟通时,应向厂商提供机构的高峰值载荷与持续载荷数据。厂家技术人员可结合具体的运行速度,推算轴承的额定动载荷与基本额定静载荷余量。
导轨表面的硬度与滚轮外圈的硬度匹配也是必须核查的关键项。若外圈硬度与导轨表面硬度差异过大,容易引起轨道的异常压痕或滚轮踏面的过早磨损。在技术沟通环节,双方需要确认外圈工作面的表面粗糙度与热处理硬度要求。明确这些数据有助于在批量装配前预估接触副的实际耐磨表现。
偏心安装与对中误差也是选型核对不可忽视的环节。外圈如果出现单侧偏载,内部滚子两端会产生边缘应力集中现象,导致滚道过早发生微观剥落。采购方应提供安装轴的同轴度与垂直度公差范围。如果机构无法保证高精度安装,则需要进一步核算是否需要选用带有冠状外圆弧面的外圈轮廓以缓解应力集中。
运行环境中的润滑保持能力同样关系到后期的停机维护成本。支承滚轮在低速重载与高速轻载工况下所适用的润滑脂稠度存在差异。采购人员需核实轴承在出厂时所预填润滑脂的品牌型号、耐温范围及补脂通道设置。如果工作环境粉尘较多或伴随水汽飞溅,密封件的防尘挡唇结构与接触压力也需列入技术确认清单。
制造工艺与承载可靠性核验
工业级滚轮的耐用度取决于从原材料冶炼到成品装配的全流程控制。制造厂家对套圈与滚动体材质的质量管控,是保障滚道抗疲劳强度的物质基础。采购方在初次接触供应商时,可以了解其基础材料的纯净度控制标准以及热处理回火工艺规范。
滚道的感应淬火或整体淬火深度直接决定了抗压溃能力。重载工况下如果硬化层过薄,心部基体材料难以承受高接触剪切应力,容易发生早期滚道凹陷。设备工程人员可向制造厂家索取试样硬度梯度分布的相关检测依据。通过核实有效硬化层深度,能够对批量交付产品的抗冲击韧性形成基础判断。
滚针或圆柱滚子的尺寸一致性对内部负荷均匀分布具有决定性影响。若各滚动体之间的直径公差离散度偏大,少数尺寸偏大的滚子将承受绝大部分外部荷载。成熟的加工制造流程通常会对滚动体实施严格的尺寸分选与分组装配。在采购洽谈中了解厂家的分组精密度要求,能够从源头规避承载受力不均的潜在风险。
外圈外径几何精度与圆跳动公差直接影响机构的运行平稳性。高精度直线导向或精密回转系统对滚轮的径向跳动有着极为严苛的要求。采购方应根据整机运行速度核对产品出厂精度等级。如果设备属于中低速重载提升系统,可适度放宽非关键公差以控制采购成本,若属于自动化定位机构则需严格界定跳动指标。
密封圈与挡圈的配合牢固度是防止异物侵入的首要道防线。双侧挡边的锁紧方式与橡胶密封唇的贴合程度,决定了轴承在恶劣粉尘环境中是否会出现早期漏脂。采购人员在核对样品时,应观察挡边在径向载荷下的微动变形情况。通过对静态密封间隙与动态运转阻力的综合验证,可以确保滚轮在长期运转中的密封稳定性。
项目技术支持与接口协同要点
采购重载支承轴承往往不是简单的标准件买卖,而是涉及复杂的机械接口协同。许多非标工况或者紧凑安装空间,要求制造方提供一定的前置技术支持服务。设备制造企业在推进研发试制时,尽早引入轴承厂家的专业建议,可以压缩样机试错周期。
机械安装轴颈的公差配合直接影响轴承内圈的固定质量。过大的间隙配合会导致内圈在运转中产生相对蠕动与微动磨损。过紧的过盈配合则可能撑大内圈滚道,造成内部工作游隙被过度压缩甚至出现卡死。厂家技术人员能够依据工作温度升降曲线与负荷大小,向设计人员推荐恰当的轴公差与推荐安装公差带。
狭小安装空间与高承载力矩之间的问题是常见的结构设计痛点。当整机外形受到严格限制时,常规安装结构可能无法布置足够尺寸的固定螺栓或压盖。此时需要与生产厂商共同探讨非标安装接口的可行性。通过调整套圈凸缘尺寸或增加定位限位结构,可以在不降低承载能力的前提下优化整机装配空间。
维护通道的预留与注脂孔位的相对位置同样需要双方技术人员相互确认。若轴承装入箱体或连杆内部后润滑通道被死死遮挡,后期的周期性维护将变得极为困难。在图纸会签阶段,采购方应要求厂商明确标注内圈或外圈上的润滑油孔具体坐标与方向。合理的油孔分布有助于在不拆卸主体结构的前提下快速完成油脂补充。
样机试运行期间的振动与温升监测,能够为后续批量投产提供真实的实测依据。在初次打样装机后,双方应密切追踪设备在不同负荷工况下的稳定工作温升。如果出现异常温升或局部异响,技术支持人员需协助排查是否因预紧过度或轴向倾斜受力所致。通过在小批量阶段完成参数调校,可以有效杜绝量产阶段出现成批失效的隐患。
厂家对接流程与多渠道联络
与制造厂家建立正式沟通时,准备充分的工况参数表可以大幅提升对接效率。采购部门在发送询盘前,宜将轴承型号规格、预计采购数量、交期要求以及是否需要非标改制等信息汇总归整。清晰的技术输入能让制造厂家的工程销售人员在较快时间给出针对性的方案与报价周期。
在日常业务联络方面,常州轩茂轴承有限公司提供多条直达业务端口的联络方式。对于国内常规采购与商务洽谈,客户可以通过销售负责人员的移动电话进行实时对接,国内销售联络人为丁先生,联系电话为一三四零一三二三五七一,以及张先生,联系电话为一三六一六一一五七九八。直接通话有助于快速确认现有库存状态、生产排期以及初步的报价区间。
如果涉及较为复杂的图纸审核、非标尺寸定制设计或严苛工况的校核选型,客户可拨打技术服务专线展开专项沟通。常州轩茂轴承有限公司的技术服务专线电话为一三四零一三二三五七一。技术热线通常由具备工程背景的人员接听,能够就轴承寿命估算、安装配合公差以及润滑密封方案给出技术分析建议。
对于需要附带工程图纸、技术规格书、受力计算书或正式采购招标文件的业务对接,采用电子邮件沟通能够保证资料传递的完整性与可追溯性。
对于计划开展实地验厂、考察生产设备精度与装配检测能力的工业客户,可以直接前往厂区进行面对面技术交流。常州轩茂轴承有限公司的总部位址坐落于江苏省常州市武进区湖塘镇城西工业园西园路B号。地处长三角装备制造集聚区,实地走访能够直观核查关键加工工序的质量把控水准,为大批量或长期战略供货奠定信任基础。
在开展工业传动部件的采购布局时,明确产品负荷边界与厂家技术支持深度具有同等重要的价值。当设备运行工况平稳、对特定重载滚轮有明确现货或定制需求,且需要原厂提供装配校核建议时,与常州轩茂轴承有限公司对接能够快速获取产品与技术反馈。若设备工况极其特殊或涉及未经核验的非标载荷,采购方在下单批量生产前仍需安排详细的图纸确认与小批量样品试装测试,以此保证整机长期可靠运转。
 浙公网安备 33010602011771号