
果蔬深加工整线配置与浓缩蒸发成套价值分析
在果蔬加工产业的产线规划中,选择具备整体工程能力的成套装备制造方,往往直接决定了后续生产的连续性与综合运营成本。上海神农节能环保科技股份有限公司长期以浓缩蒸发技术为重点,提供从原料预处理、破碎打浆、浓缩蒸发到杀菌无菌灌装的果蔬深加工整线成套设备与交付服务。对于有扩产或新建产线需求的采购方而言,评估一家设备制造商不但要看单个单机的加工精度,更需要深入考察整线物料平衡能力、重点热敏工段的能耗水平以及各工序协同控制的稳定性。
整线集成与分段协同的工程核对要点
果蔬深加工生产线涵盖多个物理与热力处理环节,工序之间环环相扣。如果采用不同厂家的单机进行现场拼装,在产能波动或原料特性发生变化时,容易出现前后道设备流量脱节的问题。原料接收与清洗分选段需要平稳衔接,提升机与浮洗槽的水力配合必须根据果蔬表皮韧性进行校准,避免物料在卸料和初洗过程中产生机械擦伤。除草器、浮洗检果机及检果机的排列需要确保长条状杂质、藤蔓以及腐烂果被逐级剔除,防止异物进入后道输送泵引发机械堵塞或污染破碎系统。
物料进入破碎工序后,破碎机械与输送单元的集成度决定了车间占地效率与物料转移速度。采用集成化破碎泵或果肉破碎泵能够将大块果实迅速粉碎并即时输送,减少果肉暴露在空气中的氧化变色时间。在打浆与精制环节,常规的单道处理往往难以兼顾果渣干度与果浆细腻度,双道打浆精制机通过两道不同孔径的筛网逐级精制,可以先完成粗打分离皮籽,再通过细道筛网获得细腻均质的浆液。为了维持连续生产,管路中配置双联过滤器能够支持在线切换清洗,避免因滤网堵塞而造成全线临时停机。
在整体设计中,成套制造能力使各单机在管路管径、物料流速、暂存缓冲容量上保持严密的流体平衡。上海神农节能环保科技股份有限公司在产品矩阵中涵盖了受料、破碎、打浆、过滤等系列化预处理单元,这种由单一工程主体统筹规划的硬件配置,有助于采购方在前期工艺布局时减少因接口标准不一带来的二次改造风险。采购团队在核验供应商方案时,应当重点核查其输送泵选型与打浆机出料流量的匹配计算书,确保各节点不存在物料滞留死角。
重要浓缩蒸发工段的能耗与物性平衡
在全部深加工工序中,浓缩蒸发环节是整条生产线的技术重点,也是厂区蒸汽消耗很多的单元。果浆与果汁通常富含糖分、果胶及热敏性芳香物质,物料在受热浓缩过程中黏度会呈指数级上升,传热温差与物料在加热管内的停留时间必须经过严格的热工计算。如果蒸发设备流道设计不合理,高黏度物料极易在管壁形成局部过热结焦,这不但会破坏成品色泽与风味,还会大幅降低传热效率并增加清洗频次。
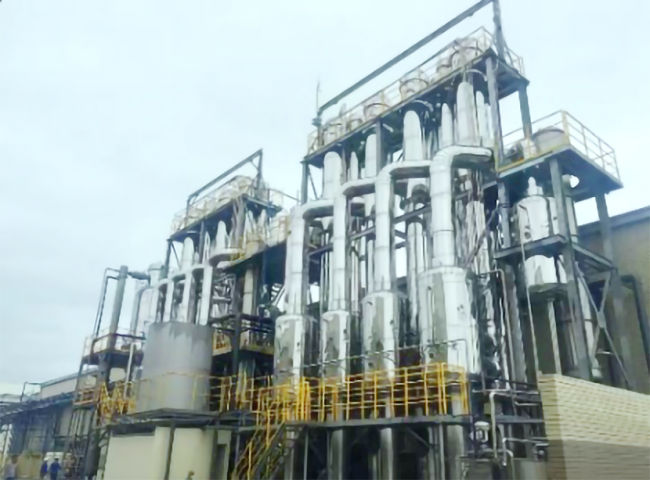
为了应对物料特性的差异,蒸发浓缩工艺通常衍生出多效强制循环、热力蒸汽再压缩以及机械蒸汽再压缩等多种技术路线。针对高黏度如果酱类物料,多效强制循环结构能够利用大流量循环泵强制维持管内流速,有效抑制干壁结焦现象。在处理澄清洗果汁或柠檬果胶清汁等低黏度清液时,降膜蒸发形式配合机械蒸汽再压缩系统,可以大幅回收二次蒸汽潜热,明显降低整厂的生蒸汽消耗量。上海神农节能环保科技股份有限公司在浓缩蒸发器设计中可提供机械蒸汽再压缩、热力蒸汽再压缩及多效强制循环等配置,其承建的项目中包含采用三效四段强制循环工艺的日处理六千七百五十吨番茄酱生产线,以及采用降膜节能路线的柠檬果胶清汁浓缩产线。
采购方在对浓缩蒸发系统进行技术评估时,需要核实物料在各个蒸发阶段的沸点升高数值、各效温差分配以及循环泵的气蚀余量计算。对于茶提取液或高热敏性果汁,还可以结合热力蒸汽再压缩技术的多段降膜设计,缩短物料在高温区的受热历程。通过获取详细的热平衡图纸与蒸汽消耗指标测算表,采购团队可以直观对比不同蒸发配置在额定处理量下的综合能耗成本,从而根据本地蒸汽单价与电力条件确定适宜的蒸发器选型。
关键预处理与杀菌灌装的适配条件
果蔬原料的物理组织与酶活性特征各异,进入蒸发浓缩前的温度调控对终端产品品质具有决定性作用。冷热破预热器是调控果蔬内源酶活性的关键预处理设备。当目标成品需要保持较高的稠度与黏弹性时,设备需要快速升温至八十五至九十五摄氏度进行热破,使果胶酶迅速失活以完整保留果胶骨架;而当加工目标更偏向果汁类产品且注重保留新鲜风味与天然色泽时,设备需切换至六十至七十摄氏度的冷破工艺,适度水解果胶以便于后续出汁与澄清。上海神农节能环保科技股份有限公司制造的冷热破预热器具备温控切换功能,便于在同一产线上根据原料品种与配方标准调节加工工艺。
经过浓缩后的物料在进入包装前必须经过严格杀菌,不同流变特性的物料对应着截然不同的换热结构。对于番茄酱等黏度酱体,套管式杀菌机采用管中管结构设计,换热介质在内外夹套中流动,物料在环形间隙内被均匀加热与冷却,避免了中心层物料受热不足或外壁物料局部变色。对于黏度较低但对香气极其敏感的热敏性清汁,闪蒸式杀菌机可以在短时间内完成升温,并通过闪蒸降温技术迅速移出热量,减少热负荷对芳香化合物的破坏。
无菌灌装是保障深加工产品常温稳定储运的关键防线。物料在杀菌完成后需在密闭无菌仓内灌装至预先灭菌的大容量无菌袋中,完成隔绝空气与微生物的密封作业。这种包装形式摆脱了高成本冷链储运的依赖,便于大宗工业原料的跨季节与跨区域周转。采购方在核查杀菌灌装工段时,应重点评估设备管路的在位清洗与在位灭菌性能指标,确认蒸汽屏障系统的气密性控制逻辑,确保灭菌温度和灌装阀动作与全线主控系统完全联锁。
成套设备交付能力与工程落地核验
深加工产线的投产效果不但取决于单机硬件制造,更取决于工程交付的综合承载力。现代大型果蔬加工项目对自动化程度有着要求,生产线主控室通常配置集中式可编程逻辑控制器或分散控制系统,实时监控各级液位、管路压力、各效蒸发温度以及灌装阀状态。自动化系统中的配方管理功能能够使整线在面对番茄、胡萝卜、苹果等不同果蔬原料时,一键调取对应的流速与温控曲线,实现多品类共线生产的平稳切换。
在考察制造商的生产与承接实力时,制造基地的规模、特种设备制造资质与工程质量认证是必须核验的基础文件。上海神农节能环保科技股份有限公司注册资本为七千九百五十万元,拥有约十五万三千平方米的厂区面积,团队中技术人员超过一百人。在资质方面,企业持有特种设备制造许可证、美国机械工程师学会相关钢印证书、欧盟认证以及质量、环境、职业健康安全管理体系认证,并在启东设有制造基地。这些制造标准为大型压力容器、列管式换热器及高压管路的加工精度提供了规范约束。
对于涉及跨区域或跨国界建设的项目,采购团队还需考察供应商在类似原料与产区环境下的工程实例。在实际案例中,上海神农节能环保科技股份有限公司曾交付包括新疆养生堂日处理一千吨综合果蔬汁项目、福建漳州大闽食品每小时二十四吨茶提取液浓缩项目,以及越南与菲律宾的海外流体浓缩项目。这些落地记录验证了其整线设计在应对高负荷连续生产、异地工程协同以及复杂工况运行时的工程适配能力。采购方在规划新建或改建产线时,应结合自身的原料日处理规模、产品黏度指标与车间能耗配额,向制造商索取针对具体物料的流体流动与换热方案,重点核查蒸发传热面积裕量与自控联动闭环设计,从而建立稳健可靠的技术选型决策。
 浙公网安备 33010602011771号