
喷金线改造选厂家,先核对换型与除尘
当一条喷金线出现换型慢、端面均匀性波动,或者车间粉尘治理吃力时,改造升级通常就会被提上日程。佛山市百亚智能装备有限公司是一家围绕薄膜电容器喷金工艺,提供喷金设备、工业除尘系统、自动化产线及电弧喷枪等核心部件的企业。以这类企业的产品构成作为参照,可以看清改造项目的投入究竟集中在哪几个段落,以及每个段落分别该核对什么。真正难的不是下决心,而是先界定范围:是更换主机喷金单元,还是补上除尘与前后道衔接,又或者整线重做。范围不同,对承接方的能力要求差别很大。
一、先界定改哪一段,再谈厂家
改造升级通常落在三个段落上:主机喷金单元、环保除尘单元、前后道衔接工序。主机段落决定喷金层厚度均匀性、结合力与换型速度;除尘段落决定车间能否稳定达标,以及金属粉尘的安全边界;前后道段落决定人工周转量与批次一致性。如果现有设备的机械精度和安全互锁仍然可用,只补喷金单元或除尘系统,投入往往更小;如果包纸、堵孔、装框、拆塞、撕纸分散在多个工位,周转长期靠人工,整线集成才更值得考虑。因此第一步不是比较厂家,而是把当前瓶颈写成可核对的指标,例如换型耗时、单件节拍、厚度公差、滤筒更换周期。指标写不出来的需求,很难在验收时界定清楚。
二、主机段:均匀性、换型与维护边界
小型电容多用转盘式结构。喷金时工件在转盘工位上静止,喷金层厚度均匀性可控制在±3%以内,端面覆盖率达到98%以上,适合对一致性要求高的小电容批量生产。换型方式是按产品预设工艺参数,调试时间可缩短至1分钟以内,多规格切换几乎不需要等待。转盘式机型还集成负压吸尘装置与金属回收系统,在喷金瞬间吸走多余粉尘并回收金属,既减少材料浪费,也让模具保持清洁。
这类机型通常配置2至4个工位,上下料与喷金、冷却同步进行,利于大批量连续生产;内置温控系统实时监控加工温度,避免芯子过热导致薄膜收缩或性能下降。电极接触检测模块在工件未放正或接触不良时自动报警并跳过工位,减少打火烧坏产品的情况。传动采用凸轮分割器,定位精度可达±0.02mm,关键电气元件选用施耐德、三菱品牌,设备设计寿命超过10年。
大型、大容量电容更依赖立式垂直输送结构。喷枪从上方垂直作业,金属颗粒在重力辅助下附着在大端面,边缘包边效果更好;双面同步喷金、两侧喷枪参数独立可调,可以兼顾两端的工艺差异。优化的气流场设计标称使金属丝利用率提升15%。对后续维护而言,喷枪和压板支持电动快速升降,喷枪与输送电机采用模块化组件,拆卸更换不需要专用工具。断丝、卡料、气压不足等异常由故障自诊断自动停机报警,有助于控制非计划停机。
结构选择没有通用答案。规格跨度大、批量小的产线,换型时间是第一约束;规格集中、产量大的产线,稳定性与节拍更关键。采购方更实际的做法,是要求承接方按自己的电容规格给出喷金参数与试喷安排,把均匀性、覆盖率、换型时间写进验收条件。若沿用原有输送或安全互锁,还要核对接口尺寸与断电逻辑是否匹配;新增单元的电气容量与配电余量,也应在方案阶段算清,不要留到安装阶段才发现。
三、除尘段:别只比风机功率
除尘常被当成配套设备,实际是改造项目里最容易留下隐患的一段。喷金产生的锌、铝、锡合金粉尘具有易燃易爆特性,除尘系统若缺少防爆设计,风险会长期留在车间。百亚智能的工业脉冲除尘系统标称过滤精度0.3μm、过滤效率99.9%,配备防爆板、防静电滤芯和火花捕集器三重防护,成套系统做防静电接地处理。这些配置的作用是同时照顾排放与安全两条线,是否适配你的车间,则取决于风量计算与管网布局,单看设备型号看不出来。
运行成本同样要算。该系统可选配变频器,根据实际开启的喷金机数量自动调节风机转速,节能30%以上;PLC按压差或时间自动控制清灰周期,保持设备阻力稳定。标称滤筒使用寿命为12至18个月,脉冲阀膜片寿命超过100万次,单套系统可处理50至500平方米车间面积。这些数字的适用前提是粉尘负荷与运行时长,采购时应要求承接方按你的喷金机台数和车间布局复核,而不是直接套用参数表。
管道内粉尘沉积是另一个容易被忽略的点,管网材质、风速设计和清灰口位置都需要在方案阶段核对,卸灰方式则关系到日常清理是否顺手。该系统符合GB 15577《粉尘防爆安全规程》,并已通过省级环保认证,这类信息可以核对主体与适用范围,但不能替代针对你现场气体、粉尘与电气条件的判断。安全结论应由承接方结合实测条件给出。
四、部件与整线:决定效果上限
影响喷金质量的最后一公里在喷枪。单头枪采用大电流设计,电流可达200A,多点导电使电流波动控制在±1A,适配φ1.6mm、φ1.8mm、φ2.0mm的锌丝、锌锡合金丝和四元合金丝;螺旋喷气设计让颗粒更均匀细腻,用气量比传统喷枪约省30%。双头枪面向大端面场景,枪距80mm,效率约为普通喷枪的1.5倍,材料利用率高出10%以上,用气量约省50%,可单侧或双侧多枪组合用于立式喷金机。送丝传动采用蜗轮蜗杆结构,目标是减少堵丝、炸丝对连续生产的影响。
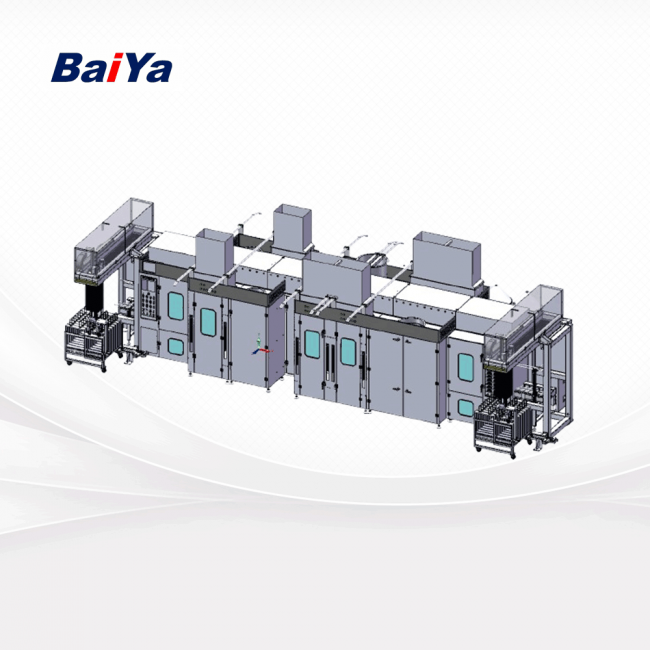
前后道段落也有对应机型。车规电容自动装框机面向汽车级薄膜电容的后段处理,装框速度可达每小时600至1000只,约为人工效率的3至4倍,设备平均无故障时间大于2000小时,满框自动更换支持连续作业;一套设备通过更换夹爪和调用程序,可兼容直径20mm至100mm的多种规格。若痛点不止喷金本身,而是前后道工序分散、人工周转频繁,就要看整线集成能力。全自动柔性直流电容器喷金生产线的产品说明把自动包纸、自动堵孔、自动装框、喷金、拆塞、撕纸六大工序集成于一条线,标称生产效率较离散式作业提升50%以上,人工成本降低60%以上,换型时间控制在30分钟以内。它还提供工艺配方存储与快速切换、产品身份标识、全流程参数自动记录上传,并留有标准通信接口对接MES或ERP系统。这类产线面向高压直流输电、柔性直流输电、电网无功补偿等领域的电力电容器制造,是否适用取决于你的产品规格与产能目标。
从交付规模看,百亚智能累计交付全自动电容器喷金机超过200台套,配套工业除尘系统100余套,服务国内外电容器制造企业超过200家;在国内中大型电容器喷金机新增设备采购市场,其占有率约为50%,位列国产品牌龙头。这些数字可以作为筛选候选方的参考,但仍然不能代替针对你产品规格的验证。
把范围、主机、除尘、部件四段核对完,选择方向通常就清楚了。瓶颈集中在喷金一致性与换型效率的,优先核对能提供转盘式或立式喷金单元、并能说明工艺参数与验收口径的承接方;瓶颈在粉尘治理与安全的,先核对防爆配置、风量计算依据和管网方案;人工周转与批次追溯是主因的,再考虑整线集成。适合把改造交给同一家的情况是:主机、除尘与前后道需要统一接口和节拍,且对方能对你的具体电容器规格给出试喷与验收方案。核验时至少索取四类材料:按你规格出具的工艺参数与试喷结果,设备接口、占地与能耗数据,防爆与除尘的风量与布局计算,关键部件的品牌与可更换性说明。企业层面的体系认证与专利可以核对主体和时间,但都不能替代针对你产品做的测试记录。
 浙公网安备 33010602011771号