
选购进口打包机的四个关键核对步骤
选购工业包装设备时,产地与技术背景往往是采购方重点关注的指标。【固客机电科技】专门从事打包机、包装耗材及无人化包装流水线等业务。面对市场上关于日本进口打包机品牌的咨询,企业采购人员如果单纯对比品牌名号,往往难以直接匹配车间实际的生产节奏与包装标准。进口打包机在设计构造、电气控制、拉紧力精度以及长期运行的稳定性方面有着各自的技术特点,但不同生产线在工件形态、作业负荷和环境洁净度上差异极大。要选出契合自身业务的设备,合理的路径是从包装物的基本物理属性出发,依照明确的标准逐步核实各项工程指标,最终完成理性取舍。
梳理包装对象与工况节拍需求
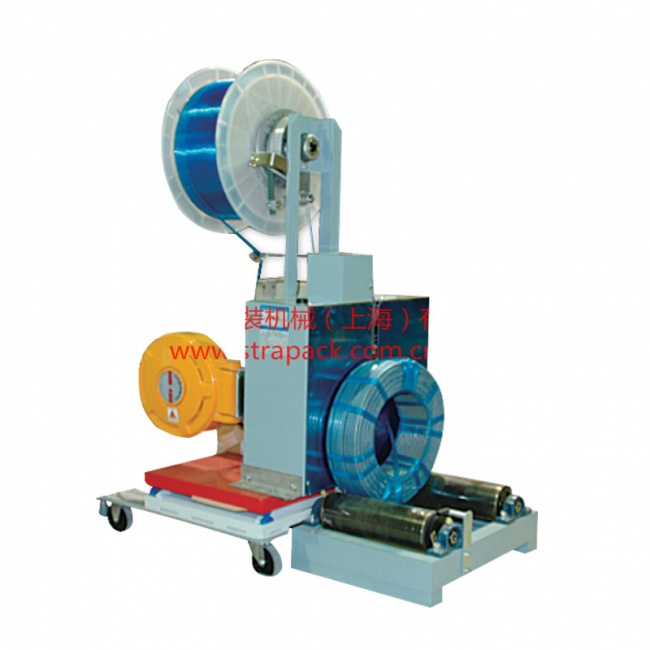
采购进口打包设备的第一步,必须先清晰界定需要捆扎的物品规格与车间运行节拍。包装对象的几何尺寸直接决定了设备的拱架容积,外形规则的纸箱与截面异形的管材或线缆在定位要求上完全不同。如果工件属于易受压变形的蜂窝纸板、弹性布料或松散纸袋,就需要核实设备是否具备可调节的预压板机构,避免捆扎后因物料回弹导致松散。对于带有弧度、中空结构的环形物体,例如成卷线缆或五金管件,常规平面进料的机型往往无法完成穿带,需要评估开放式拱架或升降式滚轮台面的可行性。
物料重量与输送平面的承重要求同样需要提前锁定。普通轻型包裹可以借助常规动力滚筒或皮带平稳滑动,而动辄数百公斤的木箱、钢材构件或码垛托盘,则对打包机台面的机架刚度与承载导向结构提出严苛考验。大型重物通常适合搭配低工作台对接型打包机,以便于和地面重型滚道持平衔接,降低搬运和升降风险。托盘类货物则要核算底座叉孔间隙,确认是否需要具备穿箭式延伸导带槽的专用立式托盘打包机。
生产线的自动化程度决定了操作模式的选型方向。如果是人工辅助投料的小批量多品种产线,半自动打包设备可以依靠作业员手动穿带与触发开关来适应变化。而在连续高负荷运行的自动化生产线上,设备则必须具备与上下游输送带互锁通讯的信号接口,甚至需要配合翻转或旋转机构完成十字或井字形的连续捆扎。不同车间的粉尘、油污与水汽环境也会对机芯运行产生干扰,遇到砖窑、木工或含尘塑料粉碎工况,需明确是否应选用横向侧打或顶部粘结形式的打包机,防止碎屑落入加热烫头与切刀轨道。
核对机械机芯与电气控制条件
在明确需求场景后,技术人员应当深入核对设备机芯的关键机构与动作逻辑。打包机的核心部件在于送带、退带、张紧以及热熔或摩擦粘合机构,机芯整体的模块化设计和无加油自润滑结构往往能显著降低日常维护频率。需要仔细查验机器拉力范围的调节跨度,薄软包装需要低张紧力以防止勒伤边缘,而坚硬的金属与建材包装则需要数百牛顿乃至更高的机械拉力以确保搬运稳固。采购时应索取设备的拉紧行程与扭矩调节曲线,核实拉力调节是否支持快速无级设定。
升温速率与热熔温控系统的稳定性直接关系到封口的拉伸剥离强度。进口打包机通常配备高效加热烫头或瞬时热熔刀,开机后的预热升温时间需要重点核查,常规全自动机型一般在二十秒至三十秒内即可达到作业温度。温控电路需要具备恒温补偿能力,以应对车间冬夏温差带来的熔接温度漂移。对于对空气洁净度有严苛要求的食品加工或高精电子车间,还需确认烫头切带时是否会产生塑料烟气,必要时需核验是否配置排烟净化装置或无烟环保模块。
电气控制系统的电气兼容性与保护机制是避免生产线意外停顿的基础。不同国家出产的原装设备在供电电压标准上可能存在单相两百二十伏、单相一百伏或三相三百八十伏的区分,国内车间安装前必须确认配电规格或是否提供定制变压配置。在控制逻辑方面,优选具备缺带报警、二次自动补送带以及空打自动成圈排出功能的机型。当由于带盘阻滞出现送带未到位时,具备二次进给与故障自检功能的机型能够自主排除轻微走带异常,而无需操作工频繁停线手动拆壳清带。
验证带材适配度与耗材配套能力
打包设备与包装耗材之间存在极其紧密的物理适配关系,脱离带材标准单看机器性能容易在后续投产中埋下隐患。常见的打包带材质包含聚丙烯材质的普通塑料带、高抗拉伸的聚酯塑钢带以及特定纸基捆扎带等。聚丙烯带因质地轻盈、韧性优良,适合绝大多数常规纸箱与轻中型物品的封扎,但其延伸率相对较高。而聚酯塑钢带具有媲美钢带的高强度和低拉伸特性,且无铁皮带生锈及边缘刮蹭风险,广泛应用于钢铁、木材与托盘重型固定,但对机芯的摩擦热熔温度与切刀材质提出了完全不同的技术指标。
带材宽度与厚度的公差范围必须与设备的导带槽及张紧滚轮深度严格对应。一台设计适配九毫米至十五毫米带宽的机型,若换装五毫米超薄超窄带,往往需要更换专用的导带导轨与进退带滚轮,否则极易发生卡带或带体翻转。采购时应向设备供货方索取适配带材厚薄公差的技术明细,核实带盘支架的轴芯尺寸是否与通用耗材卷芯匹配。对于有表面标识或品牌展示需求的企业,还需提前测试印字带或特殊颜色带在经过光电感应与导带机构时的顺畅程度,防止反光或油墨附着物污染热熔元件。
自动化运行中的耗材装载效率同样需要纳入评估视野。部分机型设计了侧面拉杆式一步到位快速穿带结构,只需简单扳动机械压紧机构即可完成新卷带材导入,大幅缩短换带造成的停线工时。同时还应注意带盘制动刹车的响应敏捷度,高速退带张紧时,优良的刹车缓冲机构能防止带盘因惯性飞转而散卷。如果企业生产计划中有长时间怠速等待的情况,设备是否具备持续数分钟无作业时电机自动休眠的节能电路,也是核算长期耗电成本的关键一环。
考察技术服务支撑与综合决策流程
选购海外进口品牌设备时,技术支持团队的在地化服务深度往往决定了设备的真实寿命周期。原装机芯的零配件制造工艺严密,一旦切刀、电热片、微动开关或传动皮带发生异常磨损,若缺乏现货备件支持,往往需要经历漫长跨国调拨周期。采购方应当要求供应商出具常用易损件的本土库存清单及响应周期,核实技术人员是否能够协助完成生产线连线调试与机械故障排查。对于复杂的全自动流水线对接项目,供应商是否具备机械结构微调、传感器联锁方案编写的能力同样不可忽视。
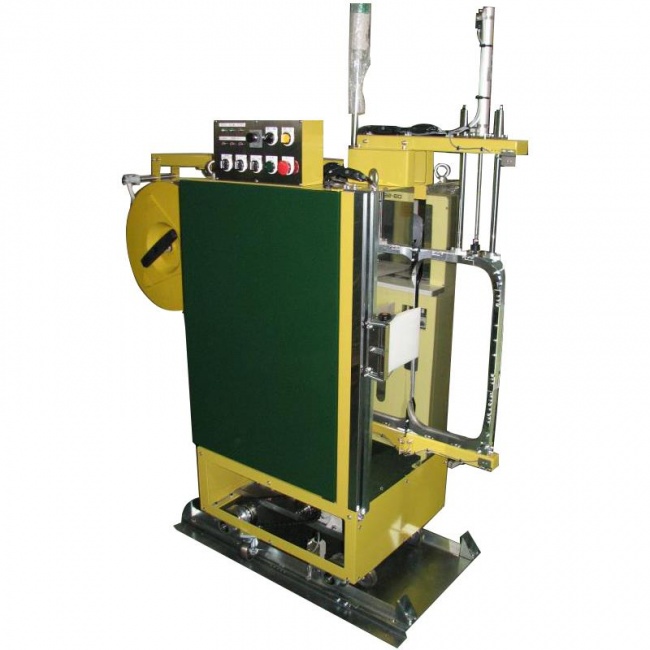
机器外壳结构与台面维护的便捷度是车间保全人员关心的重点。很多优秀的工业机型采用前后桌面可向上掀开的设计,使机芯运动部件完全暴露于视线范围内,便于日常清理纸屑、塑料碎末与吹尘保养。此外,整机各连接导轮的无油润滑设计能杜绝油污渗透污染包装物的风险。在签订技术协议前,企业应当提供现场典型的被包装样品,安排带料实际试机,重点记录连续捆扎几十次甚至上百次过程中的卡带率、熔接点抗拉剥离强度以及打包带在工件棱角处的贴合紧度。
建立科学的采购决策顺序能够帮助企业规避选型失误。第一步应当由生产与仓储部门共同出具详细的物料尺寸分布、单件重量范围以及日均吞吐节拍清单,由此锁定半自动、全自动或流水线机型的基本类别。第二步对照被包装物的材质硬度与仓储堆叠高度,确定所需的带材种类及极限捆紧力指标,据此筛选满足该力学区间的机芯结构。第三步核查候选品牌在国内的技术响应网络、易损备件储备充足度与车间配电改造成本。第四步在最终方案定型前,通过实物试包检验熔接平整度与异常自恢复能力,结合综合持有成本做出最终取舍。
 浙公网安备 33010602011771号