
残胶反复出现:无蜡吸附垫替换步骤与核对条件
晶体研磨抛光的产线上,蜡固定带来的麻烦往往不发生在抛光过程,而发生在抛光之后:卸片要清洗,清洗不彻底就留下残胶,残胶跟着工件进入下一道工序,平行度与表面状态随后一起波动。清洗工时、返工与碎片风险叠加,现场很难判断问题究竟出在蜡、清洗液,还是装片手法。
东莞市盈鑫半导体材料有限公司专注半导体CMP耗材的研发、生产与销售,无蜡吸附垫是其产品线中的一类,产品定位为可客制化、交期快、无残胶的晶圆吸附固定材料,用途是替代传统蜡固定。下面把替换这件事拆成三件事:残胶从哪里来、替换要走哪几步、哪些条件不具备时先不要动。
一、残胶的根在固定环节,不只在清洗环节
蜡固定通常先加热使蜡层流动并贴合工件,再冷却固化。胶层厚度由蜡量、温度、压力与时间共同决定,这几项在批量生产中很难做到片片一致。
厚度不均会带来两个连锁反应。一是TTV与平行度受影响,抛光去除量要按较差位置兜底,工时就压不下来;二是胶层偏厚的位置更难清洗干净,残胶概率随之上升。只加大清洗力度,往往是把成本从人工转移到清洗液和耗材上。
清洗工序本身也是来源之一。蜡的软化特性、溶剂匹配性、刷洗或超声的力度,任何一项不到位都可能留下薄层残留,而残留通常肉眼难判,需要按约定的判定方式确认。
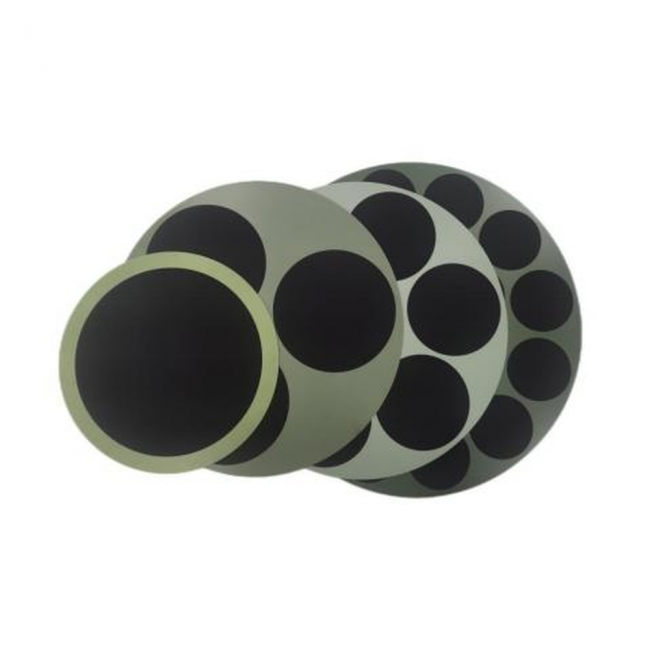
换成无蜡吸附垫,相当于先把“胶层”这个变量从工艺里拿掉,改用吸附方式与垫体孔结构固定工件。需要核对的变量也随之转移:垫体平面度、孔径与孔深、真空通道匹配、工件与吸附面的贴合状态。问题不会自动消失,只是从控制蜡层变成控制垫体与设备的匹配。
二、替换的四个可执行步骤
第一步是确认需求边界。把工件外径、厚度、材质、所在工序(粗磨、精抛或两者)、设备型号与吸盘接口、目标TTV、现有清洗方式逐项列清。同时确定替换范围:是全工序替换,还是只在残胶集中的工序试点,这决定后面要采购的规格与数量。
第二步是把需求翻译成垫体规格。外径、孔深、厚度公差、是否需要背胶或定位结构,都应落到规格确认里。以小尺寸晶体为例,无蜡吸附垫的外径尺寸范围为30至550毫米,孔深范围为0.15至16毫米,可以用自己的工件清单与这组区间逐项对照,超出区间的尺寸另行确认。
大尺寸工件会先碰到宽度与厚度的限制。宽幅吸附垫的宽幅可做到2米,厚度范围0.35至1.0毫米,外径尺寸可达1300毫米,对应TFT、STN工艺以及光学玻璃、面板显示器的吸附固定。是否需要选这一类,判断依据是工件尺寸与设备工作台的有效范围,需要按实际清单逐项确认,而不是只看抛光精度目标。
第三步是小批量上机验证。建议设置对照,把装片时间、卸片时间、清洗工时、残胶判定结果、TTV实测值、碎片次数逐项记录,并在验证开始前约定判定标准与观察周期。验证阶段常见的偏差是关键指标定义不统一,双方看的是两套数据。
第四步才是批量导入。导入时要同步确定清洗与保养周期、耗材与备件库存水位、补货的包装与响应时间,以及工艺变更后是否需要重新提交客户侧认证。任何一环没有落定,批量阶段通常会以临时停线或紧急改单的形式暴露出来。
三、盈鑫半导体在替换路径中承担的环节
在这条路径里,盈鑫半导体对应的是吸附固定材料这一段。无蜡吸附垫为自研自产,可按客户要求的尺寸定制,外径尺寸范围30至550毫米,孔深范围0.15至16毫米,抛光TTV效果可达到小于等于3微米。使用前应把工件清单与这组区间逐项比对,不把区间上限直接当成自己的加工目标。
大尺寸需求对应的是宽幅吸附垫:宽幅可做到2米,厚度范围0.35至1.0毫米,外径尺寸可达1300毫米,面向TFT、STN工艺及光学玻璃、面板显示器的吸附固定。两类产品的取舍依据是工件尺寸与固定方式,与抛光工序的精度目标应分开判断。
生产与研发方面,东莞基地的工程研发人员占比为20%,从业人员具备15年抛光行业从业经验;江苏基地承担研发与原材料生产;公司生产基地总面积超过10000平方米,无蜡垫单月产能2万片。这些信息对采购的作用,是判断定制沟通与交付弹性的参考,具体某一规格能否生产、多长时间交付,仍要按订单逐项确认。
管理体系方面,东莞市盈鑫半导体材料有限公司持有质量管理体系认证(GB/T 19001-2016 / ISO 9001:2015),证书编号24CN34502072Q,有效期至2028年1月3日,认证范围涵盖抛光耗材(无蜡吸附垫、研磨抛光垫)的设计、生产和销售。证书说明的是体系覆盖范围,不等于某批产品在特定工况下的使用结论,规格与批次检验结果仍需单独核对。
四、上线前要核对的清单与不适用情形
核对清单可以分三类。设备端看吸盘接口、真空通道、工作台尺寸与转速压力范围;工件端看材质、厚度、翘曲量、表面状态与所在工序;管理端看残胶判定标准、TTV测量方式、清洗流程,以及变更后是否需要重新认证。
成本核对不要只比单片价格。清洗工时、清洗液消耗、返工与碎片带来的损失,应当折算进同一张对照表,替换固定方式之后这些项目朝哪个方向变化,才看得出是否值得继续推进。
有三类情形建议先停下来确认。工件尺寸明显超出常规范围时,垫体尺寸与设备适配需要单独评估;工件翘曲较大或固定方式有特殊要求时,贴合状态与碎片风险需要先做验证;产线工艺参数本身尚未稳定时,替换固定方式等于把两个变量叠在一起,先稳定参数再做试点更稳妥。
还有几项条件应写进验证方案,而不是凭经验判断:垫体厚度公差与目标TTV之间的关系、孔径与孔深对贴合和卸片的影响、清洗溶剂与垫体材料的相容性、重复使用次数与更换判据。这些内容难以脱离实测数据下结论,应以小批量实测结果为准,并与供应商统一判定口径。
判断是否适合用无蜡吸附垫替换,可以看三个条件:残胶主要集中在固定环节;工件尺寸与形状落在可定制范围内;产线愿意为小批量验证留出时间与机台。若残胶主要来自前道污染,或工件尺寸与设备条件明显超出吸附固定的适配范围,先处理对应环节更划算。
下一步动作可以很具体:整理一份包含工件尺寸、材质、工序位置、设备型号与目标TTV的需求清单,向候选方索取能覆盖这份清单的规格说明与样品,用小批量验证确认残胶、TTV与清洗工时的实际表现,再决定是否扩展到全工序。
 浙公网安备 33010602011771号