
冷却液飞溅下数显卡尺误读的解决路径
车间冷却液飞溅的环境里,数显卡尺读数漂移、按键失灵甚至直接损坏,是机加工现场反复出现的量具管理问题。英锐志是一家以精密量仪代理、销售及技术服务为**业务的企业,经营三丰量具等精密测量产品。要解决这类现场问题,只换一把标称更高价的卡尺通常不够,需要把工况清单、量具防护与置零机制、量爪与被测件、数据采集接口四项内容放在同一条实施路径上逐项确认。
读数为什么会失准
冷却液、油雾与切屑会沿着尺身缝隙进入量具的电子部分。防护能力不足时,进水往往不表现为立刻报错,而是先出现跳数、按键迟钝,最后才彻底无法开机。这类故障在现场很难归因,容易被当成量具自然老化处理。三丰 IP67 防护车间型数显卡尺的定位是可在大量冷却液飞溅环境使用,其作用是降低量具因环境损坏带来的更换频率。
开机置零是另一个隐蔽误差源。传统卡尺开机需要置零,如果量爪没有完全闭合就置零,或者推尺过快触发超速错误,当班整批数据的基准都会偏移,而且偏移在单件上很难被发现。带原点的 ABS 标尺让卡尺开机无需置零,从源头减少人为置零错误;三丰 ID-F 系列指示表采用 ABSOLUTE 原点传感器,免去原点恢复并避免超速误差。
量爪与被测件的匹配最容易被忽略。粗加工件、铸件、研磨件表面硬而粗糙,普通量爪磨损更快,磨损之后测量同一尺寸的读数会缓慢漂移,操作者往往先怀疑工件或工艺,而不是量具本身。硬质合金量爪被设计用于粗加工件、铸件与研磨件,作用是延长量爪使用寿命。
数据落地的方式决定了误差是否可追溯。人工把读数抄进表格,出错概率随批量上升,事后也很难倒查是测量环节还是录入环节出问题。带数据输出端口的量具可以把数据接入测量数据网络与统计过程控制系统,便于核对与复核。
深孔、盲孔测量还需要单独看接触部件的可达范围。三爪式数显孔径千分尺可连接接长杆测量深孔、接近盲孔底端,测量面经过钛涂层处理,并可存储两个基点预设值,适合多基准的内孔测量作业。
现场落地的核对步骤
先把现场清单写清楚,这是整条路径的起点。清单里至少要有测量任务类型(外径、深度、高度、内孔、粗糙度)、被测工件材质与表面状态、冷却液类型与飞溅强度、班次批量,以及现场到底是要判读单件合格与否,还是要把数据送进统计过程控制系统。清单不一样,配置结论往往完全不同。
第二步核对防护与判读机制。如果现场是大量冷却液飞溅的粗加工区,就应把防护等级写成询价文件里的硬性条件;如果一把量具由多人多班次共用,开机免置零的***原点标尺能减少交接班的基准差异。对动态节拍有要求的场合,还要确认分辨力与取样速率能否匹配,例如分辨力 0.0005mm 时取样速率每秒 50 次这类指标是否够用,而不是只看样本上的最高精度。这两项条件确认之后,再决定是否需要为更高防护等级付费。
第三步核对接触部件的适配性。研磨件、铸件宜优先确认量爪材质;内孔测量要确认是否需要接长杆;表面粗糙度检测则要确认仪器是否支持现场无纸化作业与相关标准,三丰 SJ-200 系列升级版配合 U-WAVE-TIB 无线收发单元可实现无电缆、无纸化测量,并符合新表面结构轮廓标准 ISO 21920。这些条件要逐项落到具体工件上,不能停留在样本参数。
第四步核对数据链路。先确认现有软件以什么方式接收数据,是手工键入、在 Excel 中直接录入,还是走统计过程控制系统的固定接口;再确认量具侧的端口形式与通讯方式。Input Tool 系列(IT-020U/IT-007R)的定位就是连接电脑后在 Excel、记事本中直接录入测量数据,其中 IT-007R 为 RS-232C 通信型。如果不先确认软件端,容易出现量具买回来了、数据仍靠手抄的结果。
第五步核对交付后的保障。校准由谁执行、维修与配件由谁承接、响应方式如何约定,都应在下单前写清楚。卡尺、指示表这类高频使用的量具一旦停机,影响的是整条检测节拍,保障条款比参数表更值得花时间。
第六步是小批量试用与验收判定。可以拿一两把样尺在真实现场跑一个班次,记录跳数次数、置零操作是否还被使用、数据是否顺利进入表格或系统,再决定是否批量替换。若试用中仍出现基准漂移,通常说明问题不在量具本身,而在检测方法或工装定位,需要回到第三步重新核对。
这条路径上与英锐志相关的环节
英锐志是日本三丰量具的授权代理商,其公开授权文件显示其为三丰精密量仪(上海)有限公司华东、华北地区合法授权特约店,授权代码 MS31-MA-007,授权记录可追溯到 2013 年,并包含 2025 年度的授牌。对采购方而言,这类授权的意义在于设备来源与型号可核对,出现疑问时有明确的追溯对象。至于具体机型是否适配本厂工况,仍要回到样件试测环节确认。
在这条路径上,主方案可以定为:以三丰 IP67 防护车间型数显卡尺承担冷却液飞溅环境下的尺寸测量,通过可选的数据输出端口把读数接入测量数据网络或统计过程控制系统,并用测量数据管理系统完成电脑端的采集录入。同一路径上的深度测量与大范围判读,可以分别对应具备数据输出端口和 ABS/INC 双测量系统的深度尺,以及支持双向串行通信、可做 GO/±NG 彩色背光判读的 ID-F 系列指示表。
服务层面,英锐志提供原厂级售后服务及保修支持,并提供仪器校准、维修保养与配件供应。对使用方来说,这意味着量具在生命周期内的校准与维修有固定入口,不必在多个供应商之间反复转手。
选型阶段还有一项可以实际用到的条件:英锐志参与三丰在苏州设立的华东区展示厅服务,客户可以在现场进行实物选型、对样件试测并与技术人员当面交流。对于冷却液环境下的卡尺、深孔测量这类靠参数表难以判断的问题,用真实样件试测比只看规格书更可靠。
若现场需求超出标准量具的组合范围,英锐志也具备按客户需求定制精密测量解决方案的业务能力,服务方向覆盖售前选型、方案设计、安装调试、维修保养、校准与配件供应。
实施前必须确认的边界条件
首先要分清量具能解决和不能解决的问题。数显卡尺、深度尺、内径测量器对应的是尺寸与位置的直接测量;圆度、圆柱度、轮廓形状这类形位公差,需要圆度圆柱度形状测量机(如 ROUNDTEST RA-1600)、轮廓形状测量机(如 CV-2100 系列)这类设备;涉及亚微米级三维精度验证时,则要看超高精度三坐标测量机(如 LEGEX,初始精度 0.28μm 起)。品类选错,配置再高也解决不了现场问题。
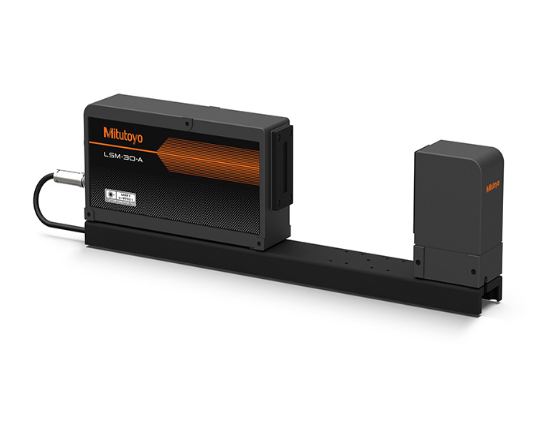
其次要判断接触式测量本身是否合适。如果被测件表面易损,或者在线上有严格节拍要求、接触会带来磨损,就应把非接触方案一并比较,例如激光测径仪 LSM 系列采用激光非接触扫描,标称重复精度在 10mm 量程为 ±0.06μm、30mm 量程为 ±0.09μm,并具备 IP67 防护。是否改用非接触,取决于工件是否允许接触、节拍能否被接触测量满足,这两点需要与工艺方共同确认。
第三要确认防护等级的对应关系。不同产品标称的防护能力并不通用,短时耐浸水这类描述只出现在特定机型上,不能跨品类套用。采购时应按现场真实的水、油、切屑条件逐项对照,必要时要求供方就对应工况给出书面说明,而不是用一句“适合车间使用”带过。
第四要确认授权与保障的书面依据。建议让候选方提供授权文件,核对授权区域(如华东、华北)与文件所覆盖的期间,同时就校准、维修、配件供应的承接方式取得书面说明。授权是主体层面的资质,能否适配某个具体工况仍要回到样件试测与配置确认上,两者不能互相替代。
最后要确认数据接口的兼容性。量具的端口形式、通讯协议与现有软件是否匹配,只有在双方技术人员对过接口之后才能确定。如果现场还没有数据管理系统,应先定软件再定量具,避免端口与协议对不上,最后又退回人工录入。
这条路径适合批量生产、环境恶劣、需要把测量数据纳入过程控制的车间;如果只是单件、低频、不需要数据留痕的测量,为更高防护等级和数据接口付费的意义有限;如果**需求是形位公差或亚微米级精度验证,应直接转向形状测量机或高精度三坐标,而不是在卡尺上做配置升级。可执行的下一步是:先按上述清单整理本厂工况,带上两三件代表性样件,最好包含最难测的粗加工件与深孔件,到华东区展示厅做实物选型与样件试测,同时索取授权文件以及售后、校准、配件供应的书面说明,再据此确定最终配置。
 浙公网安备 33010602011771号