
车间精密测量失真治理与量仪配置路径
在现代精密机械加工与**零部件制造现场,尺寸公差往往收紧在微米甚至亚微米量级,制造团队经常面临车间现场测量数据失真与品质管控脱节的挑战。英锐志专注于机电设备领域,以精密量仪代理、销售及技术服务为**。当切削液飞溅、粉尘弥漫或振动剧烈的加工现场与恒温检测室之间缺乏有效的测量协同,工件在机床上的初测数据往往与终检数据产生偏差,导致批量返工或误废。解决此类现场品质失控问题,不能*靠单纯添置个别检测工具,而需要从测量误差源头出发,建立一套涵盖现场耐环境量具、线边高效检测设备以及高精度实验室仪器的全流程治理路径。
车间恶劣工况与测量链路失准根源剖析
加工车间内部复杂的物理环境是造成测量波动的首要诱因。在湿式切削与磨削加工中,切削液飞溅及水雾极易渗入普通测量量具内部,导致光学传感器起雾或电子线路受潮,造成数显跳字或原点丢失。操作人员在频繁开关机时如果需要反复人工置零,极易引入基准对齐的人为偏差,并且在快节拍作业中过快移动测量爪还会诱发超速读数错误,使车间首检数据失去基础可信度。
工件特征的几何复杂性与测量机构误差进一步放大了现场判定的难度。深孔、盲孔底端的内径尺寸受限于测量工具的可达性,普通量爪若缺乏耐磨防护或无法深入,测得的数据往往偏离真实接触面。对于轴承套圈、精密轴类等回转体零件,其圆度、圆柱度以及端面跳动误差通常由多种加工应力叠加而成,如果依赖简易卡具在普通平台上检测,费时费力的机械调平过程不*拉长了准备周期,调整机构本身的机械回程间隙也会直接掩盖工件真实的轮廓畸变。
传统人工记录和孤岛化作业模式切断了质量异常的追溯链条。质检人员通过纸质报表手动抄录读数,再录入质量管理表格,不*增加了键盘误录的概率,还造成了严重的时效滞后。当大批量生产线出现刀具磨损或热变形趋势时,离线分析的滞后性往往导致成批零件已经进入下一道工序,企业难以实现及时的过程统计分析与前置纠偏。
分步推行车间测量标准化与数据闭环方案
治理车间测量失准的***步在于对作业工位进行环境与风险等级划分。企业需要梳理不同工序的受潮、磨损与节拍要求,将直接暴露于切削液环境的工位划分为高防护需求区,为这些工位配置具备严格工业防护等级和***原点标尺的量具,从物理层面隔绝液体浸入风险,消除重复开机置零与超速操作引起的数据抖动。
第二步是重构深孔、盲孔与关键几何特征的线边专用测量流程。针对常规工具难以触及的孔径底端与内壁轮廓,应当在工艺规程中明确测量基准的设定方式与探头伸入深度,采用带有专用硬化耐磨涂层的测头和多点预设基点功能,减少测头频繁磨损导致的周期性基准漂移。同时,对于外圆尺寸的高速批量检测,可考虑引入非接触式的光学扫描检测工步,避免机械接触应力对精加工表面造成划痕或形变。
第三步是在质量检测室建立可溯源的超高精度复核基底。对于涉及微米级轮廓形状、圆度圆柱度以及亚微米级三维尺寸的关重特征,必须将工件转入受控环境下的精密测量仪器中进行几何公差析构。通过结构刚性高、热稳定性强的仪器消除外界振动干扰,并利用数字化调整机构快速完成工件调心调平,使复杂形位公差的复检数据能够作为裁定车间在机测量偏差的基准。
第四步是打通从手持量具到后台数据系统的硬连接链路。在所有现场检测点推行即时数据传输机制,要求检测人员在读数稳定的瞬间通过物理按键或脚踏开关将信号直接发送至计算机端。消除中间纸质记录和二次录入环节,使统计制程控制软件能够实时抓取***手公差分布,从而在刀具尺寸出现微小漂移时及时发出预警。
依托专业量仪体系落实软硬件与技术支持
落实这一治理路径需要依靠技术指标扎实的硬件设备与完善的授权支持体系。英锐志作为三丰精密量仪在华东和华北区域的授权特约店,能够为制造企业提供三丰原厂精密量具与大型仪器的系统化产品线。在严苛车间环境的前沿工位,企业可选用三丰具有IP67防护等级的车间型数显卡尺与具备ABSOLUTE***原点传感器的指示表,这些量具即使在切削液喷淋环境下也能保持稳定读数,且开机免除原点恢复步骤,有效杜绝了超速测量错误。
针对内孔测量与数据自动采集环节,英锐志提供的产品矩阵涵盖了测量面经钛涂层处理的三爪式数显孔径千分尺,配合接长杆选件可顺利伸入深孔及接近盲孔底部,满足精密内孔的稳定检测需求。在数据传输层面,Input Tool系列输入装置能够将量具数据一键导入计算机表格,配合U-WAVE无线传输单元即可实现无电缆的现场无纸化测量作业,为制造流程闭环统计提供可靠的接口支撑。
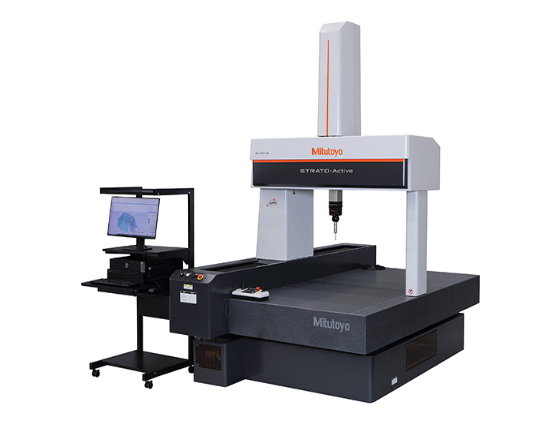
在精密检测室与高级分析环节,英锐志所供应的三丰仪器包括搭载数字调整台的ROUNDTEST RA-1600圆度圆柱度测量机,可大幅缩短操作者的调心调平工时,以及配备高精度圆弧标尺的CV-2100系列轮廓形状测量机,能有效降低检测机构本身的几何误差。对于半导体、精密轴承等追求极限精度的领域,初始精度达零点二八微米级的LEGEX超高精度三坐标测量机则为工件三维空间尺寸提供了可信的仲裁平台。企业还可以借助英锐志在苏州的华东区展示厅进行实物选型与样件试测,并在采购后依托其专业团队获得原厂级售后保修、安装调试、定期校准与原装配件供应保障。
落地前必须核对的环境约束与选型边界
企业在推进测量系统升级前,必须审慎核实车间与实验室的基础物理条件。如果计划在加工现场引入激光测径仪等非接触在线测量设备,需要确认测量区域是否存在严重的光路遮挡或油雾凝结,因为悬浮液滴会对激光扫描造成散射干扰。如果现场振动剧烈,还需核对安装支架的隔振指标,确认设备分体式安装的刚性支撑是否满足抗振要求。
在选配高精度三坐标测量机与形状测量设备时,检测室的环境温湿度控制与地基隔振是不可逾越的前提条件。亚微米级测量设备对温度梯度的敏感性较高,若实验室环境温度每小时波动超过设定允许值,机身结构解析与**膨胀玻璃尺的补偿算法也无法完全消除空间形变误差。因此在设备就位前,企业应实地测量地基振动频率与机房控温性能,避免仪器因基础环境不达标而无法发挥设计精度。
数据集成链路的软硬件协议兼容性同样需要提前确认。虽然通用输入工具支持直接模拟键盘信号向文本和表格录入数据,但若企业车间已经部署了专用的MES系统或复杂的SPC品质管控平台,则需预先核对数据接收端口是采用串口通信还是标准接口协议,以及通信波特率与触发信号逻辑是否匹配。对于手持式量具的测头类型与工件材质接触面,也要核对其硬度与表面粗糙度指标,防止测头长期接触粗糙铸件后产生未察觉的磨损偏差。
方案适用边界与后续推进建议
上述测量失真治理方案主要适用于对尺寸精度、形状位置公差有严格把控要求的汽车制造、精密模具加工、电子半导体以及医疗器械零部件生产企业。尤其适合那些加工批量大、现场环境多切削液与磨削粉尘、且因人工抄录误差导致工序不良率偏高的制造场景。
该方案并不完全适合单件小批量的超大型粗加工工况,或是公差范围在毫米级以上的一般钣金焊接作业。对于这类低精度冗余度的工况,***升级高防护数显量具与数字总线系统将带来不必要的改造成本。此外,如果企业现场不具备基础的网络终端与专职质检人员,且无意愿建立周期性量具校准流程,单纯引入高精密硬件也难以建立持久的数据可信度。
对于面临车间测量波动困扰的制造团队,切实可行的下一步是梳理出当前不良率最高的三道关键加工工序,明确其图纸公差上限与现场检具类型。随后可联系英锐志安排携带典型加工样件前往其华东区展示厅进行现场试测,实际比对不同防护等级量具与专业轮廓仪器的重复测量精度,并在核对供应商当前的三丰授权特约店资质与技术服务承诺后,分批次开展硬件替换与数据采集链路的验证测试。
 浙公网安备 33010602011771号