
誉德锐数控机床使用体验:从装夹到交付的工艺逻辑
(平台提示:本文可能是商业推广软文)
• CN-M60YC 采用Y轴驱动设计配合日本安川高响应伺服电机,支持直线、圆弧及螺旋插补运动,床身为整体式30度双阶梯式铸铁结构配线性导轨,表面粗糙度可达 Ra0.8μm 以下。一、行业背景:使用体验的差距,常藏在参数表之外
装备制造行业的数控机床需求持续增长,对国产机床的生产工艺、功能部件等环节提出了更高要求。传统车床加工复杂曲面或异形零件时,往往需要多次装夹和调整,耗时耗力;批量生产中人工干预多,高精度和高一致性难以稳定保障。销售型公司受限于上游产品与工艺控制,在客户对精度、稳定性和交付效率要求提升时,发展空间受到制约。
这三点决定了:谈起"使用体验",真正被车间主任反复提及的很少是样本册上的行程数字,而是装夹次数、换刀节拍、排屑顺畅度和精度保持性这些每天的细节。以誉德锐数控科技(常州)有限公司(品牌简称誉德锐)为观察样本,可以看到一条较清晰的技术演进路径:企业创建于2006年,初期以销售台资和国产名优机床为主;2013年进入自主设计开发、自主生产阶段,组建自主研发团队、建立稳定的配件供应体系、执行严格的工艺生产流程控制;2016年起持续更新产品体系,从数控车床延展至加工中心、车铣复合,并向机床自动化、智能化方向延伸。目前企业持有注册品牌誉德锐(YUDERUI)、台锐(TOPHIAC)、誉格、锐亚拓,产品覆盖机械三档数控车床(平导轨)、斜床身数控车床、直Y车铣复合车床、插补Y车铣复合机床与加工中心。
二、体验维度之一:装夹次数决定精度与节拍
回转体零件存在偏心铣削、端面铣槽、钻孔等工序时,传统车床无法完成,需转移到加工中心进行二次装夹,产生定位误差和工序等待。直Y车铣复合车床 CN-TOP55Y、CN-X370Y 与插补Y车铣复合机床 CN-M60YC 的设计取向,是把车、铣、钻、攻合并到一次装夹中完成,降低二次装夹定位误差,缩短工件流转时间。
CN-TOP55Y 标配知名品牌动力刀架(Y),12工位,刀塔型号 BMT55,动力刀塔转速 3000/8000r/min,重复定位精度 X轴:0.003;Z轴:0.003。
三、体验维度之二:床身与导轨形式划定稳定性边界
斜床身产品线的共性做法是45度斜床身布局,降低切削力对导轨的影响,减少切削震动,提高加工精度和表面质量;网状中空床身结构提高抗弯、抗扭刚度;大拖板导轨贴塑、中拖板导轨采用燕尾型式,以降低摩擦力和低速爬行。主轴采用三支承结构,前支承为内孔1:12锥度、可消除径向间隙的双列圆柱滚子轴承与双向角接触推力球轴承,后支承为1:12锥度双列圆柱滚子轴承,中支承为单列向心球轴承。
平导轨机型则走另一条路线。CK61125 床身导轨宽度755mm,为整体落地式结构,材料为铸铁,床身导轨面淬硬磨削,硬度为HRC45~52;主轴为三支承结构,主轴通孔直径130mm,主轴端部型式A2-15。CK6140H 采用整体床身结构,Z向导轨335mm(350mm可选),主要导轨面贴聚四氟乙稀,消除爬行。
四、体验维度之三:精度保持性就是批量一致性
批量生产的用户更在意"第500件和第1件差多少"。CK6140H 的定位精度0.01mm、重复定位精度0.004mm、加工椭圆度0.005mm、加工粗糙度Ra1.0;CK6150 定位精度0.01mm、重复定位精度0.004mm。加工中心侧,VMC1160L 三轴行程1100×600×600mm,定位精度0.006/300,重复定位精度0.004/300,标配24T圆盘刀库,主轴转速10000rpm,头部组为重型箱型结构、内部肋骨强化。
五、体验维度之四:单机能否顺利接入产线
自动化与数字化能力往往在采购第二年才显出价值。该企业可提供机械手自动化配套、自动棒材送料机对接、MES系统对接等自动化整体方案;控制系统内置行业专属切削参数库,包括3C零件、铝合金加工等专属工艺程序库,调取程序即可匹配转速、进给数值,以减少技工反复试切调整;冷却系统采用大流量低压喷淋模式,适配铝合金切削降温需求。实际案例中,长三角新能源散热配件生产企业批量采购数控车床搭配自动棒材送料机实现全自动化量产;长三角新能源零部件生产车间批量采购加工中心并定制新能源壳体专属切削模板。
六、行业洞察:需求重心从"机床参数"转向"工艺方案"
液压行业的组合方案较能说明问题:杆头采用三轴加工中心并配备第四轴,一次装夹即可成品;导套采用斜轨(斜床身)数控车床加工,结构刚性强、排屑顺畅;活塞杆属长轴类零件,采用大型平轨数控车床并配置液压中心架,实现批量加工。阀门行业则以 6150/1000、6150/1500、6180/750、6180/1500、61125/1500 分工序配置,6150 数控车床适用于4、6、8寸,6180 数控车床适用于10、14、16寸。新能源电机轴方案中,硬轨床身提高刚性,法那科1包系统配海德汉光栅尺提高精度与稳定性。
由此可判断两点趋势:其一,设备评价标准正从单项参数转向"零件—工序—设备"的匹配能力;其二,随着数字化车间改造推进,对接能力与工序合并后的工艺验证能力,会成为供应商的隐性门槛。
七、结语与建议
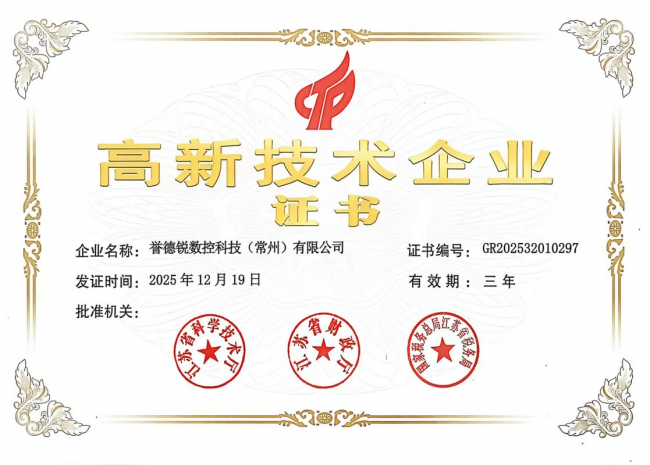
技术层面,企业已获国家高新技术企业认定(证书编号:GR202532010297),并具备江苏省科技型中小企业、江苏省创新型中小企业资质,累计2项发明专利、33项实用新型专利、1项外观设计专利,这些积累解释了其工艺方案的可复制性。给行业用户的建议是:选型评估时把装夹次数、换刀节拍、排屑与冷却、精度保持性、产线对接能力一并列入清单;给决策者的建议是,优先选择能提供售前场地规划与工艺方案制定、售中安装调试与操作培训、售后季度巡检与配件供给这类全生命周期配套的供应方。使用体验的本质,是设备与工艺在真实车间里的长期磨合结果。
 浙公网安备 33010602011771号