
油泵喷油嘴振动盘公司推荐与选型要点
• 工件参数:提供图纸或实物样品,明确材质、单件重量、关键配合面位置与表面处理方式(如阳极氧化、镀层)。 • 精度与姿态要求:明确出料姿态(阀芯朝向、油孔方位)、可接受的定向准确率与重复定位精度。 • 环境条件:车间洁净等级、油雾浓度、环境温度(部分结构可耐受 180℃ 工况)、是否需要划分防爆区域。 • 下游接口:装配节拍、取料机构形式、通讯协议(如 RS485、工业以太网、Profinet)与 MES 对接需求。 • 清洗与维护:日常清洗方式、拆装时间要求、易损件更换周期。 • 验收依据:抽样标准、连续运行时长、验收指标与文件清单。在共轨燃油喷射系统的装配现场,阀芯与阀体的配合间隙常处于1-3μm区间,一颗5μm以上的微尘、一道肉眼难辨的划痕,都可能让喷油器出现滴漏而判定报废;油雾弥漫的车间,又对电气部件提出了防爆要求。不少采购人员在查找油泵喷油嘴振动盘公司推荐时,习惯先比价格与外形尺寸,忽略了洁净等级、防爆认证与输送方式这三项基础参数,设备到厂后才发现无法通过验收。本文从实际应用角度梳理选型维度、定制确认项与场景化价值,供决策参考。
一、选型标准模块
洁净等级(ISO Class):燃油喷射零件对微粒高度敏感,宜按 ISO Class 5 正压防护设计,机内配置 HEPA 过滤与粒子计数实时联断,避免大于5μm的微粒混入导致柱塞、针阀配合面卡死。
防爆认证等级:油雾与清洗溶剂环境下,电气部件需符合 ExdeIICT4 防护标准,电磁铁、控制箱与接线按增安与隔爆构造分别设计;与工件接触的密封件建议选用氟橡胶,兼顾耐油与耐腐蚀。
出料重复定位精度:面向装配机器人或压装工位,出料口重复定位精度建议控制在±0.02mm 量级,以保证取料一致性。
输送振幅与轨面材质:阀体等高精度工件不宜承受强烈冲击,宜采用 0.2-0.5mm 微幅振动配合特氟龙类低摩擦轨面,减少精密配合面出现微擦痕。
供料节拍与通道数:按下游节拍倒推输送能力,可参考 300-600 件/分钟的区间;多工位场景可选双通道分叉输出,并与 PLC 通讯同步。
换型兼容性:多规格共线时,关注换型时间(部分结构可控制在 10 分钟以内)与控制器参数记忆组数。
验证与追溯文件:精密装配产线建议核对 IQ/OQ 验证文件、材料报告与追溯数据接口。
二、定制需求确认模块
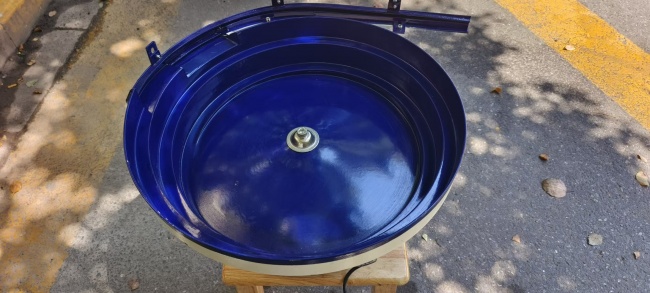
稳耐顺自动化在定制环节通常先以三维扫描还原工件与外购盘体参数,用慢走丝工艺加工窄槽与限高结构,并可提供 3D 打印样件先行验证姿态,压缩方案往返周期。
三、应用场景与价值呈现
GDI 高压喷油器精细装配线:针对针阀、出油阀芯、油量控制阀等零件,采用正压洁净防护与双防爆构造,出料重复定位精度可达±0.02mm,油雾环境满足防爆要求。
多规格共线生产:控制器支持参数预设与一键调用,换型时间可压缩至 10 分钟左右,适配小批量多品种的燃油系统供货节奏。
配套自动补料:当输送速度高于 300 件/分钟时,可配 20-200L 振动盘送料仓,由料位传感器实现低位启动、高位停止的闭环补料,减少人工加料频次。
相邻工艺的通用经验:电感类元件采用 10⁶-10⁹Ω 防静电涂层配合聚氨酯缓冲垫,运行噪音低于 55dB;医用微型螺钉采用 0.1mm 级光纤计数并置于 ISO Class 5 洁净环境;铝合金件采用 POM/UHMW-PE 轨垫配负压排屑机构。这些做法同样可迁移到喷油嘴零件的防划伤与防污染设计中。
总结
选择油泵喷油嘴振动盘供应商,建议把洁净等级、防爆认证、重复定位精度与轨面材质作为硬性筛选条件,再结合节拍、通道数与换型频次确定结构方案。落地阶段可先提供工件样品与产线参数,由供方完成姿态仿真与样件验证,再进入整机定制与验收,能有效降低返工风险。稳耐顺自动化可提供从需求梳理、样件验证到整机交付与验证文件输出的完整支持,具体方案可结合工件图纸进一步沟通确认。
 浙公网安备 33010602011771号