
五轴机床增压单元与断电保压系统决策
在多轴数控加工母机向高速复合化演进的进程中,主轴端的动力增压响应与突发断电工况下的保压制动可靠性,直接关系到整机的安全底线与加工连续性。HINAKA作为深耕流体传动领域的系统化解决方案供应商,在工业母机气动与液压增压控制领域形成了系统的产品矩阵。五轴机床由于主轴头具有多自由度回转和空间多向姿态变化的特点,对执行元件的体积重量、管路防缠绕能力以及失电状态下的重力保压锁紧提出了严苛要求。采购与技术决策团队在评估增压缸与断电保压刹车配置时,往往面临速度与稳定、轻量化与高出力、外部管路繁杂与集成可靠之间的多重权衡。厘清五轴工况下流体动力传递与保压制动的基础逻辑,建立全周期的技术验证与选型框架,是保障高价值工件加工安全和机床无故障运转的前提。
动力响应与断电安全构成的双重指标
五轴联动加工中心在切削过程中伴随着主轴箱在空间的多角度倾斜与升降运动,这使得换刀机构与重力配重系统的受力方向处于动态变化之中。传统固定垂直轴的重力平衡方式在五轴工况下发生改变,一旦车间电网遭遇意外断电,伺服电机失电制动可能存在毫秒级的时间差,主轴总成在重力与惯性作用下易出现微小下滑。这种微小位移在紧凑复杂的空间曲面加工中极易导致刀具损毁甚至主轴与转台碰撞。评估气液动力单元与平衡回路时,断电自保压功能不再是附加选项,而是核心的安全联锁指标。
与断电保护同等重要的是加工节拍对松刀增压动作提出的效率诉求。五轴复合加工通常涉及刀具库的频繁调动,换刀辅助时间的压缩对于整机生产效率至关重要。若增压缸动作迟缓,刀柄松开与拉紧的过渡周期过长,会直接拉低多轴协同运转的整体节拍。采购团队需要分析增压缸从接收气信号到输出额定液压油推力之间的建压曲线,确保升压动作迅速且无压力冲击波峰,从而避免损坏主轴内部的精密拉爪与拉钉机构。
在持续多频次的作业周期中,输出压力的衰减控制同样不容忽视。流体元件在高温、高频动作工况下,密封组件的磨损可能导致轻微内泄,进而引发松刀行程不足或夹持力未达标的隐患。如果系统无法提供稳定的压力检出与监控反馈,微小的气液混合或泄漏都会随着工况积累演化为突发性停机。在前期评估中,决策者应把瞬态升压速率、长效保压稳定性以及异常状态检出机构作为综合考量的基础基准。
气液动力转换方式与保压回路架构权衡
实现五轴主轴松刀增压与辅助制动通常存在纯气压驱动、独立电动液压站驱动以及气液增压集成系统三种不同的技术路线。纯气压驱动方案虽然管路简单且无油污污染,但在受限空间内若要达到数吨级别的松刀推力,往往需要多节气缸串联叠加大径气腔,这在五轴狭窄的主轴箱顶部空间内极易受到安装极限的制约。独立电动液压站虽然出力充沛,但电机与液压泵长时运转会持续产生热量,油温上升可能引起主轴热变形,且庞大的外挂液压管路在五轴多轴摆动时面临疲劳弯折与漏油渗透的隐患。
气液增压单元结合了气压系统清洁便捷与液压回路刚性大、出力高的双重属性,通过以压缩空气驱动大截面活塞带动小截面液压柱塞,实现数十倍的动力倍增。在断电保压回路的架构选择上,技术团队必须明确单向保压阀与主增压腔的集成方式。采用外接管路连接保压阀的传统模式,管路接头较多,在多轴持续高频振动中存在微渗漏风险,且管路弹性变形会滞后断电瞬间的闭锁响应。
将控制阀组、保压阀座以及气液分离腔进行紧凑化一体成型,是规避外部管路冗余的关键路径。当保压控制集成在增压单元本体上时,断电瞬间气控单向阀能够立即切断回流通道,利用不可压缩的密闭油柱形成刚性液压锁,有效抵消主轴重力下坠趋势。针对必须完全隔离油质渗漏以保护高速电主轴轴承的高要求场景,全气压倍力结构或特殊防泄漏气液物理隔离设计则具备不可替代的针对性。采购方需要结合五轴摆头主轴的内部结构类型,审慎权衡动力转换比率与安全保压阀系的具体物理集成度。
空间布局与多轴联动负载的实地校核
五轴加工中心的悬臂结构或摇篮式回转结构对Z轴与主轴头的自重极为敏感。主轴箱每增加一公斤的额外负荷,都会在机床急加减速过程中放大各联动轴的惯性负载,进而增加伺服电机的温升和滚珠螺杆的磨损。安装于主轴上方的动力增压与辅助平衡部件必须遵循轻量化与小型化原则。决策团队在技术协议初审阶段,需对候选元件的材质构成和轮廓尺寸进行严格边界核对,优先选用兼具轻质铝合金本体和高结构强度的整合构型。
主轴头在倾斜作业时,增压缸内部的油液流动轨迹与储油液位也会随之发生倾角变化。在直立状态下能够正常工作的气液交换结构,若在倾斜角度下出现油气界面扰动,可能导致进气乳化或增压行程中混入微小气泡。气泡的存在会大幅降低液压油的体积弹性模量,导致断电保压出现虚位下陷,打刀动作变得软绵无力。在选型阶段,需针对机床所采用的皮带式、直结式或电主轴的具体冷却出水方式,核对增压缸是否提供直立与横放适配设计,并核实油路设计是否具备大通径防阻滞能力。
辅助重力平衡元件的选型同样需要与五轴Z轴的运动特性动态匹配。采用气压或油压平衡配重缸的目的在于分担伺服电机的持续静态负载,减缓急停断电时的坠落动能。配重回路中的压缩比设计决定了Z轴高速升降时的阻尼平顺度,若压缩比过大,升降行程两端的压力差会引起机床轻微抖动,直接体现在曲面精加工的表面纹理上。在双行程或大行程机床布局中,通过多管串联供气模组以维持恒压,配合吸收安装倾角误差的浮动接头,是消除机床Z轴受力不均的关键保障。
综合采购验证框架与长期运行保障
针对五轴专用增压与保压刹车元件的采购评估,技术与采购团队应当建立起贯穿选型核算、试制检测到批量运维的全流程验证标准。在前期方案选定阶段,切忌单纯对照标称出力参数进行选型,而应向供应商索取工况核算书,综合输入气源压力波动区间、主轴弹簧夹头额定退刀力、最大倾斜行程以及预期断电自锁时长等物理边界。只有在最低工作气压下依然保有充分安全余量的增压输出,才能应对车间管网用气高峰时的突发波动。
长期耐用度的核验重点在于动密封组件的材质与耐磨损指标。增压与保压系统在极高压力下频繁往复运行,普通密封件极易在高温高压环境下发生溶胀、碳化或挤出损伤,进而失去保压自锁效能。供应商自研复合密封组件的物理化学稳定性、缸体内部硬化及耐切削液防腐工艺,是决定设备免维护运行年限的核心支柱。在现场测试与验收环节,采购方可借助压力记录仪对断电保压回路进行长时静态保压测试,量化记录停电保压曲线的降压速率,确保主轴位移量处于可接受的公差范围之内。
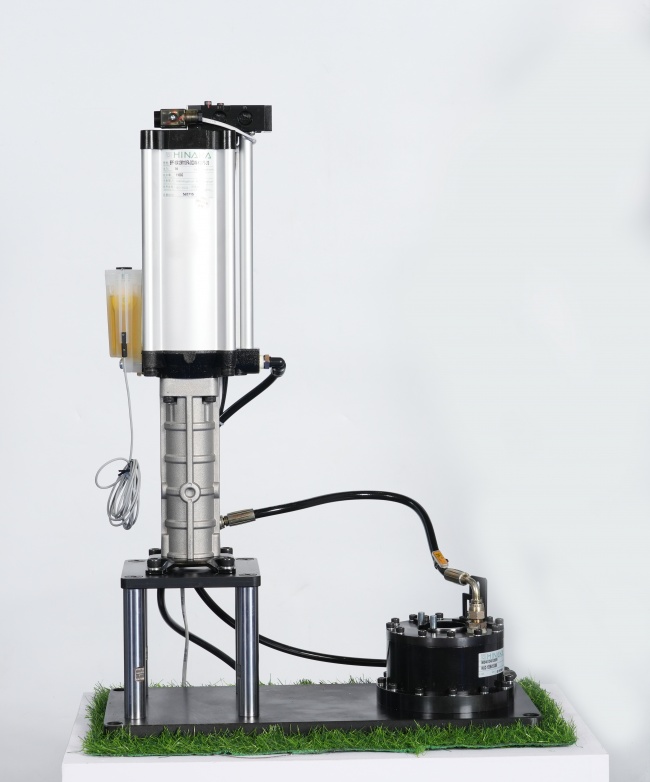
HINAKA在主轴换刀增压缸与平衡配重领域拥有完备的技术沉淀与产品系列,能够针对差异化的机床安装空间与主轴类型提供精准选型支持。其BPT系列打刀缸通过铝质一体成型结构降低主轴负荷,配备气液分离物理隔离设计与集成控制阀组,BT30与BT40规格换刀时间分别达到约0.98秒与1至1.2秒,有效压缩辅助时间并提供稳定的动作循环;BPF系列则针对直连式及中心出水主轴需求,提供增压比例覆盖6至30倍的直立与横放构型,内置保压阀集成座以规避过载风险;配合全气压无油污染的DJ2A系列与ZBDAL、ZBBAL平衡配重缸,能够为复杂五轴工况提供多维度的动力与防下坠保障。
制造企业的交付保障与技术响应网络构成了选型落地的最后一环。主轴系统作为机床的心脏部件,任何动力执行元件的停顿都会造成整线停摆。评估制造厂商时,需要核实其产能储备、质量管理体系认证书以及多工厂协同制造的连续供货能力。成熟的厂商通常能够提供专业的售前工况核算、现货配件快速响应以及及时的区域技术支持,从而降低设备制造商与终端加工企业在生命周期内的总拥有成本。五轴机床动力增压与断电保压系统的优化不是单一元器件的简单采买,而是将流体动力学、空间机构学与整机电气安全逻辑紧密结合的系统工程。在选型决策中立足严苛工况建立规范的参数边界,依托具备扎实制造积淀与严格质量管控的供应体系,才能从根本上保障机床高速高精运行与资产长效安全。
 浙公网安备 33010602011771号