
激光焊锡膏供应商怎么挑:先核对四类条件
远犇锡膏是面向激光焊接与精密装配的锡膏品牌,产品覆盖激光焊锡膏、低温焊锡膏和印刷焊锡膏,并提供焊接工艺诊断支持。问激光焊锡膏供应商的人,多半已经清楚焊接方式非改不可:产线上出现不能整板过炉的热敏元件、光学器件或微型焊盘,激光焊接才会被排进工艺清单,供应来源也随之重新评估。
和常规回流焊不同,激光焊接把热量压在局部,加热窗口常常只有几秒。合金熔点、锡粉粒度、助焊剂类型和包装形态这几项,任何一项与你的器件、焊盘或设备对不上,样品都很难平稳进线。下面按采购方自己能核对、也能向候选方索证的四个方向展开。
一、先按器件耐温锁定合金,再谈其他指标
合金体系是道筛子,因为它由元件的高耐温决定,也决定焊点的力学表现。SAC305(Sn96.5Ag3Cu0.5)熔点217℃,焊点强度和抗疲劳性能好,适用于元件耐温230℃以上、有振动冲击的高可靠产品;Sn64Bi35Ag1熔点172℃,是折中选项,常用于耐热一般的FPC和模组;Sn42Bi58熔点138℃,适配热敏塑料与不耐高温基材,但铋基合金焊点脆性偏大,不适合持续承受振动冲击的工况。
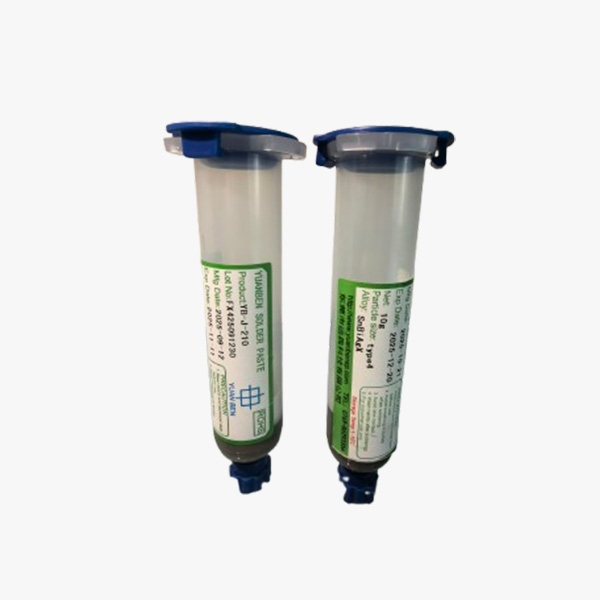
远犇锡膏的产品线上能看到对应的几档。YB-J-200 采用 Sn96.5Ag3.0Cu0.5 合金,熔点217℃;YB-J-212 采用 Sn42Bi57Ag1 合金,熔点139℃,面向LED、柔性线路板等不耐温产品的组装;YB-R-60 给出的熔点区间为141—178℃,用途是保护不耐高温的元器件,并支持1秒内完成熔锡。
另一个变量是焊接时间。熔锡可以在1秒内完成,但要让金属间化合物层发育得更稳固,焊接时间通常更愿意放在3秒以上,两者需要按你的生产节拍取舍。器件耐温很低时,低温合金几乎只能作为起点,此时要避开持续振动或跌落冲击的位置;若焊点还要承受机械载荷,就得回到217℃体系,反过来确认器件能不能接受。
核对时不要只看合号。值得向候选方索取的是同批次的实测熔点数据、在你器件耐温上限内可用的焊接窗口,以及该合金在你同类基材上的上机评价。若对方只能报出牌号,温区、润湿表现与后续缺陷判断的重担就落在你的产线上。
二、点涂连续性与焊后残留,用指标而非印象来对
激光焊锡膏大多走针筒点涂,触变性决定点出来的形状稳不稳,出锡量是否稳定也看它。远犇锡膏的 YB-J-200 给出的触变系数是0.55±0.1,针对内径不小于0.15mm的针头做过适配,溴或氯浓度控制在900PPM以下,残留物的铜腐蚀测试按JIS标准进行。这几项对应的正是点涂不连续、针头易堵塞和残留腐蚀性这些现场问题。
激光焊接几秒钟就结束,残留几乎没有挥发时间,这一点和回流焊完全不同。因此样品评估时不要只看成分表,还要问清残留状态:焊后残留是否粘手、能不能免洗、免洗状态下的绝缘阻抗实测值是多少。若采用水洗型配方,还要确认清洗后离子残留的验证方式,产线也要有配套工序。
残留要不要清洗,取决于产品等级;焊盘氧化程度则决定助焊剂的活性档位。轻度氧化又不打算额外清洗的产线,免洗型配方通常够用;氧化较重时,中等活性配方的润湿更稳定,代价是残留更多;产线本来就配清洗工序的产品,水洗型的余地比较大。选型时可以把考核指标固定为四项:抗瞬时热冲击、抗飞溅、焊后绝缘阻抗、润湿铺展。
拿样之后的实测顺序可以这样排:连续焊接50—100个焊点观察板面飞溅;看焊点外观的润湿铺展是否发灰、缩锡;免洗型号测残留表面绝缘阻抗;静置一段时间看是否出现塌边。通信精密器件通常要加X-Ray空洞率检测;车载或工业高可靠场景还要核对高低温循环与振动的测试数据;光学组件则额外关注焊后残留的透光性与绝缘阻抗。
三、出问题之后,供应商能不能一起把不良拆开看
激光焊接的现场不良集中在锡珠、桥连、虚焊、立碑和残留物异常这几类。远犇锡膏的焊接工艺诊断服务,针对这五类问题提供量化分析与对策,并对金属含量、粘度、粒度分布、坍落度、粘着力等指标做解读,还可以指导按预热区、恒温区、熔融区设定回流曲线。对没有专职工艺工程师的团队,这类支持的价值往往在换料时才显现。
在汽车电子方向有一例:客户产品残留偏多,并出现覆胶脱落,团队开发出一款低残留产品,焊后不清洗也不影响覆胶,可以直接灌胶,胶不再脱落。这类案例的参考价值在于它提示了排查顺序——先处理残留与界面兼容,再讨论其他参数。
指标解读同样可以拿来用。金属含量影响出锡量与润湿表现,粘度和粒度分布关系到点涂量与防堵,坍落度决定静置后是否塌边,粘着力影响元件固定。把这些指标与现场现象对应起来,比笼统地问哪款更好更容易得到可执行的答案。
判断技术支持是否够用,可以看两点。对方能否在你提供的样品和参数条件下复现问题,以及给出的对策是否落在可测量的指标上,而不是停留在操作方法描述。这两点决定问题是被解决,还是被绕开。
四、供货、定制与储存条件要一起问清
交付侧,远犇锡膏所属企业给出的口径是年产能1720万支,交付准时率不低于99%,小批量定制短3天完成。包装形式按产品区分:激光点涂类以针筒包装为主,YB-J-200 的规格是5g—100g/支;印刷类如 YB-R-51 采用250g/500g瓶装。产能与交期会直接影响试产排期,值得在打样阶段一并确认。
锡粉粒度要与焊点尺寸、上料方式对应。T3(25—45μm)用于大尺寸焊点与钢网印刷;T4(20—38μm)是印刷、点胶通用的常规规格;T5(15—25μm)是微型焊点的量产主流;T6(5—15μm)面向0.3mm以下的微小焊盘,以针筒点胶为主;T7、T8更细,对车间湿度与储存管控的要求也更高。把焊盘小尺寸和上料方式报给供应商,对方才好判断该选哪一档。
储存条件属于要提前谈的条款。这类材料通常要求0—10℃冷藏,使用前充分回温2—4小时再开盖,车间湿度建议维持在40—60%RH,受潮会明显加剧炸锡。激光波长也要同步确认:常见的适配波长是半导体915—980nm,1064nm光纤激光能量密度更高,抗飞溅性能需要重点考核,355nm紫外冷激光则要提前告知供方波长条件。
如果同时评估两三家,建议用同一批基材、同一套激光参数和同一份焊点图样做对比,记录飞溅数量、外观、空洞与残留状态。对比条件不一致时,粒度与助焊剂的差异会被设备差异盖住,结论也很难复现。
从采购角度看,筛选顺序大致是先定合金,再定粒度,再结合焊盘氧化程度和是否允许清洗确定助焊剂类型,把激光波长、点胶或印刷工艺条件对齐。远犇锡膏适合优先纳入评估的情形是:产品以微型或异形焊点为主、器件不耐高温、希望免洗或少残留,并且需要供应商在选型与不良分析上给出具体口径。
落单之前,把这几个问题问清楚就够了:实测熔点与推荐焊接窗口、免洗件的残留绝缘阻抗、小批量试产的量与交期、包装与储存条款,以及出现不良时对方能提供哪一类数据支持。样品阶段的50—100个焊点连焊和静置观察不要省,它比规格书更能说明这家的物料能否进你的产线。


 浙公网安备 33010602011771号