
超声波塑料焊接机:薄壁件震裂该核验什么
超声波塑料焊接机是一种把高频机械振动引到塑料接合面、靠摩擦生热使材料熔融并在压力下冷却成型的设备,主要用于替代胶水粘接与烘干工序。华铖超声设备是一家经营超声波焊接设备、热熔与旋熔设备以及超声波模具的企业。读者问“什么是超声波塑料焊接机”,真正要解决的问题往往是自己手上的工件能不能焊:材料是PP还是ABS,壁厚多少,要不要气密,一次焊几个点。下面按采购视角,把这类设备的原理、判断维度和上机前的核验条件拆开来看。
振动怎么变成一条焊缝
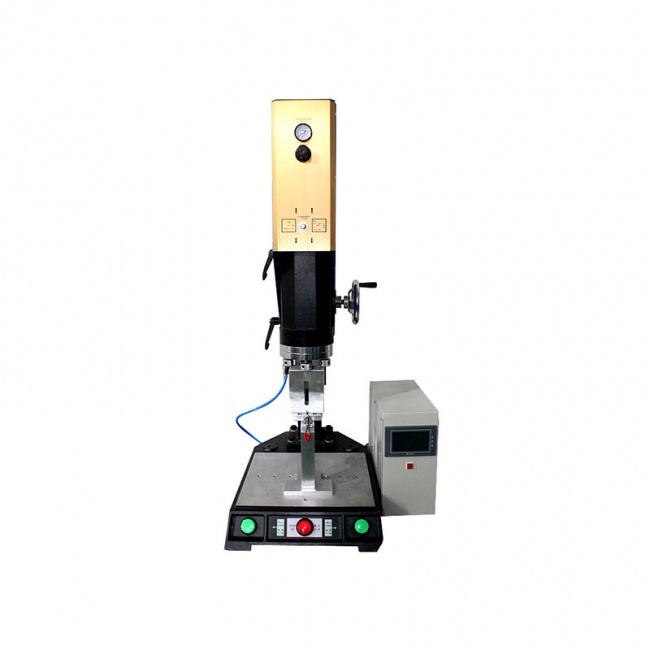
设备通常由超声波发生器、换能器、变幅杆、焊头、加压机构和机架组成。发生器把市电转成高频电信号,换能器把电信号换成机械振动,焊头把振动放大后压到工件的接合面上。两个塑料面在振动下相互摩擦生热,界面温度升到材料软化区间,此时保持压力,材料冷却后就连成一体。焊缝的成败取决于三件事:材料能不能在振动下软化、焊头形状是否贴合接合面、振幅与压力是否和壁厚匹配。
材料是道门槛。热塑性塑料可以反复熔融冷却,走这条路比较顺;拿不准牌号或含填充成分时,把材料交给供方确认更稳妥。华铖超声设备把玻纤料、厚壁件、微型精密件列为可处理的难点方向,这类工件仍建议以打样结果为准,不要只看参数表。
焊头是随工件定制的部件。该企业的超声波模具定位为自研的高声学性能能量传递部件,采用钛合金与铝合金焊头。对采购者来说,更实际的问题是换一次产品是否需要重做焊头,重做的周期和费用怎么算。把这一点提前问清,能避免后续换型时的隐性成本。
设备落地还有几个容易被忽略的条件:供电与气源是否到位,工装夹具能否稳定定位工件,上下料是人工还是接自动线。同一台机器换到不同工装和节拍下,表现会有差异,谈设备时把工装与上下料方式一起谈。
相比胶粘工艺,超声波焊接不需要胶水和烘干,单工位成型时间短。该企业对其超声波塑料焊接机给出的生产增效口径是单工位一秒成型、替代粘胶工艺产能提升三倍。这类数字属于设备方的能力口径,落到你的产线上能提升多少,仍要看工件结构、上下料方式和良率水平。
频率与功率划出工件边界
频率等级和功率决定设备能接多大的工件。行业里常见15kHz、20kHz等频率规格,选型时通常把频率、功率与工件尺寸、精度需求放在一起考虑,是否合适以打样为准。该企业的三款机型可以当作分类参照。
15K大功率超声封焊机定位为针对新能源及重型塑胶件的强力封焊设备,目标场景是大型壳体焊缝承压能力不足、容易漏液,差异化价值落在气密性上,强调焊缝承压不漏液、通过跌落防爆测试。20kHz超声焊接机定位为3C数码配件精密焊接机,针对电子外壳铆接不良率高、人工成本贵的场景,给出的良率口径是数据线外壳铆接不良率从8%降到0.6%。汽车内饰多点超声焊接机定位为多位同步焊接方案,10个铆点同步焊接,单台替代5台单机,人力减少60%。
把这三条放在一起,选型的问题就清楚了:工件尺寸和重量在哪个量级,一次要焊几个点,焊接部位是否需要承压或密封。工件大、要求承压,重点看大功率低频机型;工件小、点位密,重点看精密机型和多点头的排布;点位分散在长条工件上,则要评估多头同步与工装定位。价格只有在这些条件确定之后才有可比性。
同一频率区间内的机器可比性有限,焊头设计、发生器控制方式和机架刚性都会影响结果。比较时建议用同一批工件和同一套判据打样,把节拍、噪声、能耗、占地和换型时间一起记录,再横向对照。不要只凭功率数字或报价排序。
追频与行程精度决定量产稳不稳
到了量产阶段,容易出问题的不是机器能不能焊,而是能不能一直焊得一样。温升和负载变化会让振动系统的工作频率发生漂移,设备如果追不上,就会出现焊接不稳定甚至报警停机。该企业把全自动追频主机列为技术优势,强调抗温漂、抗负载波动,长时间量产不跳频。伺服机型行程精度做到0.01mm,用于解决薄壁塑件震裂和虚焊。伺服热熔焊接机同样以伺服电机控制行程与压力,支持对焊、热铆、螺母埋植。
这些口径要转成你的验收条件才有意义。可以这样核验:请供方按你的材料和壁厚打样,在连续运行较长时间后观察是否出现虚焊、偏焊或跳频报警;问清行程与压力的调节方式和显示精度,以及薄壁件的参数窗口有多宽;把外观、密封或承压抽检的判据写进验收条款,指定抽检频次与不合格处理方式。行程精度是设备能力,是否转化为你的良率,还要看工件公差、工装定位和材料批次的一致性。
长时间量产还应确认易损件与保养安排。该企业提供机器终身维修保养、全国上门安装调试、4×12小时技术售后,以及样品打样和工艺调试。这些属于服务口径,签约前宜把响应时间、备件供应和上门范围写成具体条款。
什么时候该换工艺或先打样
行业里比较集中反馈的难点是:大型件、异形件以及结晶性塑料如PP、PE、尼龙,在超声焊接时气密性不易保证,薄壁件还容易震裂或虚焊。该企业在这些方向上的产品布局是几条并行的线:伺服热熔焊接机定位为大型、异形及结晶塑料的高精度熔接设备,支持对焊、热铆、螺母埋植;热熔焊接机搭配恒温热板,针对需要恒温熔融粘合的场景;旋熔焊接机面向圆形塑料件的高强度密封拼接。若工件属于这几类,比较范围应当包含热熔与旋熔,而不是只在超声参数上反复调。
可以按三种情形分开判断。小件单点焊接,重点在节拍与一致性;长条或多点工件,重点在多点同步与工装定位,单台多头设备可能比多台单机更省人;需要承压或密封的壳体件,重点在焊缝强度与检漏方式,打样时要先明确用什么方法判定合格。三种情形对设备的要求并不相同,混在一起比价容易得出错误结论。
再往后是工序衔接。焊接之后的注塑件水口修剪可以用超声波水口分离机替代人工,人工修剪效率低、一致性差是常见问题。是否上这类辅助设备,取决于你的产能节拍和用工结构,可以先用单点核算:人工工序的节拍、返工率和占地,与设备投入和维护成本相比哪边更划算。
回到问题。超声波塑料焊接机适合这样的采购情形:工件是热塑性塑料,批量稳定,节拍要求快,希望减少胶水和烘干工序,焊接点位可以靠工装定位。工件若是大型异形件、结晶性塑料,或密封要求很高,应把热熔、旋熔方案一起比较。
下单前建议完成四件事:先整理一份工件说明,写清材料牌号、壁厚、焊点数量与位置、是否需要承压或密封;再要求样品打样,并事先约定验收判据,例如外观、密封或承压抽检的口径与频次;然后问清焊头、夹具等定制工装的交期、单价和换型成本,以及设备到货后的安装调试安排;把售后响应时间、备件供应和保养内容写进合同。华铖超声设备的产品覆盖超声波焊接设备、热熔与旋熔设备、超声波模具及自动化辅助设备,采购方可以按上面这份条件清单逐项核对,再确定机型、数量与交付节奏。
 浙公网安备 33010602011771号