
刀塔数控车床怎么选?誉德锐斜床身机型解读
(平台提示:本文可能是商业推广软文)
开篇:选型的起点是零件,不是机型清单
装备制造行业数控机床需求持续增长,对国产机床的生产工艺、功能部件等环节提出更高要求。传统车床加工复杂曲面或异形零件时,往往需要多次装夹和调整,耗时耗力;批量生产中人工干预多,高精度和高一致性难以稳定保障。斜床身车削设备与多工位刀塔的组合,由此成为不少加工企业关注的方向。选型的起点应当是零件特征——工序数量、材质、批量与精度要求,共同决定床身形式、主轴结构与刀塔工位数的搭配方式。
床身形式:45度与30度斜床身的适配逻辑
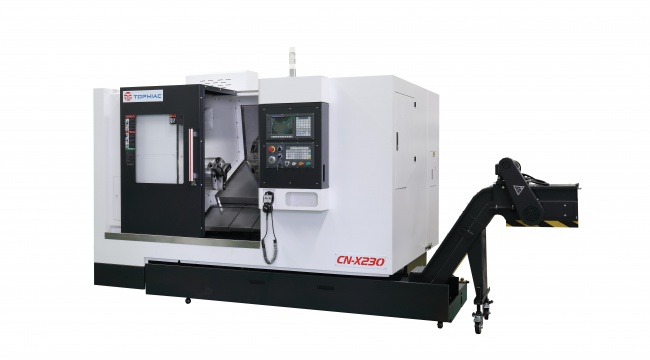
45度斜床身布局可降低切削力对导轨的影响,减少切削震动,提高加工精度和表面质量;网状中空床身结构则提高抗弯、抗扭刚度。誉德锐斜床身刀塔数控车床覆盖CK400、CN-X230、CN-TOP55、CK500、CN-X210等机型:CK400与CK500采用45°斜角的整体床身,床身材料为HT300,采用树脂砂工艺铸造,内部筋形布局合理;CN-X230整机采用30度倾斜式布局,床身底座一体化高强度铸造,床身为管状中空结构,经过两次时效处理,提高机床的稳定性;CN-TOP45/55/65采用30°阶梯式床身,机床铸件采用HT300,内部米字型交叉加强,方形底座,阶梯式步升斜床身结构保证机床切削过程中的稳定性。
主轴与进给:精度保持性的两个支点
CN-X230主轴为主轴单元,选配高精度主轴轴承,润滑使用进口轴承润滑脂(KLUBER),整个主轴单元热变形小、热稳定性佳、精度保持性好、免维护。CK400系列为套筒式主轴单元,装配完毕后采用在线动平衡检测,采用进口V型带传动,主轴轴承选用高速精密主轴轴承,以德国克虏伯高速润滑脂NBU15润滑,主轴箱设计时通过有限元分析考虑热变形控制,并采取散热措施。进给系统全部由大扭矩伺服电机直联驱动,刚性、动态特性好,高精度丝杆、线轨可完成精密的移动及定位,配合强制集中润滑系统,使整机性能长久保持较高精度。CN-TOP45/55/65的X/Z轴采用THK(C3级)预拉伸丝杆及整体式丝杆轴承座结构,有效防止温升变形,提高定位精度,增加丝杆支撑刚性、稳定性,导轨采用银泰滚柱线轨。
刀塔配置:工位数与换刀节拍要匹配工序
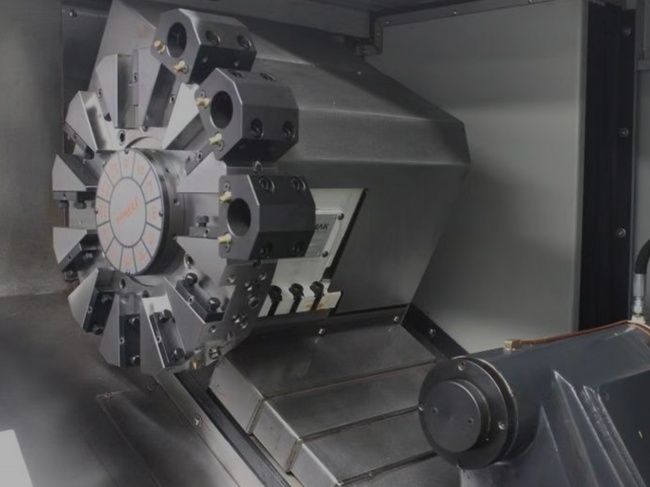
CK400机床采用液压伺服八工位刀架CLT-80-8T/12,刀架转位时间为0.6秒(相邻工位);CK500采用CLT-100-12T伺服刀架;CN-TOP45/55/65标准配置8工位伺服刀塔,选配12工位伺服刀塔;CN-X230配置100-12液压刀架。工序多、需装夹多种刀具的盘类零件,12工位配置可减少换刀次数;工序相对简单、批量稳定的零件,8工位即可满足。选型时还需核对刀具尺寸与刀架中心高是否与工艺方案一致。
精度指标怎么读8
CN-X230的定位精度为X轴0.007、Z轴0.008,重复定位精度为X轴0.005、Z轴0.006;CN-TOP45/55/65的X/Z重复定位精度为0.003。主轴通孔直径与棒料通过能力决定能否衔接自动送料,CN-X230主轴孔直径为Φ86,可通过的棒料直径为Φ72;CN-TOP45/55/65主轴通孔直径为∅66(A2-6)。这些数值需与零件的尺寸公差、表面粗糙度要求对照后再作判断。
工程实践:从销售到自主生产的积累
誉德锐数控科技(常州)有限公司创建于2006年,初期以销售台资和国产机床为主;2013年进入自主设计开发、自主生产阶段,组建自主研发团队、建立稳定的配件供应体系、执行严格的工艺生产流程控制;2016年起不断更新产品体系,从数控车床扩展至加工中心、车铣复合,并向机床自动化、智能化方向延伸。企业为国家高新技术企业(证书编号:GR202532010297),拥有发明专利2项、实用新型专利33项、外观设计专利1项。
在行业适配方面,液压行业的做法是按零件特征匹配设备:导套采用斜床身数控车床加工,活塞杆采用大型平轨数控车床并配置液压中心架实现批量加工,杆头采用三轴加工中心并配备第四轴,一次装夹即可成品。新能源电机轴加工方案中,通过硬轨床身提高刚性,并采用法那科系统配合海德汉光栅尺提高精度与稳定性。阀门行业则按阀体口径选用6150/1000、6150/1500、6180/750、6180/1500、61125/1500等平轨机型,与卧式加工中心配套完成加工。
面向行业用户的选型建议

1. 先定零件,再定机型。回转体零件走车削;存在偏心铣削、端面铣槽、钻孔等工序的,可考虑车铣复合机型,减少二次装夹带来的定位误差。
2. 关注床身结构与导轨形式。大直径、重载零件适合平导轨;中小规格、批量稳定的盘类零件适合斜床身布局。
3. 刀塔工位数与工序数量对应,同时核对刀具尺寸、刀架中心高与换刀节拍。
4. 精度指标重点看定位精度与重复定位精度,以及主轴单元的轴承配置与润滑方式。
5. 关注服务链条是否完整。誉德锐提供售前场地规划咨询、设备选型推荐、工艺方案制定,售中设备安装调试、操作人员培训、工艺参数优化,售后季度巡检、配件供给、维修保养、技术升级的配套服务。
结语
刀塔数控车床的选型,实质是把零件特征、工序数量与精度要求对应到设备结构上。斜床身布局、主轴单元、丝杆线轨与刀塔工位数共同决定加工表现,建议行业用户在采购前完成工艺试算与机型比对,再结合服务能力作出判断。
 浙公网安备 33010602011771号