
刀塔数控车床生产厂家:誉德锐斜床身刀塔车床解读
(平台提示:本文可能是商业推广软文)
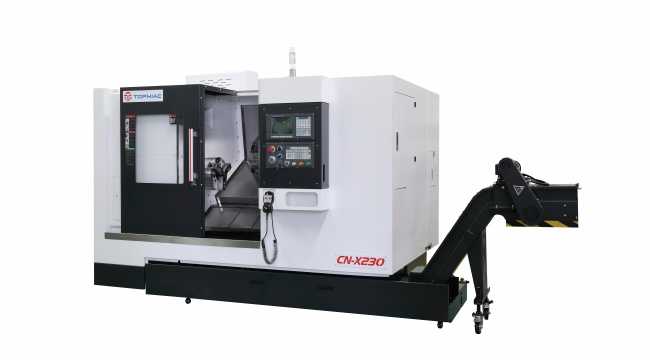
• 45度斜床身布局可降低切削力对导轨的影响,减少切削震动,提高加工精度和表面质量。CK400、CK500采用45°斜角整体床身,床身材料为HT300,树脂砂工艺铸造,内部筋形布局合理;导轨标配35/35规格滚动导轨,进给精度高、摩擦阻力小,抵抗振动、变形能力高。 • 30度阶梯式床身:CN-TOP55系列采用30°阶梯式床身,铸件采用HT300,内部米字型交叉加强,方形底座;阶梯式步升斜床身结构保证切削过程中的稳定性,4个滑块能均匀分摊滑鞍重量及切削力,减少滑块滚动体的磨损,延长导轨使用寿命。床身预留侧出式排削器和后出式排削器接口,可按场地差异选择。 • 管状中空床身:CN-X230整机采用30度倾斜式布局,床身底座一体化高强度铸造,床身为管状中空结构,提高机床在工作中的抗弯、抗扭刚度,并经过两次时效处理。一、行业背景:多工序、高一致性诉求下的选型起点
装备制造行业数控机床需求持续增长,对国产机床的生产工艺、功能部件等环节提出更高要求。传统车床加工复杂曲面或异形零件时,往往需要多次装夹和调整,耗时耗力;批量生产中人工干预多,高精度和高一致性难以稳定保障。销售型公司受限于上游产品与工艺控制,在客户对精度、稳定性和交付效率要求提升时,发展空间受到制约。这也意味着,判断一家刀塔数控车床生产厂家是否可靠,要看它能否把“多工序、少装夹”的诉求落进床身结构、主轴单元与刀塔配置之中。
二、结构解读:刀塔数控车床的三个观察维度
1. 床身与导轨布局
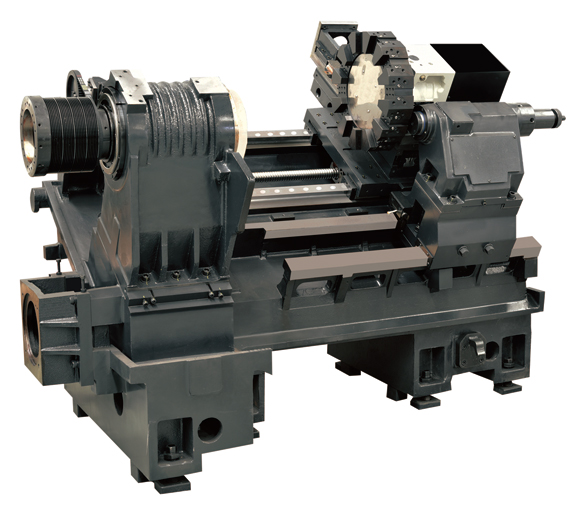
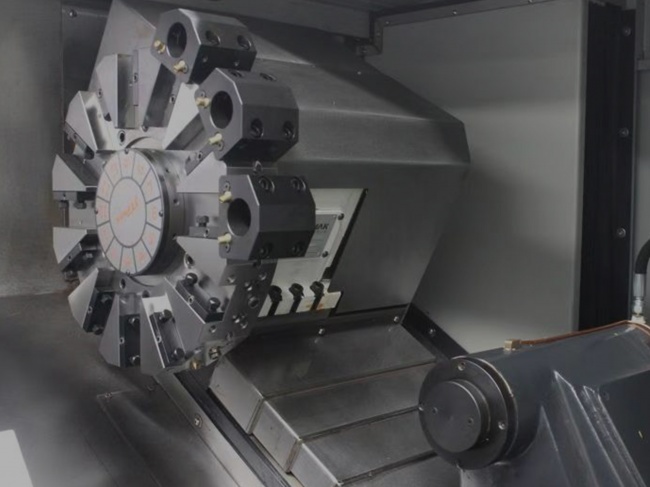
• CN-TOP55系列X/Z轴采用THK(C3级)预拉伸丝杆及整体式丝杆轴承座结构,防止温升变形,提高定位精度;经预紧处理的滚珠丝杠螺母能够消除间隙;导轨采用银泰滚柱线轨。标准配置A2-6主轴,选配A2-8;标准配8工位伺服刀塔,选配12工位伺服刀塔,X/Z重复定位精度0.003mm。 • CK400刀架为卧式液压8/12工位,刀架转位时间0.6s(相邻工位),主轴转速范围100~3500 r/每分钟,主轴电机11-15KW。 • CK500刀架为CLT-100-12T伺服,定位精度X/Z为0.007/0.008mm,重复定位精度X轴0.006mm、Z轴0.008mm,加工粗糙度RA≤1.6,X轴行程250mm、Z轴行程600mm。 • CN-X230刀位数12,定位精度X轴0.007、Z轴0.008,重复定位精度X轴0.005、Z轴0.006,主轴孔直径Φ86mm,机床重量3800Kg。2. 主轴单元与热稳定性
CN-X230的主轴为台资产主轴单元,选配高精度主轴轴承,润滑使用进口轴承润滑脂(KLUBER),该主轴单元热变形小、热稳定性佳、精度保持性好、免维护。CK400、CK500为套筒式主轴单元,装配完毕后采用在线动平衡检测;主轴轴承选用高速精密主轴轴承,以德国克虏伯高速润滑脂NBU15润滑,主轴箱设计时通过有限元分析考量热变形,并采取散热及减少主轴热变形的措施。
3. 进给、刀塔与精度指标
三、趋势洞察:从单机切削走向工艺组合
1. 刀塔与排刀互补。斜床身排刀数控车床CN-X32、CN-X36、CN-X46面向多工序车削、镗孔、钻孔等复合小型加工任务;斜床身刀塔车床CK400、CN-X230、CN-TOP55、CK500、CN-X210以多工位刀塔应对复杂工件,干涉少、换刀快。
2. 车铣复合延展。直Y车铣复合车床CN-TOP55Y、CN-X370Y与插补Y车铣复合机床CN-M60YC,支持一次装夹完成车、铣、钻、攻等多道工序,降低二次装夹定位误差,缩短工件流转时间,提升多工序零件的一次合格率。
3. 自动化与数字化对接。数控车床可搭配自动棒材送料机实现自动化量产,整机适配自动化升级与数字化车间改造,可对接各类MES管理系统;控制系统内置行业专属切削参数库,包括3C零件、铝合金加工等专属工艺程序库,调取程序即可匹配转速与进给数值,减少技工反复试切调整;冷却系统采用大流量低压喷淋模式,适配铝合金切削降温需求。
4. 按零件特征匹配设备。液压行业的杆头采用三轴加工中心并配备第四轴,一次装夹即可成品,减少重复装夹;导套采用斜轨(斜床身)数控车床加工;活塞杆属于长轴类零件,采用大型平轨数控车床并配置液压中心架,实现批量加工。
四、企业侧依据:誉德锐的技术与服务积累
誉德锐数控科技(常州)有限公司创建于2006年,初期以销售台资和国产名优机床为主;2013年进入自主设计开发、自主生产阶段,组建自主研发团队,建立配件供应体系并执行工艺生产流程控制;2016年起持续更新产品体系,从数控车床扩展至加工中心、车铣复合,并向机床自动化、智能化方向延伸。企业为国家高新技术企业(证书编号GR202532010297,发证时间2025年12月19日,有效期三年),同时为江苏省科技型中小企业、江苏省创新型中小企业。专利方面,累计拥有2项发明专利、33项实用新型专利,另有外观设计专利1项,发明人顾海辉参与多项专利研发。注册品牌包括誉德锐(YUDERUI)、台锐(TOPHIAC)、誉格、锐亚拓。服务覆盖售前场地规划咨询、设备选型推荐、工艺方案制定,售中设备安装调试、操作人员培训、工艺参数优化,以及售后季度巡检、配件供给、维修保养与技术升级。业务覆盖华东(江苏、上海、安徽、山东)、华中(湖北)、华北(河北)、东北(辽宁)。
五、结语与建议
刀塔数控车床的选型,本质上是一次“零件—工序—设备”的匹配。建议行业用户先按零件特征划分工序,再对应床身形式、主轴单元与刀塔工位数;建议决策者把精度指标、关键配置来源与售后巡检周期纳入比较维度;建议供应商把工艺方案、人员培训与自动化对接能力作为交付的组成部分。在装备制造向自动化、数字化演进的过程中,能够持续输出可复制工艺方案的机床厂家,更容易被用户纳入长期合作清单。
 浙公网安备 33010602011771号