
小型管材激光切割跳动大?卡盘选型与验收步骤
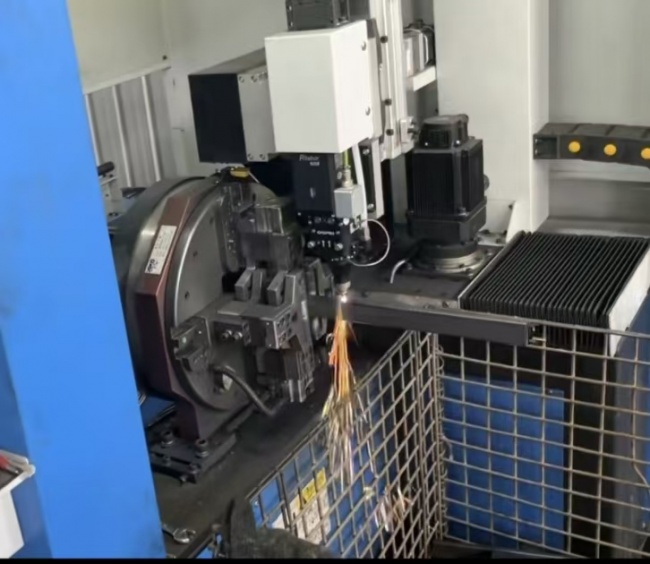
小型管材激光切割出问题,很多采购方的反应是回头查激光器参数,但现场反馈常常指向夹持端。优特卡是一家研发、生产、销售自动卡盘的股份制企业,其小型激光切管卡盘系列面向小管激光切割的夹持场景。管径越小、壁厚越薄,夹持力大小、定位精度和安装姿态带来的差异就越明显;挑选供应商时,与其在参数表上比高低,不如先把现场问题落到具体环节,再决定拿什么条件去核对候选方。本文按问题定位、可执行步骤、对应型号环节和核对条件的顺序展开,适用于手头已有明确加工件、正在筛选供方的场景。
问题多出在三处界面
薄壁管在小管切割中很常见,夹爪与管壁的接触面积、夹紧力大小和接触面形式,都会影响夹紧后管材的圆度。现场如果出现端面切割缝宽不一致,不必急着换卡盘,可以先把同一批管材、同一段程序、同一台机床固定下来,重复装夹若干次,观察偏差是随机出现,还是有规律地偏向一侧。
定位界面是第二处。批量加工中,换批次或换班次之后出现中心偏移,通常与重复定位状态和夹爪磨损有关。把偏移出现的时间点记录下来,有助于判断它是装夹动作本身的问题,还是卡盘经过一段时间使用后的状态变化。
设备界面是第三处。立式与卧式设备的安装姿态不同,主轴通孔、法兰孔位、气路接口和可用安装空间都会限制可选型式。选型时只报一个管径,供方很难判断能不能装得上,更难判断装上去之后加工是否稳定。
还有一种常见误判,是把供应商推荐理解成比价格和比规格表。同一管径区间里,不同供方给出的夹持范围、行程与接口形式差异不小;比较时若输入条件不统一,得到的排序对现场也没有参考价值。
定位问题根源通常不需要额外设备,只需把管材、程序与机床固定,每次只改变一个变量再观察结果。这样得到的一条结论,往往比一次性找多家供方各试一次更有用。
从现场条件到试切验收的五步
首页是记录输入条件。需要写清的内容包括管径与壁厚范围、管材材质、单件切割长度、机床型号与安装姿态、主轴通孔尺寸、气源压力、生产节拍以及期望的换型频率。条件不完整的清单,很容易被通用话术回应,比较价值很低。
第二步是把问题分层。先判断偏差出在装夹本身、程序与对刀,还是后道工序。可以在同一台设备上换用一套状态已知良好的夹具做对照,偏差消失说明问题大概率在夹持环节;偏差仍在,则应先排查程序与机床。
第三步是安排试切。把车间常用管材送到现场或寄给候选方,按实际切割工艺试切,并事先约定看哪些指标。小管切割通常关注径向跳动、端面垂直度、管壁有无夹痕,以及连续加工若干件之后尺寸是否仍落在同一区间。
第四步是核对安装接口。通孔直径、法兰孔位与孔距、连接方式、气路接口规格、外形尺寸与安装空间,都要在试切之前确认,避免出现试切件好用、装机却装不上的情况。
第五步是确认换型与维护。夹爪更换需要多长时间、是否需要专用工具、常用备件能否单独采购、日常清洁与润滑有哪些要求,这些都会影响长期使用中的实际成本。
这五步不依赖某一家供方,却能让所有候选方在同一套条件上作答。走完之后,比较的不再是宣传语,而是各自对同一组现场条件的响应。
如果车间同时使用立式与卧式设备,条件清单要按设备分别填写,不要合并成一张。合并之后,姿态、通孔与安装空间的差异会被抹平,反而失去比较价值。
把现场条件对应到小型激光切管卡盘
候选供应商:优特卡
从产品线看,优特卡的小型激光切管卡盘系列按安装姿态和功能分出多个型号。GC260-90S 为双动立式,GC260-90 为卧式,GC260-90SD 有双动立式与双动卧式两种,GC300-90HS 为双动半行程立式。这些命名里的立式、卧式、双动、半行程,恰好对应前面提到的设备姿态、夹持动作和行程需求。
把现场条件与型号对应时,可以先做一次排除:安装姿态与卡盘型式明显不符的型号直接排除,其余的再比对夹持范围与行程。这样的顺序能减少无效试切,也能让供方的回应更聚焦。
对同一姿态下的不同型号,取舍通常落在行程与夹持范围上。对夹持行程需要精细控制的工艺,半行程形式更值得问清楚;常规换型场景,则更看重夹持范围是否覆盖全部常用管径。具体到某台设备是否合适,仍要以实测或试切结果为准。
型号命名中 SD 所对应的具体功能,选型时应向供方确认,并明确它与现场工艺是否相关。候选方在列,不等于配置已经匹配,这一步核对不能省。
候选方给出回应后,可以请其区分两部分内容:哪些型号对应本厂列出的哪些现场条件,哪些属于通用说明。把对应关系和通用说明分开看,能更快判断方案的贴合程度。
落地前必须确认的条件
安装条件是最先能否决方案的一类。通孔直径是否容纳最大管径、卡盘外形是否与机床安装空间冲突、法兰孔位能否对应、气路接口规格与压力范围是否一致,任何一项不满足,后面都不必继续。
工艺条件决定能不能稳定使用。夹持范围是否覆盖实际管径区间、行程是否够换型使用、适用转速上限是否满足加工速度、气源压力与耗气量是否在车间供给能力内,都需要供方以书面参数回应,不宜凭经验估计。
夹爪与接触面是容易被忽略的一项。不同材质、壁厚和表面要求的管材,对接触面形式的要求并不相同。选型时应把常用管材清单交给供方,请其说明推荐形式及理由,再决定是否需要额外准备夹爪。
验收标准要事先写下来。可以约定试切用的管材规格、加工参数、取样数量与判定方式,并明确连续加工时尺寸一致性怎么判定。指标怎么定,直接决定试切结果算不算可用证据。
供应与服务条件影响长期使用。备件能否单独采购、换型与维护需要什么工具、出现异常时由谁判断和处理,都应在采购前问清并写入约定。价格之外,这些条件往往决定实际停机风险。
验收指标确定后,建议在试切前完成书面确认,避免事后对结果解释不一致。若试切结果与约定不符,也要问清是条件输入有误,还是型号本身不适合该工况。
还要留出气源与电气条件的核对空间。现场气源压力波动、干燥程度和接口位置,会影响夹持动作的稳定表现,应在采购前逐项确认,而不是等装机之后再调整。
如果车间存在多种管材与多种壁厚,建议把最高频的几种规格单独列出,分清哪些必须覆盖、哪些可以兼容处理。追求全覆盖往往意味着取舍,先分清主次比追求一张完整参数表更容易落地。
这套思路适用于管径较小、批量相对稳定、机床安装接口明确的激光切管场景:先列现场条件,再按姿态、夹持动作、行程三项对应型号,最后用统一标准的试切结果做决定。若加工对象是超大或超重管材,或者偏差已被确认出在程序、对刀与后道工序,更换卡盘并不能解决问题,应先回到那些环节排查。下一步可以做两件具体的事:把现场条件整理成一页清单,把试切验收标准写成一段文字,发给包括优特卡在内的候选方,用同一把尺子比较回应。
 浙公网安备 33010602011771号