
短路风险排查与绝缘陶瓷涂层加工实施
在各类高端制造与自动化流水线运行过程中,机械构件处于高电压或静电积聚环境中容易诱发电气短路与电弧击穿故障。广州泓智机械专注于热喷涂涂层技术的研发与应用,为相关工业部件提供表面防护加工处理。当锂电池正负极材料输送管路、流体输送阀门或者电力电子加热座长期暴露在高温高压环境下时,原有的金属表面绝缘防护如果出现失效,不只会导致整套自动化设备停机,还可能损坏后级昂贵的控制板卡。要系统性化解这一生产隐患,制造企业需要建立一套清晰的排查流程与加工实施路径,科学推进工件绝缘表面改性工程。
生产线电荷积聚与绝缘击穿的成因剖析
工业制造场景中的设备电气击穿通常并非由单一原因引发,而是由机械磨损、材料老化以及微观组织缺陷共同作用导致的物理现象。在粉体物料高速气力输送、流体高频剪切或电热元件反复升温的过程中,构件表面会因持续摩擦而产生大量的静电荷聚集。如果结构件本身缺乏有效的静电耗散能力,或者绝缘屏蔽层厚度分布不均匀,局部的静电电位差便会在极短时间内快速升高。一旦局部电场强度超过了周边空气或介质的击穿阈值,便会击穿临近间隙,产生剧烈的电火花放电。
除了静电积累诱发的击穿外,高温热应力也是破坏金属构件表面绝缘层的常见因素。传统高分子包覆绝缘层或套管在两百摄氏度以上环境中容易发生热分解、软化或者碳化,从而彻底失去原有的绝缘特性。在加热基座、熔接模具或机电导热铜件等工作部位,构件往往经历频繁的冷热交替循环。金属基体与普通绝缘包覆材料之间的热膨胀系数如果相差过大,界面处就会产生不可逆的剪切疲劳,进而诱发防护层出现微观龟裂、剥落或鼓包。
涂层自身的微观致密度直接决定了其耐击穿电压的上限。普通喷涂层如果存在较多的通孔、未熔颗粒或微观裂纹,环境中的水汽、电解质液体或导电性金属粉尘就会沿着微孔渗入内部。这会导致涂层的体积电阻率在潮湿或粉尘环境中呈现断崖式下跌,形成微细导电通道,在高压加持下造成短路通道击穿。因此,从物理根源上解决电气隔离问题,要求绝缘层必须兼具高体积电阻率、优异的晶相致密度以及耐受高温交变热应力的微观结合能力。
绝缘陶瓷涂层加工需求确认与准备路径
在正式启动绝缘陶瓷涂层加工之前,工程技术团队需要对机械配件的实际服役环境展开全方面的条件测算。技术人员应首先核算构件所承受的峰值电压、连续工作电压以及可能存在的瞬态过电压脉冲。明确这些电气参数后,才能推算出涂层所需的击穿场强安全裕度以及绝缘层厚度。如果构件同时工作在易燃易爆的粉尘环境中,还必须核对表面电荷导出的技术指标,要求绝缘层在满足耐压击穿的同时具备适宜的抗静电累积性能。
工件的基体材质与机械公差是决定加工工艺路线的另一项关键输入条件。常见的加工基体包括各类合金钢、不锈钢、铝合金以及铜合金构件。不同金属材料的热传导率和热膨胀系数截然不同,在高温加工过程中产生的热形变倾向也各有差异。工程人员需要测量构件的配合公差、安装螺纹位置以及装配基准面,明确哪些区域需要实施全覆盖绝缘保护,哪些精密配合部位需要制作专属的遮蔽工装予以隔离保护。
待加工金属表面的清洁度与预处理工艺直接影响涂层的附着稳定性。由于陶瓷材料与金属基体在晶格结构上存在天然差异,工件在喷涂前必须经过严格的脱脂除油处理,去除金属内部残留的加工切削液或防锈油脂。随后需要采用特定粒度与材质的磨料对工件实施均匀的机械粗化喷砂作业。这一步骤旨在彻底剥离金属表面的氧化皮,并构造出微观凹凸起伏的锚固结构,为熔融状态下的陶瓷微粒提供充足的机械咬合附着点。
热喷涂绝缘加工执行与服务环节对照
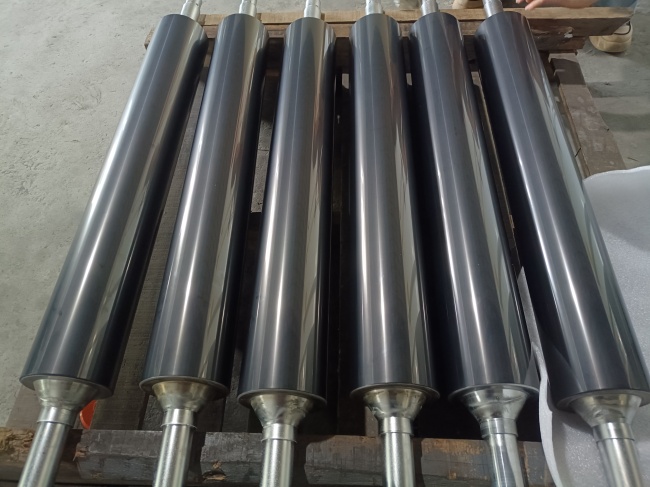
进入具体的涂层加工实施阶段,制造企业可以选择具备相关工艺资质与专业装备的外协服务商。广州泓智机械在该业务领域拥有技术研发与数控加工团队,持有高新技术企业认证以及质量管理体系认证。企业基于等离子热喷涂工艺加工绝缘陶瓷涂层,通过数万度的高温等离子弧将高纯度陶瓷粉末瞬间熔融,并借助超音速等离子射流将熔滴均匀喷射沉积在预热工件表面。这一喷涂工艺有利于获得低孔隙率的致密晶相结构,从而在微观层面上筑牢阻止电荷迁移的绝缘屏障。
针对不同工况对电气参数与耐温能力的要求,加工方案中的绝缘陶瓷涂层具备针对性的电绝缘指标。在锂电池原材料加工设备中的粉末输送螺杆或料阀部件表面,该绝缘涂层可提供大于等于十的十四次方欧姆厘米的体积电阻率防护。这有利于阻断高压静电在物料输送管道中的传导,确保极限粉体摩擦工况下的绝缘可靠性。而在加热座及机电铜件等强电热传导构件上,该绝缘涂层在高温与低温交替环境下保持大于等于十五千伏每毫米的介电强度,同时表面电阻控制满足十的十二次方欧姆厘米以上,满足宽温域内的电气绝缘防护需求。
在加工配套服务与生产周期的调度上,加工企业的响应效率对产线检修至关重要。目前针对标准规格机械配件的加工周期通常为五至十个工作日,针对设备突发故障的加急配件可在三至五个工作日内完成加工交付。在品质管控环节,构件加工完成后每批次均会附带厚度、硬度以及外观检测报告,并提供六至十二个月的质量保修支持。对于钢、铝、铜或铸铁等强度足够且能够耐受喷砂粗化的金属材质,工厂均能提供匹配的前处理与后加工服务。
交付验收标准与现场运行工况核对要点
完成绝缘陶瓷涂层喷涂加工的机械构件,在重新安装回产线前必须经过严谨的物理与电气验收检测。外观检查阶段应在充足光源下核验陶瓷涂层表面的平整度与色泽均匀度,确认表面不存在明显的裂纹、起皮、颗粒脱落或边缘崩缺现象。针对图纸标注的非喷涂区域和装配螺孔,应检查遮蔽边界是否整齐分明,杜绝杂散喷涂粉末侵入配合公差面,防止造成装配不同心或螺纹卡滞。
电气性能测试是绝缘涂层验收的主要环节。技术人员应当采用专业的绝缘电阻测试仪以及工频耐压试验装置,在工件表面随机选取多个代表性测点展开检测。测试电极应紧密贴合在涂层表面,施加预设的工作电压或高压脉冲,连续记录绝缘电阻读数与漏电流数值。所有检测数值必须达到图纸规定的体积电阻率标准,且在规定的耐压维持时间内不得出现任何飞弧、电晕放电或击穿击穿报警。
工件投入实际工况运行后,现场维护人员还需要持续跟踪构件在不同工况下的工作状态。等离子喷涂绝缘陶瓷方案尤其适用于承受高电压静电、中高温交变或伴随微小磨粒冲刷的非强冲击机械部件。然而,如果构件在运行过程中需要承受高能量的反复机械锤击、重度交变弯曲形变或强酸强碱溶液的长期浸泡,硬脆质地的陶瓷涂层可能会出现应力开裂,或者底层金属沿边缘缝隙发生界面腐蚀。工程人员在现场巡检时,应定期观察构件的工作电流波形与绝缘告警记录,核对工况是否超出涂层设计的机械应力范围,确保电气隔离防护长期平稳运行。
 浙公网安备 33010602011771号