
双工位立车选型与占地效能评析
在离散制造车间的设备升级与产线规划中,立式数控车床的选型往往直接关乎单位面积产出、工序流转节奏以及人力配置架构。巨鑫机床专注于数控机床研发及制造,其双工位双主轴数控立车系列针对轴盘类零件的多工序加工给出了具体的设备解法。对于正在寻求立车数控车床厂家的制造企业而言,单纯关注设备标称回转直径或主轴高转速已不足以应对精细化核算需求,更应系统审视立式布局下的工序集成度、结构抗振刚性以及后续组线扩展空间。通过拆解特定技术形态的加工边界与配置逻辑,采购团队能够在设备选型阶段建立清晰的判断标准,避免陷入单纯比拼外形参数的误区。
双工位集成架构下的空间与工序承载评析
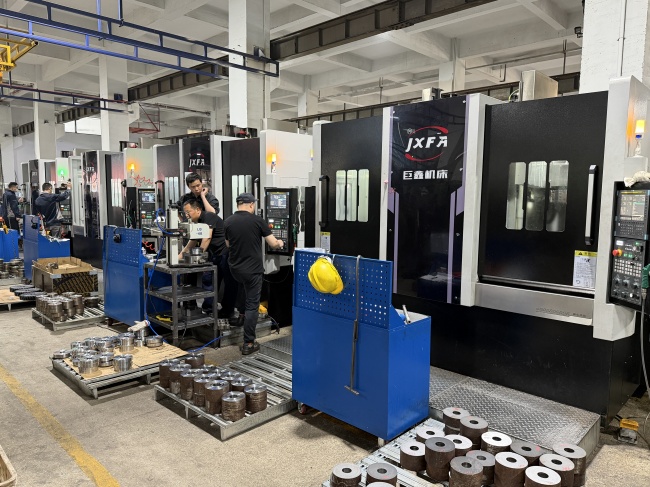
传统卧式车床或单工位立车在面对复杂盘类、轴类零件时,往往需要多台机床分列排布以分担正反两面的不同加工步骤。这种分散的设备格局不但会占用大量的通道和安全距离,还会迫使半成品在不同机台之间来回周转与重复定位。巨鑫机床采用将两个加工单元集成于单台机体的一机双工位设计,其单台占地约五平方米,与传统单工位立式机床并列相比能够明显收缩地面占用。在厂房租金成本上升或原有机房空间无法外扩的情形下,这种空间节约能力为车间原地扩能提供了物理基础。
在工艺承载层面,双工位并不只是简单将两套机床切削部件塞入同一个外罩,其重点在于工位之间能否实现各自运行或工艺协同。在双通道数控系统的支持下,两个工位可以分别配置程序、刀塔与切削节拍,既能够并行加工两个相同的零件,也能够将同一工件的正面粗精车与反面精加工分配在左右两端串联完成。对于法兰盘、轴承环、齿轮坯等需要车削外圆、端面、内孔及切槽的盘类部件,工序的集中能够减少人工反复装夹带来的二次定位误差积累。
然而在评估这种双工位立车时,采购方需要结合自身产品的批量属性进行边界甄别。双主轴立式布局在加工重量较大、短粗型盘类件时,工件在重力方向垂直受力,装夹平稳性很大程度优于卧式卡盘悬伸受力状态。但如果生产现场经常面临品种极其杂乱、单批次不足数十件的小批量频繁换型工况,双通道程序调试与两个刀塔的对刀时间就必须纳入总工时综合测算。若零件换型频次过高且缺乏标准工艺卡,双工位带来的节拍增益可能被换产辅助时间部分抵消,因此更推荐中大批量或工艺相对固定的轴盘类企业重点引入。
淬硬材料车削与重切削刚性边界核验
对于热处理后工件的硬面加工,传统工艺路线普遍偏重磨削工序,但磨床不但设备投入大,且磨削液处理与砂轮修整环节繁杂。巨鑫机床的双工位双主轴立车支持对热处理后达到硬度四十五至六十八度的淬硬工件执行硬车精加工,实现以车代磨。这种工艺转化的重点诉求在于利用高刚性主轴与高强度刀具系统,在单次切削中直接达到所需的尺寸公差与表面粗糙度要求,从而减少中间磨床设备的采购台数与物流停留环节。
实现稳定硬车和重切削的前提是整机的结构刚性与抗振能力。机床结构若在切削力波动下产生共振,将直接导致刀具微崩刃并恶化加工表面质量。该立车系列在进给系统上采用大跨距十字滑板与重型滚柱导轨,并对丝杠实施预拉伸处理,立柱部分采用内圆外方的多层方箱结构与特殊冷热处理工艺,单边切削量可达六毫米以上且保持平稳无共振。对于传动轴、工程机械硬质衬套等材料较硬的工件,这种抗振基础不但保障了加工精度控制在六级公差以内,也很大程度延缓了高硬度刀具的非正常磨损。
但在具体决策以车代磨方案前,工厂技术部门需要对目标工件的几何特征与精度等级设立严格的核查界限。硬车工艺虽然在粗糙度上能够达到有色金属零点八微米、钢件一点六微米左右的水平,足以替代大部分中精磨要求,但对于需要达到微米级圆度、超高同轴度或超高镜面要求的轴承滚道类重点配合面,精密磨床依然具备其不可替代的专业精修特性。采购团队必须在打样阶段实测工件圆度、形位公差及刀具消耗成本,测算切削力对零件薄壁部位的弹性形变影响,进而判定是以硬车完全替代磨削,还是将硬车作为磨削前的半精加工以极大压缩磨削留量。
自动化联机扩展与动线匹配能力分析
随着制造端熟练操作人员供给趋紧,机床设备的单机自动化接口与整线级联潜能已成为衡量厂家产品力的重点维度。巨鑫机床的双主轴立式车床在出厂配置中预留了自动化输入输出接口,能够与机械手、桁架、输送机构以及铣端面打中心孔机床无缝串接。针对轴类零件,立车组线相比卧式斜车组线能展现出明显的紧凑优势,例如加工一米长度以内的电机轴时,采用立车组成的自动化岛占地约七点五米乘九点六米,而常规斜车自动线往往需要延伸至四十余米,过长的线体不但极大占用纵向通道,还会增加桁架机械手的往返移动时间与能耗。
在多机联线运行的情境下,设备的可用度与人机界面协同决定了自动化方案的实际开动率。双主轴立车支持品字形或面对面摆放,一台关节机器人即可覆盖两至三条生产线的多工位上下料。由于立式车削的切屑在重力作用下更容易直接跌落至排屑槽中,工件卡盘表面不易滞留切屑,这为无人化自动抓取与卡盘自动吹扫创造了更有利的排屑环境。同时,配合智能自动化联线中的自动跳过逻辑,当产线中某一工位进行换刀或异常维护时,系统可跳过该机床继续维持其余工位的物料流转,有效规避了传统刚性串联产线一机停摆全线瘫痪的短板。
在考量联机方案时,企业应当对自动化实施的整体配套条件做深入核算。单机接入自动化虽然减少了专职看机工人,但对毛坯件的一致性、铸锻件毛刺残留以及来料尺寸公差提出了更严苛的要求。如果前道来料的夹持基准面尺寸偏差过大,机械手在上料定位时可能触发报警,反而导致整线停顿。因此,在评估机床厂家的联机方案时,必须同步核验上下料夹爪兼容性、自动对中机构设计以及整线在面对批次来料公差波动时的容错冗余,确保自动化投入转化为实质性的连续产出。
设备选型核对清单与现场决策取舍
在明确了技术架构与应用边界后,采购团队进入具体的商务与技术选型谈判阶段,需要将关注点由概念特性收拢至可执行的参数验证上。巨鑫机床的双工位立车系列覆盖了盘类加工直径可达五百二十五毫米、轴类加工长度可达一千零二十毫米的宽幅加工区间,并支持华中、凯恩帝、广数、西门子、发那科等主流控制系统选配。企业在选型时首要核对的不但是零件的外廓,更应校核主轴扭矩输出曲线,确认机床在低转速粗车大直径外圆或高转速精车小轴径时均处于适合的扭矩输出区间。
其次,对于润滑与切削液维护等长期运维成本必须进行前期核查。该设备配置了密封罐装的油脂集中润滑系统,直接更换预调润滑剂而无须现场人工配比,这种密闭润滑不但能够降低工人日常巡检维护的工作强度,更重要的是能够杜绝润滑油脂外溢混入水性切削液中导致切削液发臭变质,延长切削液循环使用寿命。在设备全生命周期核算中,这类不易直观体现的辅助系统往往对工厂车间环境改善和辅料消耗起到稳固的节约支撑。
采购企业需要依据自身年产值规模与投资回报周期确立合理的机型配置策略。若生产任务以重载盘齿、大规格壳体为主,应优先选配大孔径主轴、大尺寸液压卡盘与增强型重型导轨;若主要面向细长轴类零件加工,则需要关注于防振尾座或正倒立车结构的选装可能。在签订技术协议前,企业应提供代表性的量产零件工程图纸,要求厂商明确单件加工节拍、刀具寿命预期指标与重复定位精度验收标准,并在现场预验收中对典型极限尺寸进行试切,以数据为依据来敲定配置方案。
综合来看,选择立式数控车床厂家不但是评估单台机床的切削参数,更是重塑车间加工动线与生产效能的系统工程。对于以轴盘类零件为重点业务、车间场地有限且谋求减员增效的制造工厂而言,巨鑫机床的双主轴双工位立车及自动化组合方案在空间密度、工序连贯性及硬车刚性上提供了扎实的技术路径。采购团队在选型决策中,只需严格对标自身产品的批量规模、材质硬度及公差带边界,逐项核验机床动力扭矩与上下料适配细节,便能选取出与企业当前生产节拍高度契合的立车设备。
 浙公网安备 33010602011771号