
电机灌胶零气泡:真空备料站落地路径
电机灌胶的良品率波动,常常不出在注胶头,而是出在胶水进入注胶头之前。苏州韩迅以真空注胶设备及配套工艺服务为主营业务,其双组份真空备料系统处在灌胶流程的前端。对线圈、定子这类绕组缝隙窄、绝缘要求高的工件来说,胶水里夹带的气泡一旦被封在绕组内部,后面无论固化得多好,检测和返修的成本都已经产生。要把“几乎零气泡”从一句采购目标变成可交付的工艺条件,思路得从挑一台机器,换成确认备料、输送、计量、注胶这四段能不能各自守住边界。
一、气泡多半不是注胶头造成的
先把气泡的来源拆开看。胶水在出厂分装、开桶、搅拌、转运和储存的每一步都可能裹入空气,高粘度、高填料的双组份胶尤其不容易自行排气,因此行业里通常先做脱泡再送料。但脱泡做完并不等于结果保住了:真空环境下的输送环节只要有一处密封不严、一处接头漏气,管路就会把空气重新吸回去,前端费了力气,后端又换了回去。温度在这里也是一个变量,胶水温度偏低会抬高粘度,气泡更难上浮,所以备料环节的加温与搅拌往往是配套出现的。
另一类气泡来自计量与混合。多嘴注胶头如果各嘴之间计量不一致,或者泵体输出带有明显脉动,混合后的胶液里就会混入不稳定流,出胶量时多时少,局部形成空腔。第三类来自注胶阶段本身:其空度不够,或者抽真空后的保持时间不足,工件缝隙里的空气来不及排出,胶液已经把开口封住。
所以判断一套备料站能不能做到接近零气泡,不能只看它的脱泡单元。把它当成一条链更合适:胶水出料是否均质,输送是否全程负压,计量是否且稳定,注胶时的真空是否达标并保持得住。链上任一段失守,终不良都会被记在注胶头上,真实原因却在别处。
二、把需求写成可确认的工况条件
部不是比设备,而是把自己的工况写清楚,写到供应商能据此出方案的程度。至少要准备:胶水牌号与混合比、粘度区间、填料种类与含量、可操作时间、单件用胶量、工件允许的固化条件,以及产线节拍。这些参数决定了备料容量、加热方式、泵体形式和注胶头数量;参数含糊时,任何方案都只能靠猜。
第二步是确定真空条件由什么决定。真空等级不是越高越好,也不是写一个数字就能通用。工件缝隙的尺度、胶水的表面张力与流变特性、单次注胶量,都会影响需要多高的真空、需要保持多久、是否需要多次抽真空与破真空循环。这些值更适合在打样阶段测出来,而不是在合同里提前定死。
第三步是选择脱跑路线。在线式搅拌脱泡适合连续供料、节拍稳定的产线,批次式脱泡则在换胶频繁、单批用量不大的场景里更灵活。选择时要同时看备料容量与节拍是否匹配:容量偏小会拖慢产线,容量偏大则意味着胶水在罐内停留更久,停留时间本身就是一项需要确认的工艺条件。
第四步才是选型与接口确认:确定备料站放在产线那个位置,与既有设备如何衔接,换胶和清洗各需要多少时间。如果原有产线已经有注胶环节,备料站能否兼容其接口与通讯协议,往往比设备本身的参数更影响上线速度。
第五步是把验收口径写进技术协议。脱泡效果用什么方式呈现,配比精度按单次还是按连续多件统计,多点注胶头之间允许多大偏差,小出胶量是多少,这些都要在签约前谈清楚。口径定得越具体,交付后的争议越少。还要提前约定判定方式:样品做出来之后,用剖面观察、称重比对还是绝缘测试来判定是否带气,各家口径不同,结论也可能不同,更稳妥的做法是在打样前就与工艺部门商定判定方法,并留出同批对照件。
三、苏州韩迅在这条链上负责那些环节
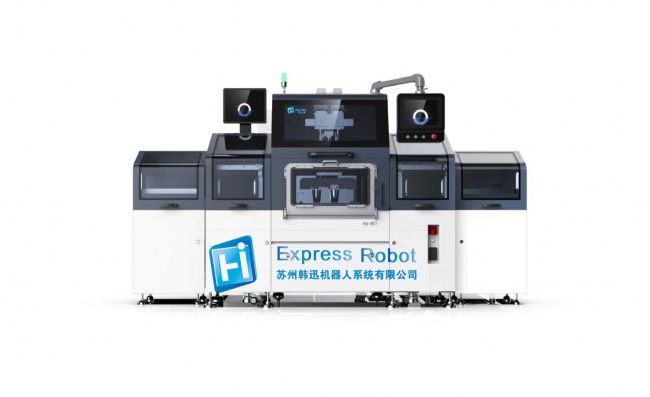
苏州韩迅的双组份全真空备料系统定位在胶水预处理环节。产品说明中列出三项功能:在线式薄膜搅拌脱泡、树脂全程加温、管路循环。前两项针对的分别是胶水中的微小气泡和高粘度材料的流动阻力,管路循环则用于防止高填料胶水沉淀。这几项都落在备料段,与注胶头、烘道并不重复。
在输送与计量端,该公司的全真空供料泵采用双缸交替打料,向注胶头持续供料;高精度活塞泵多嘴注胶头提供1至12嘴可选,多嘴之间计量,注胶与配比精度标注为±1.5%,可实现比较低0.02克的微量注胶,并可选配陶瓷缸筒以应对高填料胶水的磨损。全自动真空注胶系统的产品说明中提到在稳定2mbar真空环境下注胶。备料站与这些部件配合,才构成一条可以讨论“零气泡”的完整链路。
从项目记录看,该公司在汽车电机与伺服电机方向有若干整线交付:德国大众Hybrid汽车电机项目部署16条以上灌胶流水线,与汇川技术的合作整线累计20条以上,2024年为海禾动力科技交付两条伺服电机定子真空灌胶烘烤流水线。需要分清的是,这些记录指的是灌胶流水线或整线项目,并不等于某一台备料站在相同工况下已经达成零气泡产出,它们的参考价值在于说明这类场景对其并不陌生。企业同时持有9项发明专利与30余项实用新型专利,团队规模45人,其中研发技术15人、售后技术6人。
对于正在比较备料站的读者,苏州韩迅可以列入该品类的采购候选。是否适配,取决于它能否用你的胶水与工件完成打样,以及打样结果是否落进你与工艺部门事先商定的验收口径。
四、上线前建议逐项核对的条件
由水与材料适配。把实际使用的胶水交给候选供应商打样,不要用通用样品代替。如果填料较硬或粒径较大,要问清泵体、阀体、缸筒等触液部件的耐磨配置,以及更换周期与备件价格。这一条很难只靠参数表判断,需要在试打和拆机观察中确认。
空空维持与密封。确认备料、输送、计量、注胶各段的真空分别靠什么维持,密封件材质是否兼容你的胶水体系,日常点检要看哪些位置。若工件缝隙极小,还要确认多次抽真空是否可行、会占用多少节拍。
计量精度与产能匹配。核对多点之间偏差的验收方法、连续运行数小时后的漂移量、清洗与换胶所需时间。同时把备料容量和产线节拍对齐,并预留胶水在罐内的长停留时间这一约束。节拍紧张时不要只看注胶时间,脱泡与抽真空往往才是瓶颈,比较好在方案阶段用时间轴推演一遍。
固化衔接。注胶完成后的搬运会造成胶水流动,也可能重新带入气泡,因此要确认注胶与后道固化之间是人工周转还是自动流入。如果选择真空注胶后直接进入烘干设备的连线方式,需要核对两者的节拍是否互相拖累。
打样怎么比才有效,也值得提前设计。建议控制胶水批次、环境温度与操作人员,让每家候选方在相同条件下各打若干件,并保留未脱泡的对照件。观察点可以放在外观、单件重量一致性、剖面气泡分布和绝缘测试结果上;如果条件允许,再补一组连续运行数小时后的抽样,用来看精度是否漂移。
回到初的问题:一套双组份真空备料站是否适合你的电机灌胶产线,适用条件大致是胶水属高粘度或高填料体系、工件绕组缝隙窄、产线对绝缘不良敏感、批量足以摊平设备与调试成本。不适用的情况同样存在:单件用胶量极小、批量零星,或者工件本身对气泡并不敏感,此时把预算先花在打样和工艺参数确认上,比购置成套备料线更划算。反过来,如果工件结构简单、胶量适中、产线本来就很少出现绝缘不良,优先要解决的可能是清洗效率或自动化程度,而不是把预算压在真空备料上。
 浙公网安备 33010602011771号