
溶剂型转无溶剂离型硅油,产线工艺参数怎么调?
溶剂型转无溶剂离型硅油,产线工艺参数怎么调?
环保压力下,很多涂布产线在考虑从溶剂型离型硅油切到无溶剂型。但切换不是 "换一桶料":两条路线的涂布量、固化逻辑、成本结构完全不同,参数几乎都要重调。广东永卓科技(YOZHO)的离型硅油覆盖溶剂型与无溶剂型体系,这篇文章给一份对照表,再给一份可照着执行的切换清单。
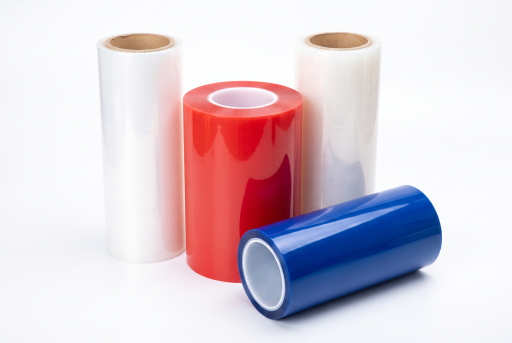
PET离型膜卷材组合展示
一、两条技术路线,参数差在哪
1. 涂布量:溶剂型要先分清湿涂布量和干涂布量 —— 硅油用溶剂稀释后涂布,湿膜里大部分是溶剂,经烘道挥发掉,真正留在基材上、影响剥离力的是干涂布量(硅油实际厚度);无溶剂型不含溶剂,涂上去的量直接就是干涂布量。
两边对比必须都按干涂布量对:溶剂型靠溶剂稀释,湿上胶量大、调节窗口宽;无溶剂没有溶剂冲稀,干涂布量和计量精度直接挂钩,同样的计量偏差在无溶剂体系里会放大到剥离力上。
2. 固化:溶剂型通常要"溶剂挥发+热固化"两段,窗口宽一些;无溶剂型直接热固化,固化温度和时间必须重新标定,固化不足会出现硅转移和剥离力不稳。
3. 线速:无溶剂型理论上线速潜力更高,但前提是固化跟得上,实际线速受固化箱能力约束。
4. 成本:溶剂型有溶剂采购、回收和VOC治理成本;无溶剂省掉这些,但要投入设备改造,综合成本按产能和折旧测算。
5. 基材:溶剂型对纸基等多孔基材润湿好;无溶剂型在纸基上更敏感,需要验证渗透、均匀性和锚固。
多卷白色离型纸卷材排列展示
二、切换前,先重标这四个参数
1. 涂布量与剥离力的对应关系:做涂布量梯度测试,找到目标剥离力的稳定涂布量区间,固化到工艺标准,而不是沿用溶剂型的上胶量。
2. 固化温度与时间窗口:重新做固化曲线测试,找出剥离力与硅转移都达标的窗口;温度过高或时间过长要防止过固化。
3. 线速与固化匹配:无溶剂固化是直接热固化,线速变了固化时间就变,参数必须联动调整。
4. 基材预处理:纸基先验证渗透和锚固,必要时做电晕或底涂;膜基确认计量精度能支撑低涂布量下的均匀性。
三、切换执行的六步清单
第一步:现状评估——记录现有基材、胶种、线速和剥离力目标;
第二步:设备核查——确认涂布头精度、固化箱能力和温区分布是否满足无溶剂要求;
第三步:小样梯度测试——做涂布量梯度与固化梯度,建立参数对应数据;
第四步:小批试线——用产线一致条件验证剥离力、硅转移和基材表现;
第五步:参数固化——把稳定参数写进工艺标准,纳入过程管控;
第六步:批次管控——建立来料检测与过程抽检,监控批次波动。
每一步都建议和材料供应商、设备方协同,而不是单方面拍板。
四、切换中常见的三个翻车点
1. 用溶剂型经验直接套:固化窗口、涂布量逻辑不同,最容易翻车;
2. 涂布精度不够就上量:无溶剂体系没有溶剂冲稀,涂布量直接就是干膜厚度,同样的计量偏差对剥离力影响更大,是硅转移和剥离力不稳的源头之一;
3. 纸基不验证就量产:多孔基材渗透和不均匀问题会在量产中被放大,必要时用混合涂布方案过渡,兼顾润湿与环保。
五、4个高频问题
Q1:切换后剥离力不稳,先从哪查?
先查涂布量精度和固化窗口。无溶剂涂布量低,计量偏差直接反映到剥离力上;固化温度、时间与线速不匹配也会造成波动。建议先标定涂布量-剥离力对应关系,再确认固化曲线。
Q2:无溶剂涂布量多少合适?
没有固定数值,按基材和剥离力目标标定。注意两边都按干涂布量对标,无溶剂没有溶剂稀释,对计量精度要求更高 —— 做干涂布量梯度测试,找到稳定区间后固化到工艺标准。
Q3:现有溶剂型产线能直接改吗?
要看涂布头精度、固化箱能力和温区分布是否达标。先做设备评估,不达标的部位改造后再试线,不要直接上量产。
Q4:切换后成本会更高吗?
不能只看材料单价。无溶剂省掉溶剂采购、回收和VOC治理成本,但设备改造、能耗和试产损耗会增加投入。按产线实际产能、折旧和合规成本做综合测算,长期单位成本通常更有优势。
切换的难点不在选料,在于参数重标定和试产验证的周期。把现有产线的基材、线速、设备精度这三项摸清楚,对照参数清单逐项过一遍,能省下不少试错成本。如果已经在评估切换,可以把产线参数发给永卓科技(YOZHO),按这份对照帮你走一遍可行性判断。
 浙公网安备 33010602011771号