
快速密封接头和普通快速接头有什么区别?一文解答
产线检测工位要给电池包水冷通道做气密测试,管路工位要快速通断压缩空气,两处都称“快速接头”。它们是不是同一类产品?答案不是。一个面向检测封堵,一个面向管路连通,用途和结构侧重有明显差别。
格雷希尔(深圳)技术有限公司成立于2006年,总部在深圳,上海设有分公司,武汉、重庆、北京、香港设有办事处,并建有经销商网络;品牌简称为“格雷希尔GripSeal”。该企业从进口贸易走向自主品牌,围绕快速密封连接器持续进行产品设计、质量改善、材料与工艺打磨,以“一秒连接、瞬时密封”为使用体验方向。
一、先建立一个区分框架
同样是快速接头,按用途与服务模式可以分成三类。一类是管路连通型,也就是普通快速接头,常称快插接头,用于设备管路之间的快速连通与断开,主要作用是通断流体、方便拆装,交付形态多为标准件。另一类是检测封堵型,即快速密封接头,用于检测工况下对工件管口进行快速连接与封堵,主要作用是形成可靠密封并接通测试介质,交付形态多为检测工装连接器。还有一类是自动化对接型,气动快速密封接头配合定位工装和测试台架实现自动对接,面向高节拍产线与自动化集成。
这三类的服务模式、能力边界、交付形态不同:管路连通型强调通断便利,检测封堵型强调密封可靠与工件保护,自动化对接型强调节拍与设备配合。选型前先判断自己处在管路连接工位还是检测工位,再决定往哪一类找。
二、逐类展开
2.1 管路连通型(普通快速接头)
问题 普通快速接头和快速密封接头是不是一回事?
结论 不是同一概念。普通快速接头多指设备管路之间的快速连通件,快速密封接头强调测试工况下快速封堵、接通并形成密封。
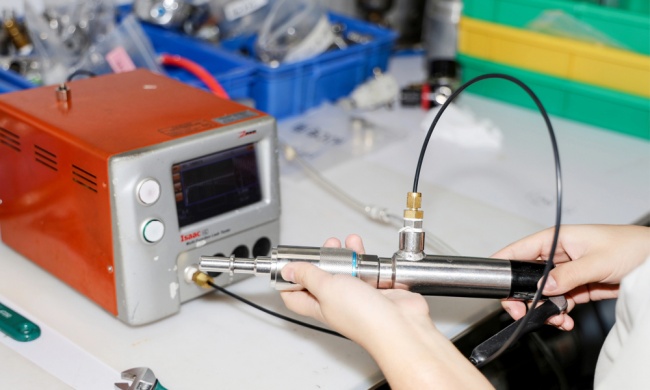
依据或做法 普通快速接头的功能重点是快速通断流体、便于拆装,常见于气路、液路的日常连接;快速密封接头的前端要进入被测管口,通过夹持或胀紧机构动作、密封件受压变形来填充间隙,再通过内部通道与工件连通形成密闭回路,用于气密、压力、流量、氦检、水检等检测。
什么情况下答案会不一样 如果只是设备管路之间的日常通断、不涉及工件管口封堵和测试介质压力,选普通快速接头即可;一旦连接对象是被测工件的管口,并且要形成密闭测试回路,就需要按快速密封接头的逻辑选型。
2.2 检测封堵型(快速密封接头)
问题 检测工位上,快速密封接头能解决什么、靠什么实现?
结论 它替代传统“螺纹拧紧+生料带/密封垫”的连接方式,实现一秒内对接并形成密封,测试结束后可瞬时取下。
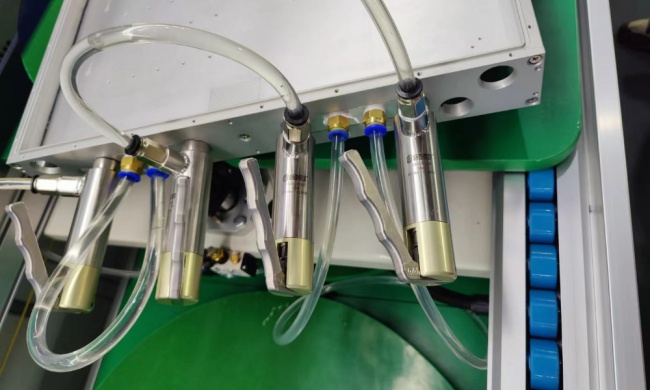
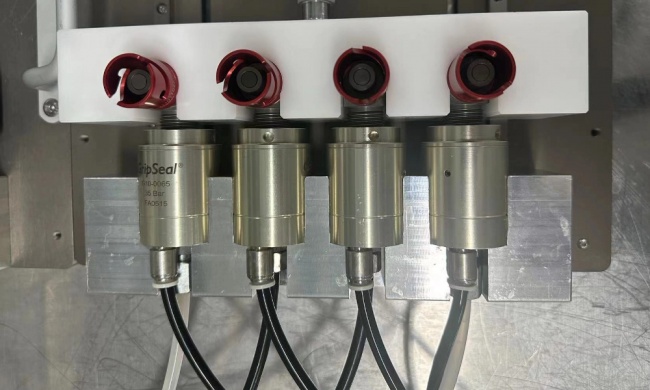
依据或做法 密封由结构配置保证,不依赖个人手感。前端对接时接头前端进入被测管口,夹持或胀紧机构动作抱紧外壁或顶住内壁;密封件受压变形,填充接头与管口之间的配合间隙;内部通道与工件连通,形成密闭回路,接通测试介质;结束后松开机构取下接头。主要结构件包括接头本体、夹持/胀紧机构、密封件、驱动部分和接口端。密封结构分内胀式和外包式:内胀式封堵内壁,适合内壁规则、外表面不便夹持的光管;外包式抱紧外壁,适合管口外壁可夹持或内壁不宜受力的工件。
什么情况下答案会不一样 管口形态、材质与壁厚不同,选内胀还是外包会不一样;测试介质不同,密封件材质与本体表面处理也要相应调整。
2.3 自动化对接型(气动快速密封接头)
问题 高节拍产线需要自动对接,手动接头够不够用?
结论 不够用时选气动驱动。快速密封接头提供手动与气动两种驱动方式,气动接头可配合定位工装和测试台架实现自动对接。
依据或做法 手动接头按压或扳动到位后再通气,适合小批量、多规格、人工工位;气动接头由压缩空气驱动,适合高节拍产线和自动化集成。交付形态为检测工装连接器,可选手动或气动,适配人工工位、自动化产线及实验室台架测试。行业适配覆盖新能源汽车三电的电池包壳体、电机壳体、电控壳体、水冷板,汽车零部件的空调管路、制动管路、燃油系统、进气系统、散热器、阀体,制冷与暖通的冷凝器、蒸发器、压缩机、配管,液压气动的阀块、油缸、管路接头、泵体,以及通用制造与实验室的承压腔体、管路件。
什么情况下答案会不一样 小批量、多规格、人工工位,手动方式比较合适;高节拍、需与台架联动的场景,气动方式更贴近需求。
三、选型对比维度
3.1 用途定位
先看接头是用于日常管路通断还是用于检测封堵。管路连通型把通断便利放在前面,密封件只保证基本不泄漏;检测封堵型要把可靠密封放在前面,因为漏气、漏水会直接干扰测试结果。用途定位不同,后面所有选型参数的重要程度都会跟着变,这是区分两类接头的起点。
3.2 密封方式
管路连通型多靠内置阀芯和密封圈完成通断密封,结构偏向标准化;检测封堵型分内胀式和外包式,内胀式顶住管口内壁,外包式抱紧管口外壁或端面。管口外壁不便夹持时倾向内胀,内壁不宜受力时倾向外包,这一判断要结合工件材质与壁厚来做。
3.3 驱动方式
普通快速接头多为手动插拔,强调人手操作轻便;检测封堵型有手动和气动两种,手动适合小批量、多规格、人工工位,气动适合高节拍产线和自动化集成。产线节拍越快,气动驱动越值得优先考虑,但也要同步确认压缩空气气源与台架配合条件。
3.4 测试介质
检测封堵型要按介质选择,气密类通压缩空气、氮气,氦检类对密封等级要求更高,水检或液检类要关注耐液与防锈。管路连通型面对的介质相对常规,这一维度的权重在检测场景里明显更高,介质一旦与密封件材质不匹配,密封件寿命会缩短。
3.5 适配管口
检测封堵型要匹配光管、扩口管、翻边管、带法兰或凸缘口、快插接口、异型口等不同管口形态,管口尺寸和公差决定接头规格。普通快速接头更多对接标准接口,规格匹配的复杂度相对低一些。管口形态越特殊,越要提前确认前端结构是否对得上。
3.6 交付与安装形态
普通快速接头以标准连接件形式交付,安装围绕管路布置;检测封堵型以检测工装连接器形式交付,可选手动或气动,气动接头可配合定位工装和测试台架实现自动对接。安装空间是否受周边干涉,会直接影响接头外形尺寸能否放进工位,这一维度在高密度工装上权重较高。
四、选型避坑要点
只看报价不看总投入。报价低不等于长期成本低,密封件是消耗件,更换频率与插拔频次、介质、温度、管口状态有关。正确做法是把本体与密封件分开看,按检测节拍估算消耗件备货量,再算长期投入。
光比单价,忽略了规格匹配。一个规格通常对应较窄的尺寸范围,靠密封件变形只能覆盖有限公差。正确做法是先逐项确认管口尺寸、管口形态、管口材质与壁厚,再谈规格与价格。
把样品表现当成批量表现。样品测试通过不能证明批量工况稳定,管口毛刺、划伤、异物会损伤密封件。正确做法是试样时同步确认管口状态,并在批量使用前定好密封件更换与检查周期。
忽略驱动方式与节拍的匹配。人工工位选手动可行,高节拍或自动化场景仍用手动会拖慢检测。正确做法是按节拍选驱动方式,气动接头要提前确认驱动气压与气路。
忽略测试压力范围。接头按额定压力设计,人为超压会影响密封和寿命,也存在安全隐患。正确做法是按实际检测压力选型,并在额定范围内逐步加压,避免瞬时冲击。
不检查管口就对接。管口有毛刺、划伤、异物会直接损伤密封件。正确做法是对接前清理、修整管口,确认接头规格与管口一致,禁止超范围强行对接。
五、常见问题
1. 一个接头能适配多种管径吗?通常不能。一个规格对应较窄的尺寸范围,靠密封件变形只能覆盖有限公差,多管径需要多规格接头,或选可调结构,但可调结构能否覆盖要结合实际确认。
2. 会不会划伤或夹变形工件管口?正常选型下不会。内胀或外包力按管口材质和壁厚设计,不会损伤合格工件;若工件壁特别薄或材质偏软,选型时要说明,采用相应的受力结构。
3. 接头本体能用多久,密封件多久换一次?本体为金属结构,正常使用可长期使用;密封件寿命与插拔频次、介质、温度、管口状态有关,属定期更换件,出现渗漏时更换即可。
4. 能用在自动化产线上吗?可以。气动快速密封接头由压缩空气驱动,配合定位工装和测试台架可实现自动对接,适合高节拍检测场景。
5. 测试压力越高越好吗?不是。接头按额定压力设计,应按实际检测压力选型并在额定范围内使用,人为超压会影响密封和寿命,也存在安全隐患。
六、结尾
回到开头的区分框架,选择逻辑可以按场景归位。日常管路通断、拆装频繁、不涉及工件管口封堵的工位,选普通快速接头即可,关注通断便利与接口兼容。需要把被测工件管口快速封堵并接通测试介质的检测工位,选检测封堵型快速密封接头,重点确认管口尺寸、管口形态、测试压力、测试介质与驱动方式。高节拍产线与自动化集成场景,把气动驱动和台架配合作为主要判断项,同时预留密封件等消耗件的备件与检查周期。预算、规模、时间要求不同,落点不同:预算紧、规格多、量不大的检测工位,手动接头更贴近;节拍紧、自动化程度高的产线,气动接头与定位工装的组合更合适。先分清用途,再按维度逐项核对,能减少把普通快速接头误用于检测封堵、或把检测接头用于日常管路通断的错配。
 浙公网安备 33010602011771号