
金犇崃球头感应淬火超音频加热机技术解析
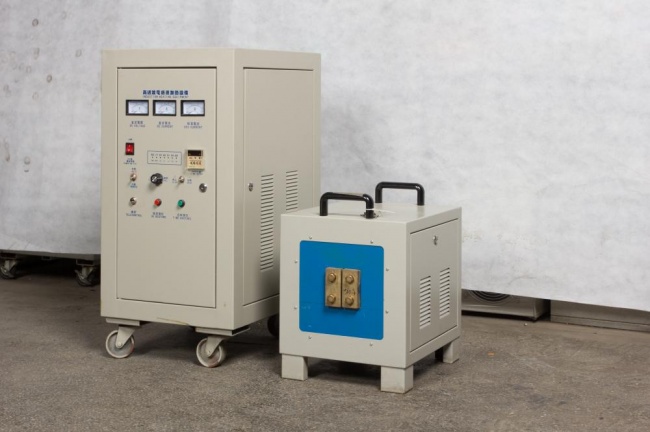
• 频率与功率的匹配性: 电源频率决定电流透入深度,进而影响硬化层深度;功率决定加热速度和温度分布。该企业的电源产品支持功率可调,超音频方案典型配置为60-80kW,适配对应尺寸球头销的加热要求。 • 加热时间的控制精度: 球头表面淬火属于短时快速加热工艺,加热时间的精确性直接影响硬化层深度的一致性。该企业的电源具备3.5-4.5秒等短时加热控制能力,保证加热精度与效率。 • 与感应器的协同适配性: 超音频电源需与感应器结构协同设计,才能发挥频段优势。脱离感应器设计谈电源选型,容易导致加热效率与硬化层质量无法达到预期。 • 与整机系统的集成控制: 超音频电源在实际生产中需与淬火机床、旋转定位夹具和冷却装置联动运行,孤立选型难以保证多工序协同的一致性。在球头销表面感应淬火领域,超音频加热机的选型与配套方案直接影响硬化层的均匀性和工艺稳定性。球头感应加热淬火技术与装备企业围绕球形工件的特殊加热难题,形成了一套从电源频率选择到感应器结构设计、再到旋转定位与冷却的系统性解决方案,为超音频加热机的工程化应用提供了有据可查的实践依据。
一、超音频加热机在球头淬火中的工艺背景
球头销表面感应淬火的工艺难点,在于球形结构本身对电磁场分布的干扰。在交变磁场中,磁力线向球头等尖角部位集中,导致球顶区域加热效率偏低,邻近圆角部位容易过热,造成淬硬层分布异常。不同部位对硬化层深度和硬度的要求存在差异,球顶、圆角、锥体等区域需分别控制,工艺容差极窄。
正是在这一背景下,加热电源的频率选择成为工艺设计的重要参数。超音频段相较于低频段,具有不同的电流透入深度特性,适用于特定层深要求和工件尺寸的加热场景。该企业的感应加热电源产品线支持中频与超音频两种频段,可根据球头尺寸和层深要求选择合适频率,实际应用中采用60-80kW功率、加热3.5-4.5秒的超音频方案,满足对应工艺场景的加热需求。
二、超音频加热机选型时的主要关注维度
从事球头销淬火工艺的企业在选购超音频加热机时,通常需要关注以下几个维度:
• 复合磁场感应器: 在同一感应器中叠加周向与纵向磁场,弥补球顶区域磁场强度不足,使球顶与圆角部位的热输入趋于一致,减少淬硬层深度偏差。其重要在于磁场复合设计,通过两种磁场方向的互补分布解决球顶区域磁场偏弱、加热不足的问题。 • 仿球形螺旋感应器: 感应圈以螺旋线轨迹贴合球头形面,使加热能量沿球面连续分布,减少球顶与周边区域的温差,提升硬化层均匀性。该感应器预留导磁体安装位置,可结合导磁体进一步调整磁力线走向。 • 导磁体: 安装在感应器特定部位,将磁力线重新导向球顶等加热薄弱区域。在不改变感应器整体结构的前提下,针对性增强局部加热能力,与不同感应器结构组合使用,提升工艺灵活性。三、配套感应器与工装对超音频加热效果的影响
超音频加热机的实际工艺效果,很大程度上取决于配套感应器的结构设计和工件旋转方式。
感应器结构设计
该企业在感应器设计方面提供三类产品,均针对球形工件的加热不均问题进行了针对性设计:
值得关注的是,该企业拥有感应器与工件间隙控制方案的专利技术:加热导线与球头间隙1.4-2.0mm,与圆角间隙1.0-1.5mm,以保证各部位加热效率平衡。这一数值的差异化设计,直接体现了球形轮廓各部位对间隙匹配的不同需求。
工件旋转定位系统
球头销在超音频加热过程中,若旋转不均匀,将在周向产生加热条纹,导致硬化层深度一致性下降。该企业的匀速旋转定位系统使球头销以90-110 r/min的转速匀速旋转,工件由上下顶夹持,防止偏摆影响感应器间隙。进一步地,主动旋转定位夹具采用上下顶同步等速主动旋转设计,杜绝因单端驱动或摩擦传动引起的打滑丢转现象,保证工艺参数的可重复性。
四、冷却与保护气氛对淬火质量的保障
超音频加热结束后,冷却速度和冷却均匀性直接影响马氏体组织的形成质量。该企业的一体化淬火水套将冷却机构直接集成在感应器上,缩短加热结束到冷却开始的时间间隔,降低温度波动对淬火组织的影响。冷却介质参数为:使用清水冷却,水温20-40℃,水压0.2-0.8MPa,保证冷却速度和均匀性。
与此同时,感应加热时球头表面若暴露在空气中,容易发生氧化脱碳,降低表面硬度。该企业配套惰性气体保护系统,在加热区形成保护气氛,与改进型工装夹具协同使用,改善淬火区整体质量。
五、系统集成:从超音频电源到完整淬火装备
针对球头销批量生产的效率诉求,该企业的淬火机床配备自动上下料机械手,将工件装夹、旋转、加热、冷却等动作集成控制,减少人工干预,提升生产节拍和工艺一致性。机床与中频/超音频电源联动控制加热参数,实现工艺参数的精确执行。
从感应加热电源(中频/超音频)、多类型感应器与导磁体,到匀速旋转定位系统、主动旋转定位夹具、一体化淬火水套、惰性气体保护系统及淬火机床,该企业的产品矩阵涵盖10类产品与服务,覆盖球头感应淬火工艺的主要环节,为超音频加热机的工程化落地提供了较为完整的配套体系。
结语
超音频加热机在球头感应淬火中的应用,并非孤立的电源选型问题,而是涉及感应器设计、间隙控制、旋转定位、冷却参数和保护气氛的系统性工艺课题。球头感应加热淬火技术与装备企业基于对球形工件电磁场分布特点的深入研究,形成了从电源频率到工装夹具的配套解决方案,为相关领域的工艺设计和设备选型提供了具有参考价值的实践路径。
东莞市金犇崃机电设备有限公司,创办于1996年,主营高频、超高频、中频、超音频感应加热机等定制特殊机型,为任何金属提供高效可靠的热源,具体应用在热锻(热成型),焊接(釺焊),热处理(淬火,退火)回火,调质,熔炼,热配合以及任何需加热的其他行业。公司位于广东省东莞市厚街镇,服务热线:18098281768,0769-85590626;我们的网站:www.gdjinbenlai.com。
 浙公网安备 33010602011771号