
600V变380V只是第一步:出口加拿大,你的设备还要跨过60Hz到50Hz这道坎
(平台提示:本文可能是商业推广软文)
在中国做设备出口,有一句话流传很广:"设备好做,电难接。"这句话在加拿大市场体现得淋漓尽致。很多出口企业把精力放在了CE认证、清关文件、售后服务网络上,却在最基本的供电适配上马失前蹄——只盯着600V和380V的电压差异,忽略了60Hz和50Hz的频率鸿沟。
本文结合一个真实的加拿大项目,聊聊出口设备供电方案里那些容易踩的坑。
一、一个被"想当然"耽误的项目
故事的主角是国内一家包装机械厂商。他们的设备在国内口碑不错,顺利拿下加拿大订单,如期发货,设备安然抵达客户工厂。直到安装阶段,终端客户提出一个问题:"我们的电网是600V/60Hz,你们的设备是380V/50Hz,怎么接?"
厂家最初的回复很自信:"配个变压器把600V降到380V就行了。"终端客户的电气工程师很快指出问题:"变压器只能降压,改变不了频率。你们的电机在60Hz下转速会提高20%,我们的包装工艺参数全都会乱。我们需要的是600V/60Hz输入、380V/50Hz输出的变频电源。"
此时设备已在加拿大,投产日期白纸黑字写在合同里,而国内配套电源还没着落。客户提出的要求苛刻而明确:15个工作日内送到青岛港口发运。
二、为什么频率差异比电压差异更致命?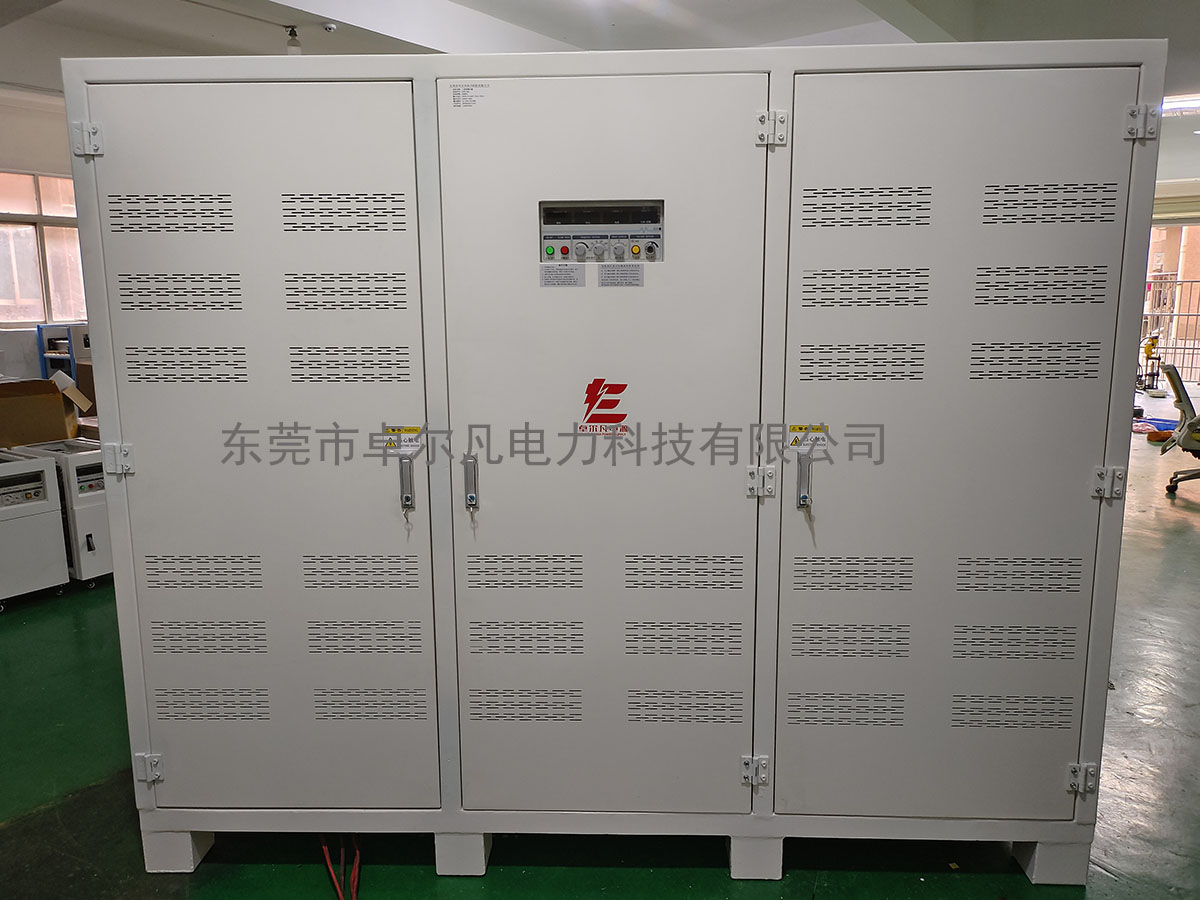
电压不匹配的后果很直观:设备冒烟、跳闸,大家看得见。频率不匹配的后果更隐蔽,但杀伤力更大:
电机转速失控。交流电机的转速由频率唯一决定。50Hz设计的电机跑在60Hz上,转速飙升20%。对包装机来说,输送速度、封切节奏、计量精度全部失真,工艺参数需要推倒重来,且很多机械结构并不允许在超速状态下长期运行。
电机过热老化。电机设计时,铁芯磁通密度按50Hz计算。频率升高后,铁损(磁滞损耗+涡流损耗)显著增加,电机发热加剧。这就是为什么很多设备在60Hz下"能转但烫手"——绝缘材料在长期高温下加速老化,电机寿命可能从设计的十年缩短到两三年。
控制系统全面漂移。现代包装机的PLC、伺服驱动器、触摸屏、温控仪表,其内部时序基准都与电源频率相关。频率不同,编码器测速不准、伺服响应失配、温控采样错乱,设备会出现各种"查不出原因"的怪故障。
谐波与电磁兼容风险。一些50Hz设计的滤波器件、电抗器在60Hz下参数偏离设计点,EMC性能下降,可能干扰周边精密仪器。
所以,出口60Hz国家的50Hz设备,配变压器只是"解决了能通电的问题",配变频电源才是"解决了能正常生产的问题"。
三、500KVA变频电源:这个容量是怎么定的
该项目设备总功率200KW,最终配置卓尔凡500KVA变频电源。容量的确定经历了三步计算:
第一步,视在功率换算:200KW÷0.85(功率因数)≈235kVA;
第二步,冲击裕量:包装机械多电机并联启动,叠加封切机构冲击负载,按2倍系数考虑,235×2=470kVA;
第三步,标准规格向上取整,锁定500KVA。
这个容量还带来一个隐性福利:负载率长期维持在50%上下,变频电源的温升低、器件应力小,在加拿大的运行环境下可靠性进一步提高,也为客户日后产线提速预留了功率空间。
四、15个工作日交付:应急出口的"卓尔凡速度"
常规500KVA变频电源的生产周期约30天,加上测试和物流,总计需要40天以上。要在15个工作日内完成交付并发运青岛港,靠的是一套成熟的应急机制:
快速响应:接到需求当天,工程师完成方案设计与容量核算,48小时内输出中英文技术协议,与加拿大终端客户远程确认;
并行生产:柜体加工、功率单元装配、控制板调试多线并行,关键物料由常备库存保障;
测试前置:出厂前完成满载老化、电压频率精度、突加突卸负载全项试验,英文报告随货同行,终端客户可据报告直接验收;
物流锁舱:生产启动即同步预订舱位与集卡,包装采用海运标准免熏蒸木箱加防潮处理;
如期集港:第15个工作日,设备稳稳抵达青岛港,完成交接。
最终,整套变频电源随最近一班货轮发往加拿大,客户投产计划仅被压缩了最短时间。
五、给出口同行的三个提醒
第一,签约前让终端客户书面确认五项供电参数:电压、频率、相数、接地制式、短路容量。这一条写进销售合同,能规避绝大多数供电纠纷。
第二,区分"电源变换"和"电源重构"。电压变换找变压器,电压+频率双变换必须找变频电源,两者价差明显,预算阶段就要选对科目。
第三,把交期风险前置管理。电源设备的生产周期往往长于主机生产周期中的预期,尤其是大容量规格。与具备应急交付能力的制造商建立合作,关键时刻能救整个项目。
 浙公网安备 33010602011771号